今天学习透明材料超快激光焊接技术,包括核心原理、瓶颈问题及其前沿解决方案等。
01 应用背景
在很多高端制造领域,比如航空航天(光学窗口与金属框架的密封)、医疗器械(微流控芯片的封装、植入式传感器的气密封装)、消费电子(手机摄像头模组、AR/VR眼镜的光学元件固定)、半导体(芯片的玻璃盖封装)中,经常需要将透明材料(如玻璃、蓝宝石、石英)与自身,或者与金属、陶瓷等异质材料进行高精度、高强度的密封连接。
传统连接方法的痛点:
粘合剂(胶水):这是最常见的方法,但在高端应用中,其缺点很明显。
- 老化与可靠性:胶水会随着时间、温度、紫外线照射而老化、变脆、发黄,导致连接失效。在航空航天、医疗植入等领域,这是绝不可接受的。
- 释放气体:在真空或超净环境中,如半导体设备、空间探测器等,胶水会缓慢释放出有机分子,污染光学元件或敏感器件。
- 热应力与导热性:胶水层通常导热性差,且其热膨胀系数(CTE)与玻璃、金属等差异巨大,在温度循环变化时会产生巨大的内应力,导致开裂或脱落。
阳极键合:主要用于硅和玻璃的键合。需要高温和高电压,这就导致很多敏感的电子元器件易损伤,且仅限于特定材料组合。
钎焊/焊料连接:需要中间层(焊料),会引入新的材料界面和潜在的腐蚀问题。高温过程同样会产生较大的热应力,尤其是在CTE差异大的材料之间。
机械连接:如螺丝、卡扣,体积大,会产生应力集中,且无法实现真正的气密性密封。
超快激光的出现,为解决上述问题提供了一条全新的路径,其核心优势可以总结为:
- “冷”加工特性:脉冲持续时间极短(飞秒=10⁻¹⁵秒),远小于材料中电子与晶格之间的能量交换时间(皮秒量级)。这使得能量可以被精确的注入到材料内部的特定位置,而周围区域几乎不受热影响,从根本上最大限度地减小了热影响区。
- 非线性吸收:透明材料之所以“透明”,是因为单个光子的能量不足以使其电子发生跃迁。但超快激光的峰值功率极高,可达GW甚至TW级别,可以诱发多光子吸收、隧穿电离等非线性效应,使得激光能量可以直接穿过材料表面,沉积在材料内部的任意深度。
- 不需要中间介质(胶水、焊料),通过材料间的直接熔融连接,以获得高强度、高稳定性和高气密性的焊缝。
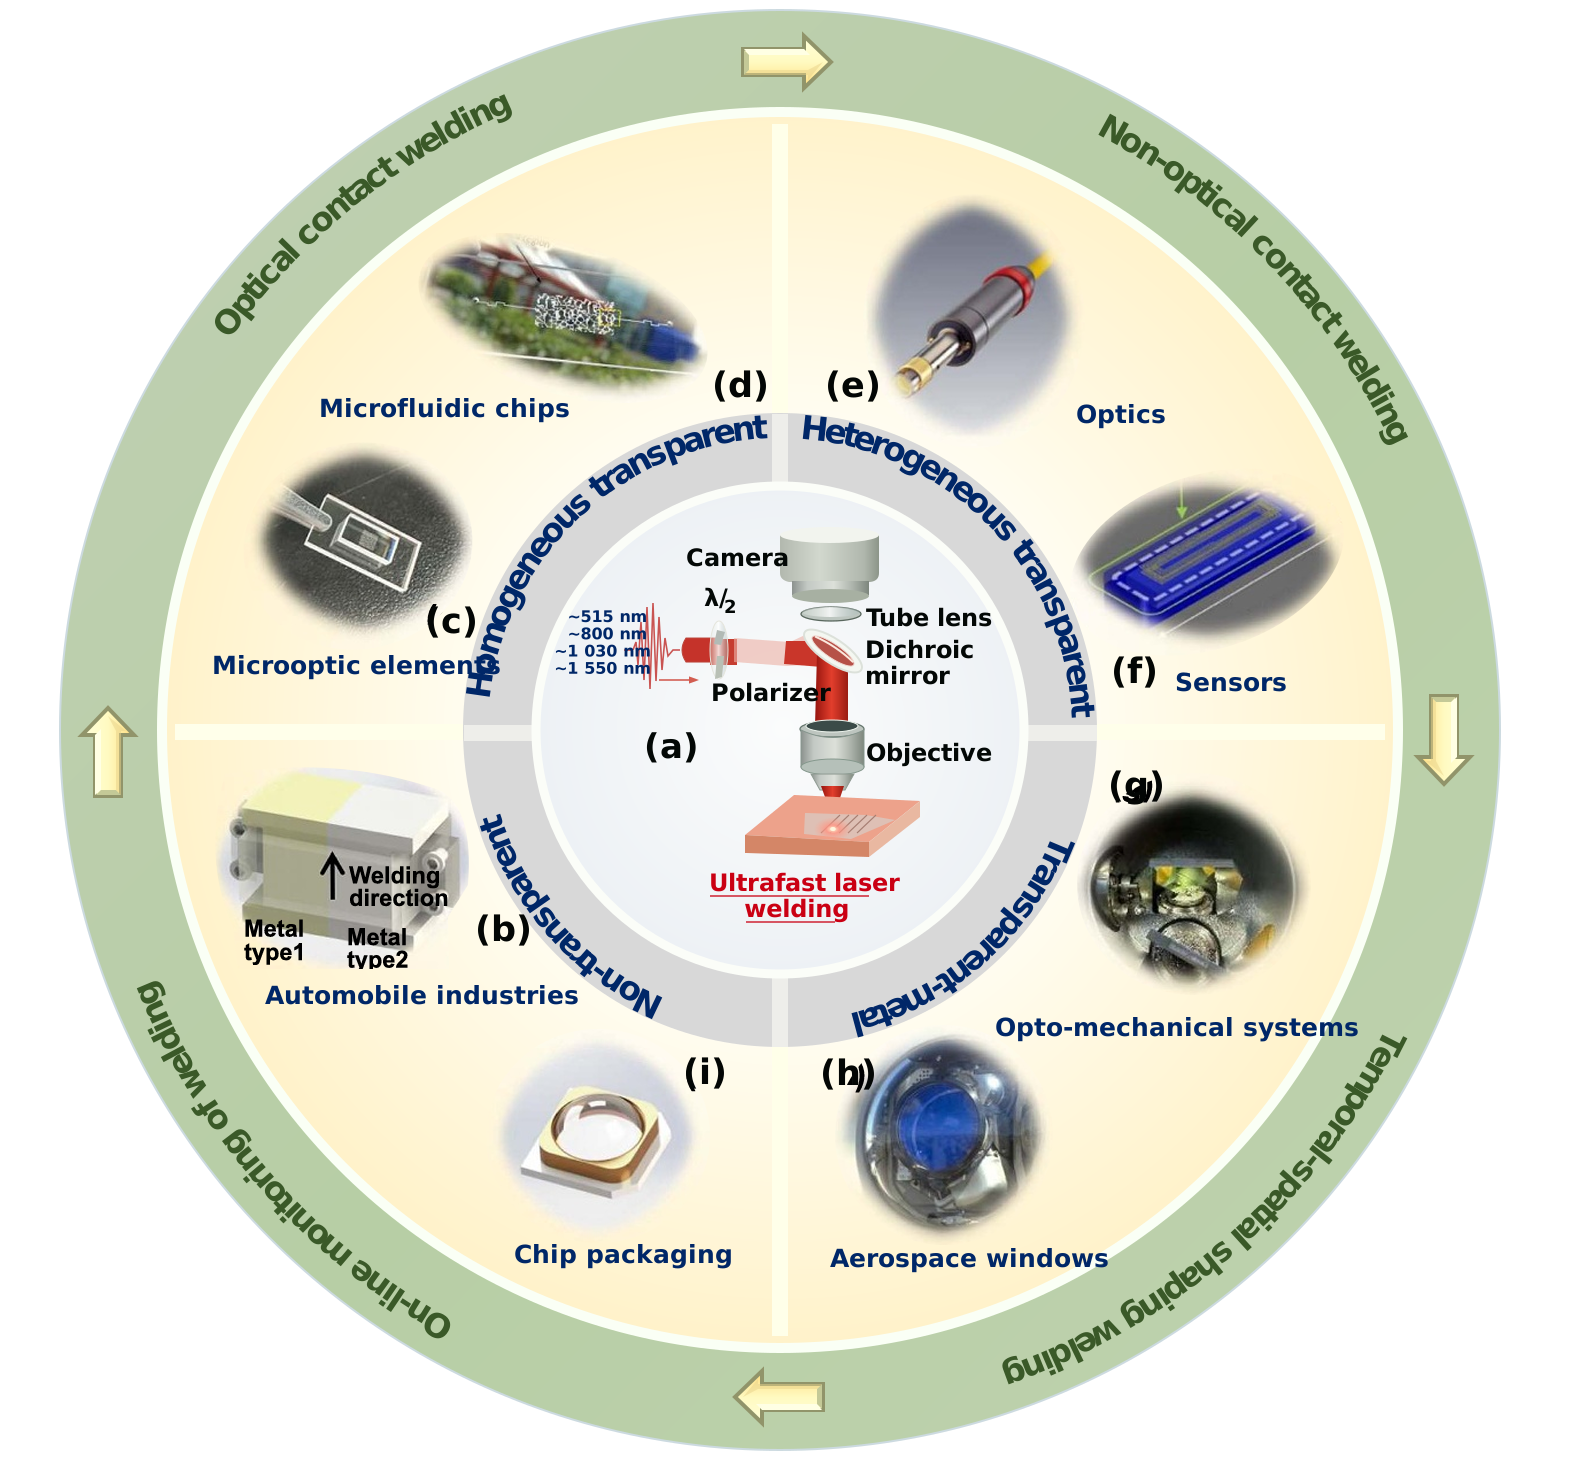 超快激光焊接:(a)超快激光焊接系统示意图; (b)不同金属材料; (c)熔融石英样品; (d)玻璃; (e)光纤帽被焊接到光纤上; (f)玻璃; (g)蓝宝石被焊接到铝基板上; (h)蓝宝石窗口被焊接到金属基板上; (i)玻璃被焊接到金属基板上
02 超快激光焊接核心原理
1. 均质透明材料焊接 & 高重频热积累效应
第一步:能量的初始沉积
一束飞秒激光脉冲聚焦到两片玻璃的界面处,由于峰值功率密度极高(>10¹³ W/cm²),在焦点区域,玻璃中的电子不再是“看到”一个一个的光子,而是感受到了一个强大的外电场。
这时发生非线性吸收:价带电子可以通过同时吸收多个光子(多光子电离)或者直接从价带“隧穿”到导带(隧穿电离)成为自由电子。这有点像用蛮力把电子从原子核的束缚中“拽”出来,原文中提到的凯尔迪什效应就是判断这两种机制主导作用的依据。
一旦有了初始的自由电子,它们会在激光电场中被加速,然后撞击束缚电子,产生更多的自由电子,这个雪崩式的过程叫做雪崩电离。这个过程在【激光基础】激光与物质相互作用:能量吸收也有写过。
第二步:从“冷”烧蚀到“热”熔融的关键——热积累
如果只用单个或低重频(如1kHz)的脉冲,能量沉积后会迅速通过热扩散散失掉,材料冷却下来,结果往往是在焦点处形成微小的永久性结构改性或损伤,而不是熔融。这就是超快激光常说的“冷加工”。
焊接的关键在于“热积累效应”,这要求激光的重复频率非常高,通常>100kHz,甚至MHz级别。在高重频下,下一个激光脉冲到达时,前一个脉冲产生的热量还来不及完全散失,晶格还处在“温热”状态。
如此一来,一连串的脉冲就像持续不断地给一个水壶加热,热量不断累积,直到焦点区域的温度超过玻璃的熔点,例如石英玻璃约1700°C,形成一个局部的熔融池。其脉冲间隔(1µs)小于热扩散时间(2µs),热量得以积累。
第三步:“泪滴状”熔融区的形成
这个熔融池的形态非常独特,呈现出“泪滴状”(Tear-drop)。
为什么是这个形状?
当焦点处形成等离子体后,这个等离子体对后续的激光具有强烈的吸收和折射/反射效应,这被称为等离子体屏蔽/散焦效应。
这导致激光焦点向着激光入射的反方向(即朝向激光源)移动和扩展,等离子体沿着这个轴向不断吸收能量并向上生长,形成一个细长的、非对称的熔融区域。当能量或等离子体密度达到一个平衡后,这个生长过程停止,最终冷却形成一个上宽下窄的“泪滴状”结构。
这个“泪滴”就是焊缝的本体。通过精确控制激光焦点位置,使这个“泪滴”跨越两片玻璃的界面,就能实现牢固的焊接。
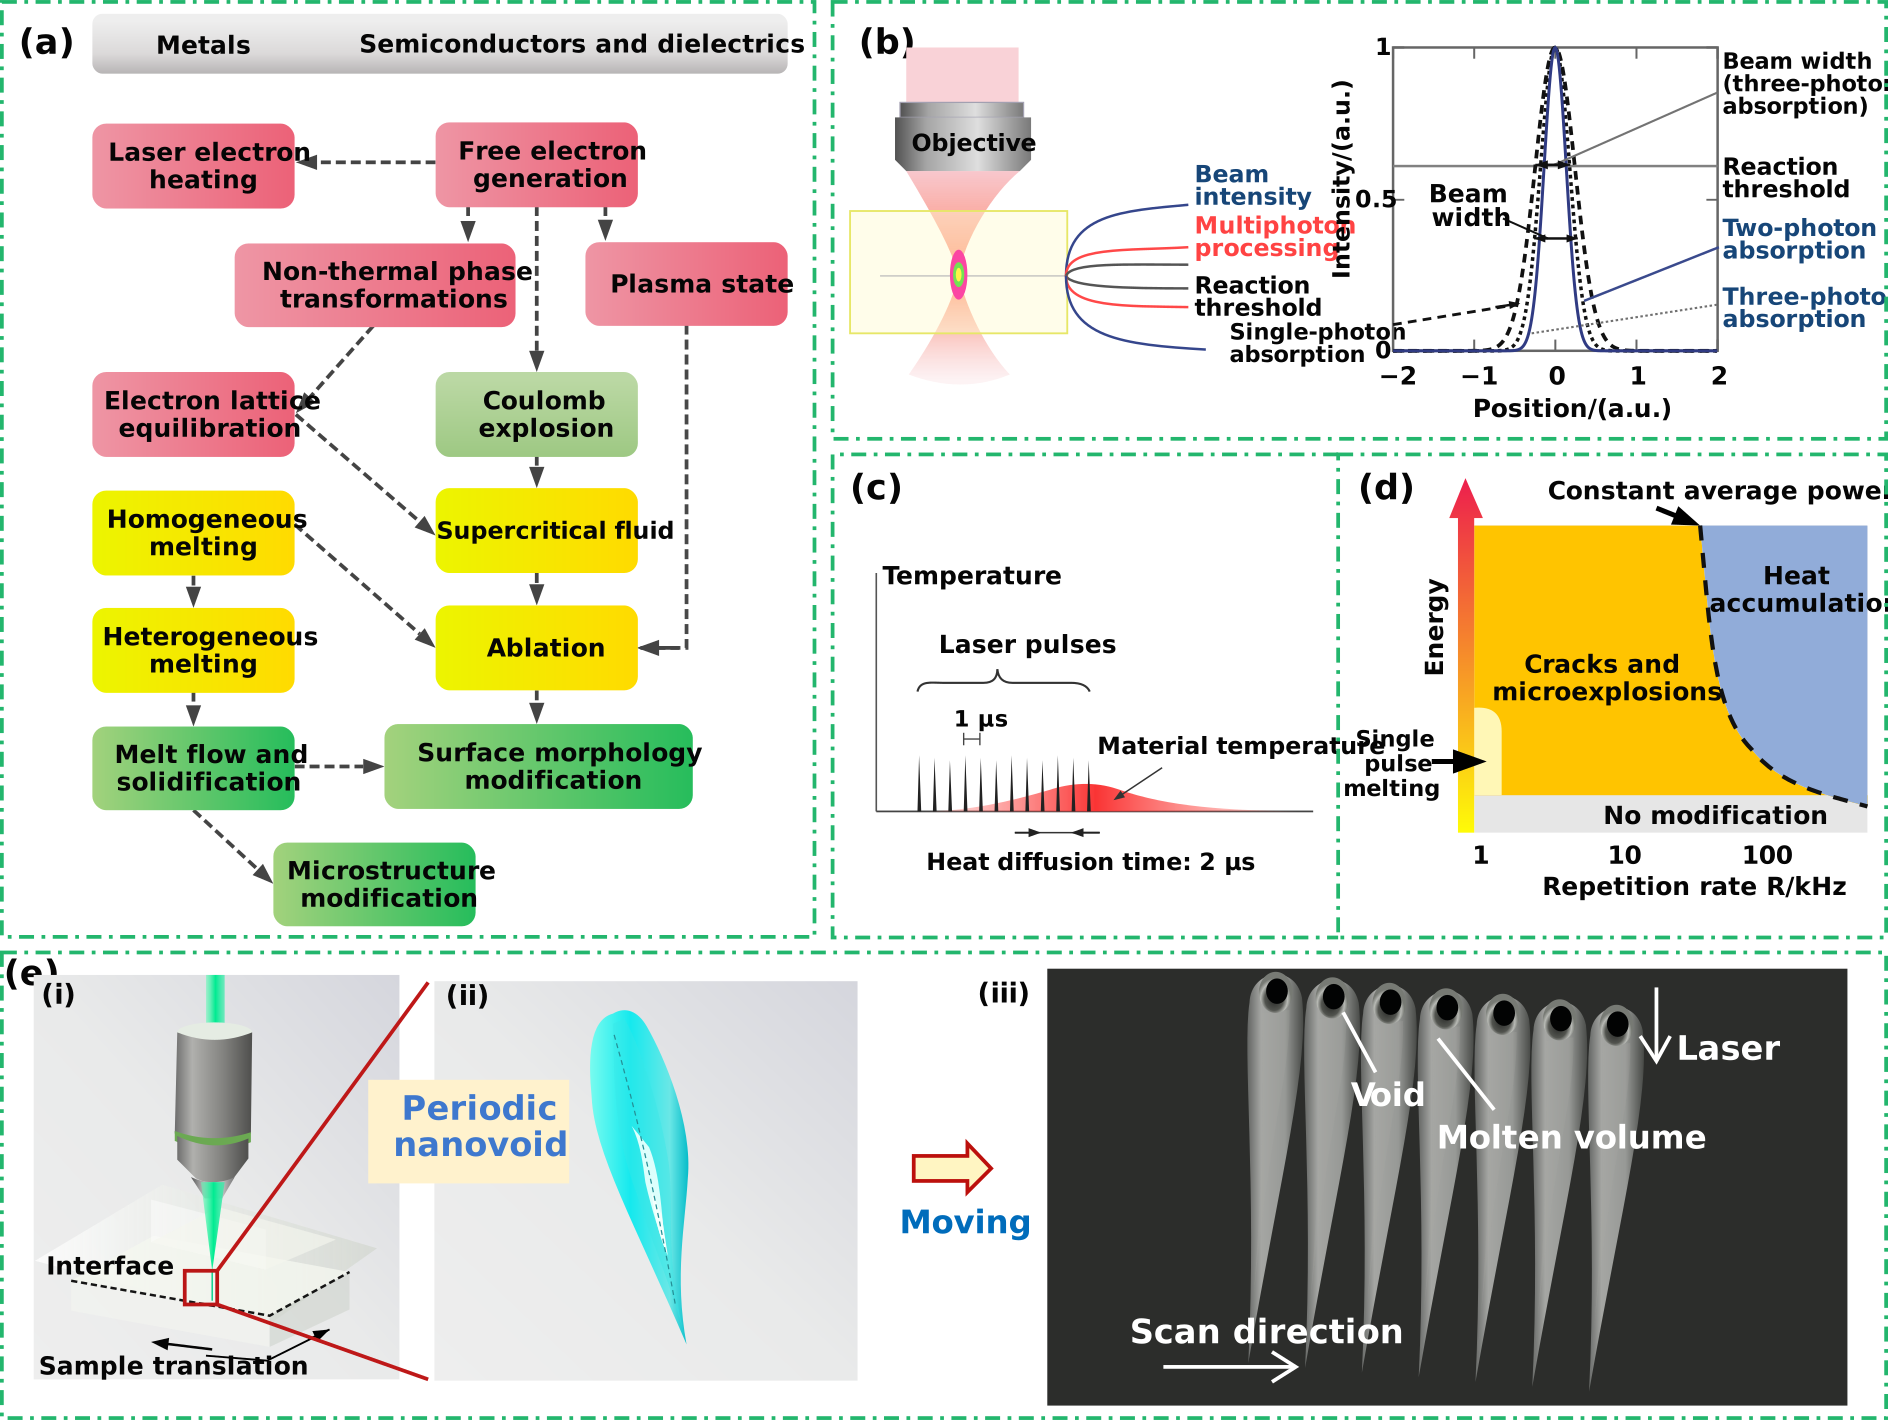 透明材料超快激光焊接机理
- 超快激光激发材料后能量耗散和相变的典型路径
- 超快激光聚焦过程
- 在高重频超快激光(1MHz)照射下,透明材料内部热累积过程
- 使用不同激光参数的超快激光改性: 低重频超快激光(1kHz)和高重频超快激光(高于100kHz)
- 超快激光在透明材料内部形成泪滴状熔融结构或焊缝; (i)飞秒激光聚焦在透明材料内部, (ii) 由超快高斯光束引起的玻璃改性区域的横截面, (iii)焊缝的侧视图
 高重频超快激光焊接
- 不同重复频率的飞秒激光对玻璃改性
- (i)为(ii)在不同重复频率(50kHz、500kHz、5MHz和50MHz)的超快激光形成泪滴状结构改性
- THz脉冲簇超快激光相互作用过程
- 双脉冲簇与透明材料的相互作用过程
2. 异质(透明/金属)材料焊接 & 光学/非光学接触问题
这是工程应用中最常见也最复杂的情况,比如焊接蓝宝石窗口和钛合金外壳。
能量吸收的双重机制
- 激光首先穿过透明材料,如蓝宝石。
- 在激光到达蓝宝石/金属界面时,金属材料由于其内部有大量自由电子,会通过线性吸收(逆轫致辐射)直接吸收激光能量,迅速升温熔化。同时,如果激光能量足够强,在透明材料一侧也会发生非线性吸收。
1) 光学接触
指两材料表面极其平整光滑,间隙小于1/4波长,通常<100nm。在实际工程中,这意味着需要昂贵的超精密抛光。其机理如下:
在这种微小间隙下,金属被激光气化后形成的等离子体被“禁锢”在一个极小的空间里,使得受限等离子体的温度和压力急剧升高。这个高温高压的等离子体球会:①像烙铁一样,高效地将热量传导给上方的透明材料,使其熔化;②巨大的冲击压力会驱动两种熔融的物质相互混合、渗透,甚至发生化学反应,形成新的合金相或化合物。这种焊接通常是冶金结合,强度非常高,原文中提到最高可达108MPa。
2) 非光学接触
这是实际工业应用中的常态,表面有微米级的粗糙度,存在微米级的间隙。
其机理有所不同,存在间隙时,金属等离子体可以自由膨胀,其能量会迅速散失,温度和压力远低于光学接触情况。此时,很难有效加热上方的透明材料。
焊接主要依赖于两种过程:
- 熔融金属的飞溅和填充。激光烧蚀金属产生的熔融液滴在冲击波作用下飞溅,填充到界面间隙中,冷却后形成机械锁合。
- 可逆/不可逆膨胀。在低能量下,透明材料受热软化发生可逆的热膨胀,与下方接触;而高能量下,发生不可逆的熔体喷射,强制填充间隙。
这种焊接的结合力主要是机械锁合和范德华力,强度远低于光学接触的情况,通常低于20MPa。
就以上分析而言,对于高可靠性的透明-金属焊接,界面的预处理和装夹精度至关重要。如果条件允许,尽可能追求光学接触;如果成本和工艺限制只能做到非光学接触,那么就需要采用后面提到的新方法来弥补。
 透明/金属异质材料的超快激光焊接机理
- 超快激光形成泪滴状熔融结构: (i)飞秒激光聚焦在透明材料内部; (ii)两片熔融石英超快激光焊接
- 透明/金属异质材料超快激光焊接: (i)异质材料超快激光焊接能量吸收过程; (ii)硅和铜超快激光焊接
- 飞秒激光焊接熔融石英(FS)和铝(Al): (i)通过反射式泵浦-探测检测获得飞秒激光焊接瞬态过程; (ii)反射率变化ΔR/R随时间的变化; (iii)单个飞秒激光脉冲照射后的样品
- 超快激光焊接过程中材料损伤阈值、烧蚀阈值和焊接阈值之间的关系
- 有无焦点补偿的焊接性能: (i)有焦点补偿、(ii)无焦点补偿; (iii)不同脉冲能量下有无焦点补偿的焊接强度
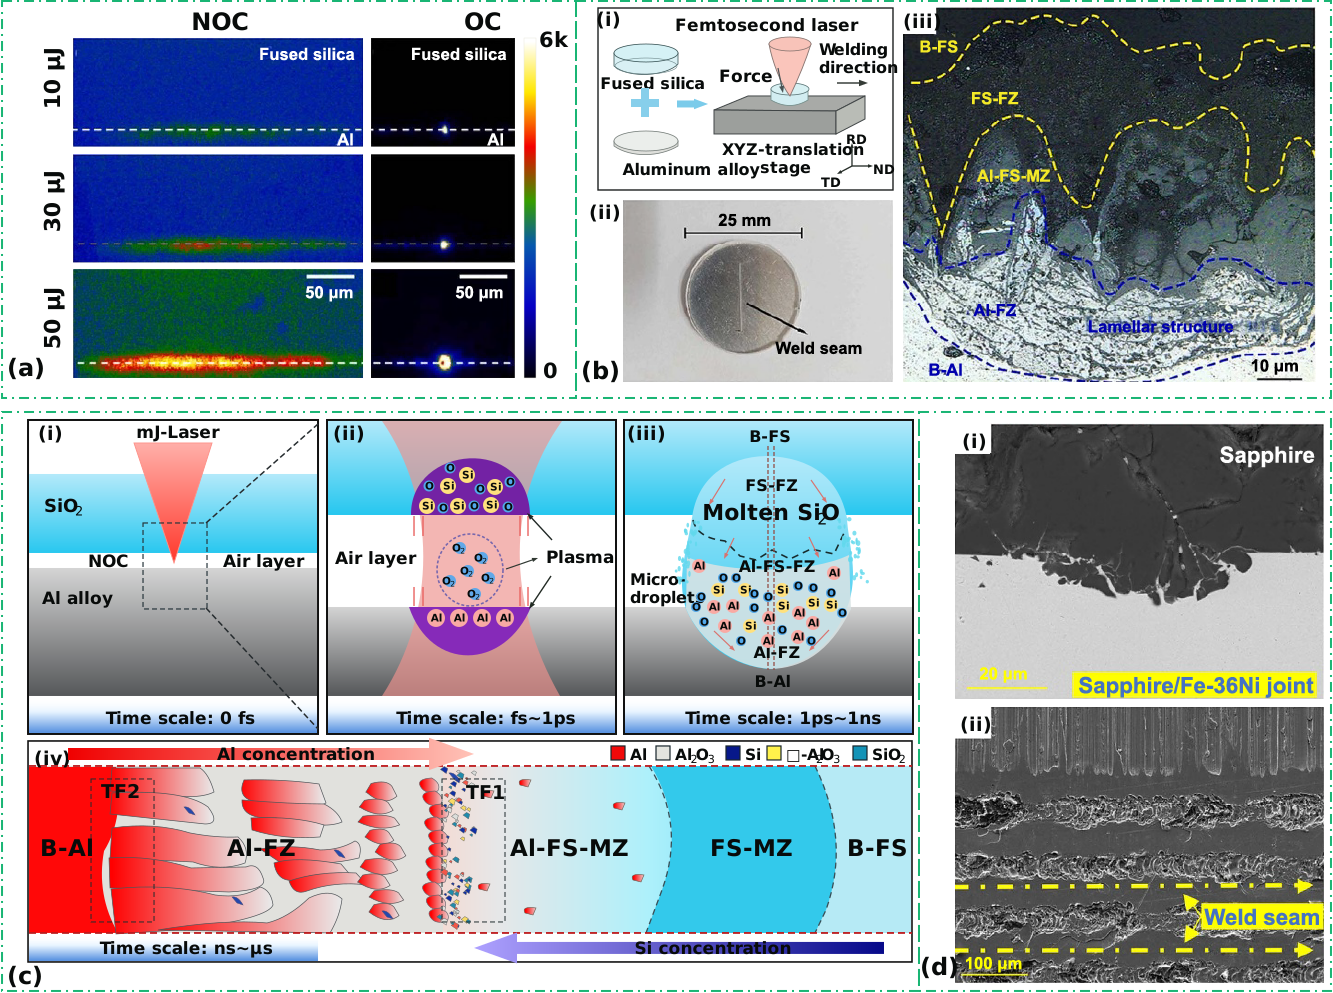 非光学接触下透明/金属异质材料的超快激光焊接机理
- 透明/金属异质材料超快激光焊接过程中的等离子体行为: NOC是非光学接触,OC是光学接触
- 毫焦(mJ)级飞秒激光对粗糙铝和熔融石英的焊接: (i)焊接系统; (ii) 焊接后样品; (iii)焊接接头横截面
- 高能超快激光焊接: (i)初始状态; (ii)等离子体形成; (iii)熔池混合; (iv)凝固和晶粒形态
- 高重频超快激光焊接接头的横截面: (i)焊接区与非焊接区之间的边界; (ii)样品
03 焊接中的瓶颈问题
1. 热物理参数差异
这是异质材料焊接的核心问题。
热膨胀系数(CTE)不匹配:例如铝的CTE(~23.6 ppm/K)是石英玻璃(~0.59 ppm/K)的约40倍,在焊接过后的冷却过程中,铝会剧烈收缩,而玻璃收缩很小,导致在界面上产生巨大的剪切应力,足以将焊缝撕裂,或者使脆性的玻璃材料直接开裂。
工程对策:选择CTE尽可能匹配的材料组合是首选方案,比如选用CTE较低的因瓦合金或可伐合金来与玻璃焊接。如果无法选择,就需要通过优化焊接路径(如环形、分段焊接释放应力)和参数来控制冷却速度,减小残余应力。
熔点和导热率差异:金属的熔点通常低于陶瓷和部分玻璃,但导热率远高于它们。焊接时,金属很容易熔化甚至气化,而热量很难高效地传递给玻璃,这就导致焊接区的熔融状态极不均匀,难以形成良好的结合。
2. 界面物质生成不可控
如前所述,我们希望在界面上发生充分的物质混合或有益的化学反应来增强结合力,但这个过程非常复杂且难以控制。
有的研究在不锈钢-玻璃界面没有发现新相,而有的在铝-玻璃界面发现了氧化铝和纳米硅。
这取决于材料组合、激光参数、界面洁净度等众多因素,目前还缺乏精确的理论模型来预测和指导这个过程。在工程上,这更像是一种试错,需要大量的实验来摸索最佳的工艺窗口。
3. 焦点漂移现象
这是一个很微妙但对工艺稳定性影响较大的问题。
物理原因
- 克尔效应自聚焦:超高峰值功率的激光在介质中传播时,会改变介质的折射率,使得介质本身像一个透镜,将光束进一步聚焦。这会导致实际焦点位置比几何焦点更深。
- 等离子体散焦:一旦形成等离子体,其折射率小于周围介质,它又会像一个发散透镜,将光束散焦。
这两种效应的共同作用,使得激光的实际能量沉积位置(有效焦点)会随着激光功率、脉冲数的变化而动态漂移。这就导致:
- 工艺窗口变窄:设定的焦点位置可能不是最优位置。
- 焊接不一致:在一个大面积的焊接路径上,由于微小的样品厚度或平整度变化,焦点漂移的程度会不同,导致有的地方焊得好,有的地方焊得差。
- 焊接深度偏移:想要在某个特定深度进行焊接,但焦点漂移使得实际焊接位置偏离预设值。
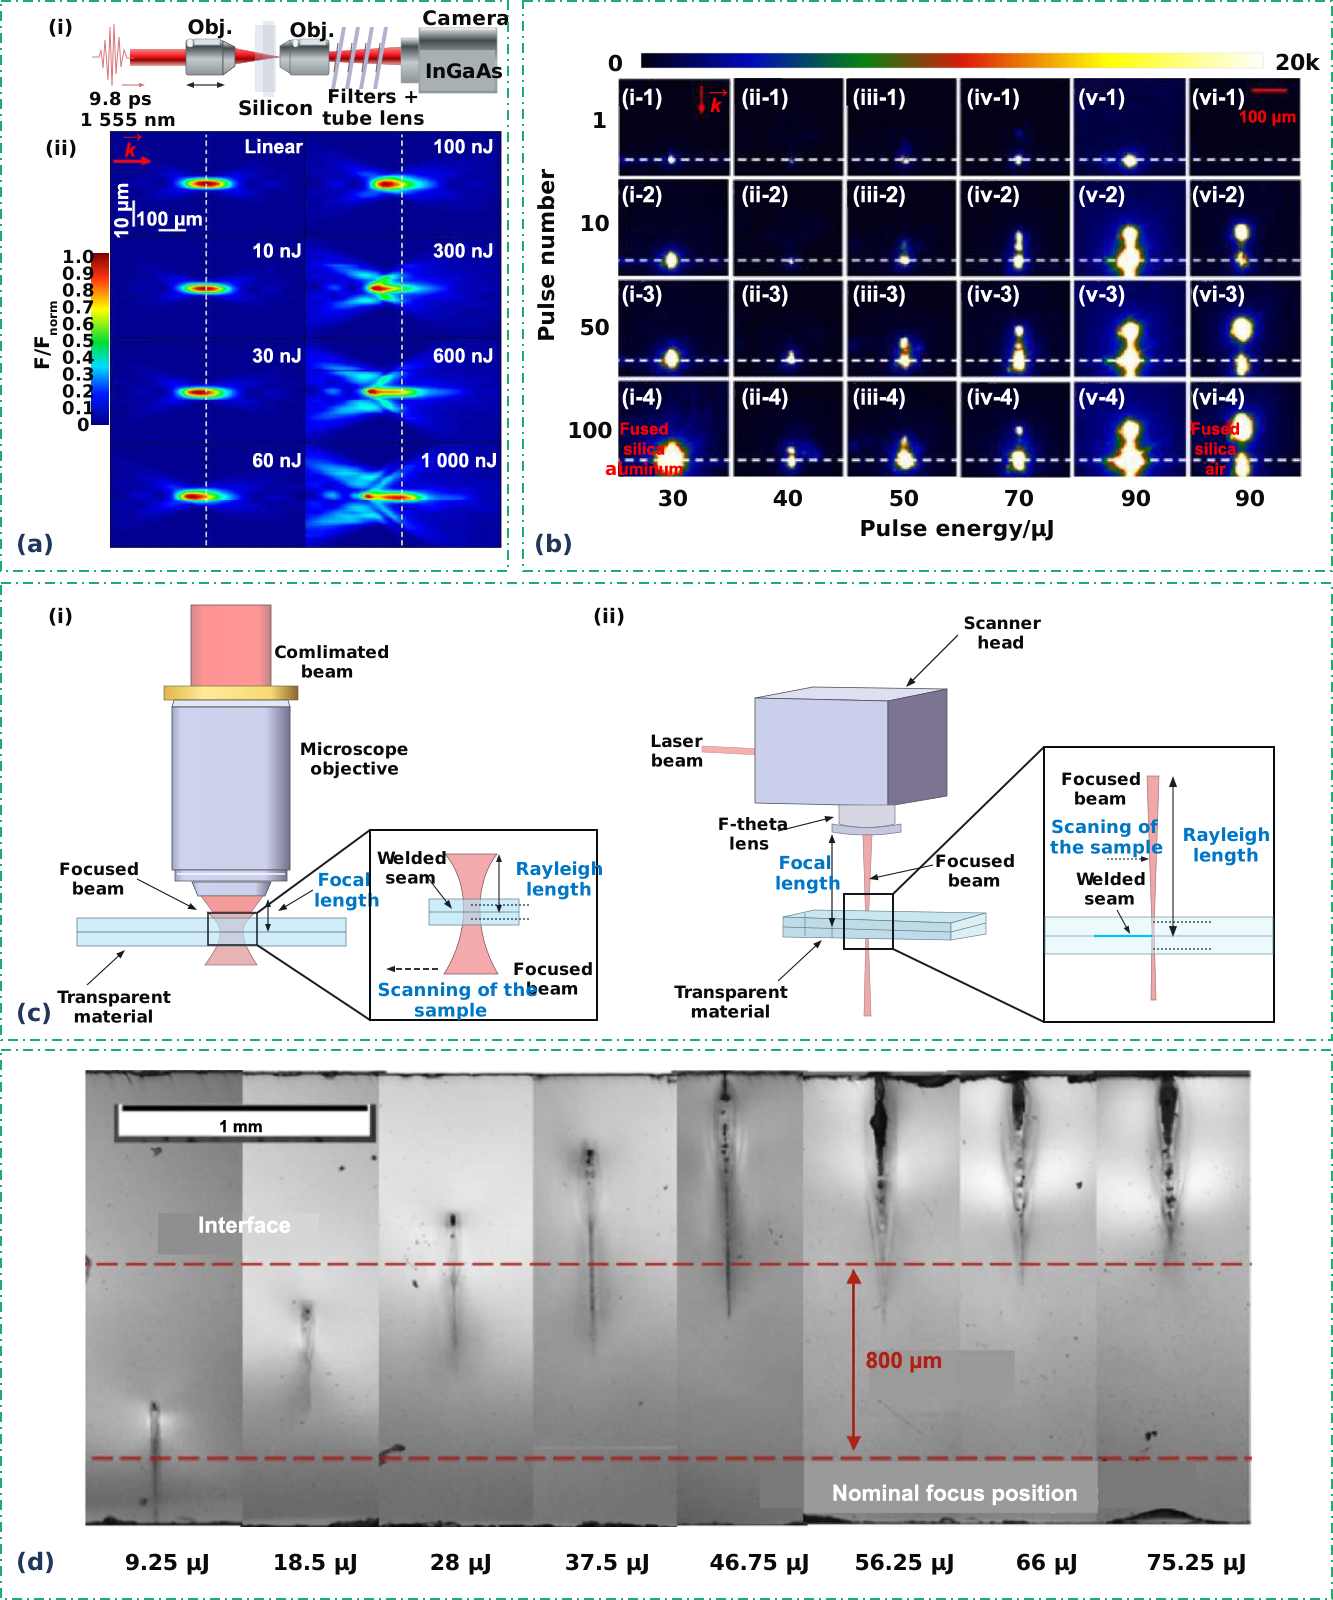 超快激光焊接中的焦点位移
- 皮秒激光改性硅中出现焦点位移:激光焦点向激光入射方向偏移
- 熔融石英超快激光焊接过程中产生的多重等离子体发射
- 使用(i)显微物镜和(ii)长焦距F-theta透镜的超快激光焊接过程
- 使用低数值孔径透镜聚焦皮秒激光在熔融石英中出现的焦点位移
04 提升焊接性能:解决方案
此部分的核心思想是:在时间和空间维度上对激光能量的输运过程进行精细化调控。
1. 时间整形:脉冲簇模式
这是解决热管理问题的有效途径,传统MHz高重频激光虽然能实现热积累,但也容易导致热失控,比如等离子体过度加热、热应力过大、产生裂纹等。
脉冲簇(Burst Mode)是什么?
它不是连续的MHz脉冲序列,而是将一串间隔极短(ns级)的子脉冲打包成一个脉冲簇,而这些脉冲簇之间有较长的间隔(μs级)。
为什么它更优越?
- 高效能量沉积:在一个脉冲簇内部,子脉冲间隔极短,等离子体能持续存在并高效吸收后续子脉冲的能量,迅速达到熔融状态。
- 精确热量控制:脉冲簇之间的长间隔,给了材料一个反应时间,让多余的热量适度扩散,避免了局部温度过高和过大的热梯度,可极大地降低热应力。
如下图所示,通过优化脉冲簇参数,从9.4MHz连续波到100kHz/39脉冲的脉冲簇,虽然熔深可能减小,但应力显著降低,最终焊接强度从母材的22%提升到了96%!
更进一步优化:脉冲簇包络整形
下图还提到了一个更精细的控制,就是对脉冲簇的能量包络进行整形,比如从传统的方形包络变为正弦包络。这相当于在焊接的“起步”和“收尾”阶段进行了平滑处理,正弦包络能实现更平缓的升温和降温过程,进一步抑制了热冲击,从而获得更稳定、缺陷更少的焊缝。
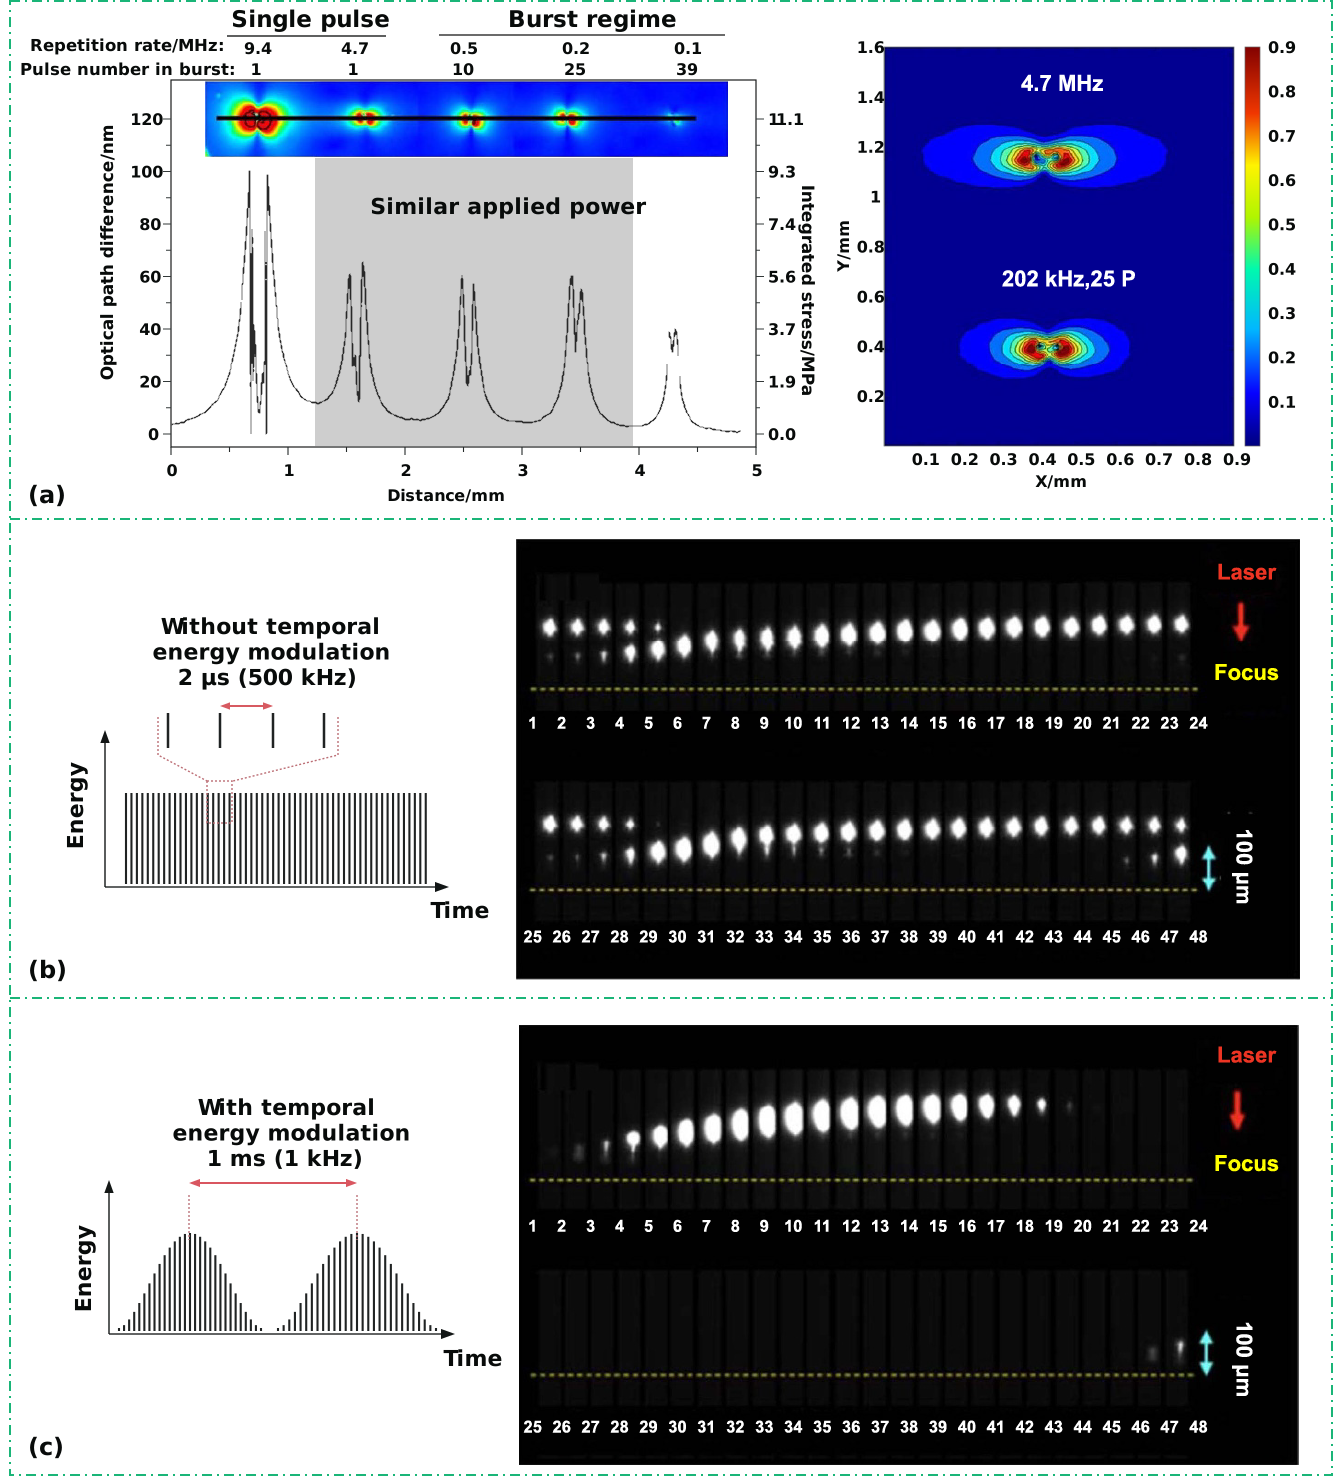 脉冲簇模式超快激光焊接
- 不同脉冲簇模式的飞秒激光焊接所引起的应力
- 无时间能量调制的皮秒激光脉冲簇模式,以及相应皮秒激光照射下碱硅酸盐玻璃中等离子体连续照射
- 具有时间能量调制(正弦模式)的皮秒激光脉冲簇模式,以及相应皮秒激光照射下碱硅酸盐玻璃中等离子体连续照射
2. 空间整形:贝塞尔光束
这是解决焦点漂移和大间隙焊接问题的关键技术。
贝塞尔光束是什么?
与能量集中在一个点上的高斯光束不同,贝塞尔光束的能量分布在一个中心主瓣和周围一系列同心圆环上,其最大特点是中心主瓣在很长的距离内(毫米量级)几乎不发散,形成了极长的焦深。
为什么贝塞尔光束很强?
- 工艺容差大:极长的焦深意味着,即使样品表面有几十甚至上百微米的不平整,或者装夹有倾斜,激光焦点始终能覆盖焊接界面。这极大降低了对设备精度和样品制备的要求,有助于实现工业化量产。
- 焊接过程稳定:传统高斯光束是“从上往下”加热,上方的等离子体会屏蔽下方的能量。而贝塞尔光束的能量是从侧面的圆锥会切而来,实现了对整个焦深区域的准同步加热,避免了等离子体屏蔽效应,使得熔融过程更均匀、稳定,焊缝形态更规则,能有效抑制“泪滴状”结构的不稳定和空洞的产生。
- 大间隙焊接能力:由于是整个焦深区域同时熔化,上下表面的熔体可以更好地桥接在一起,因此对非光学接触的间隙容忍度更高。
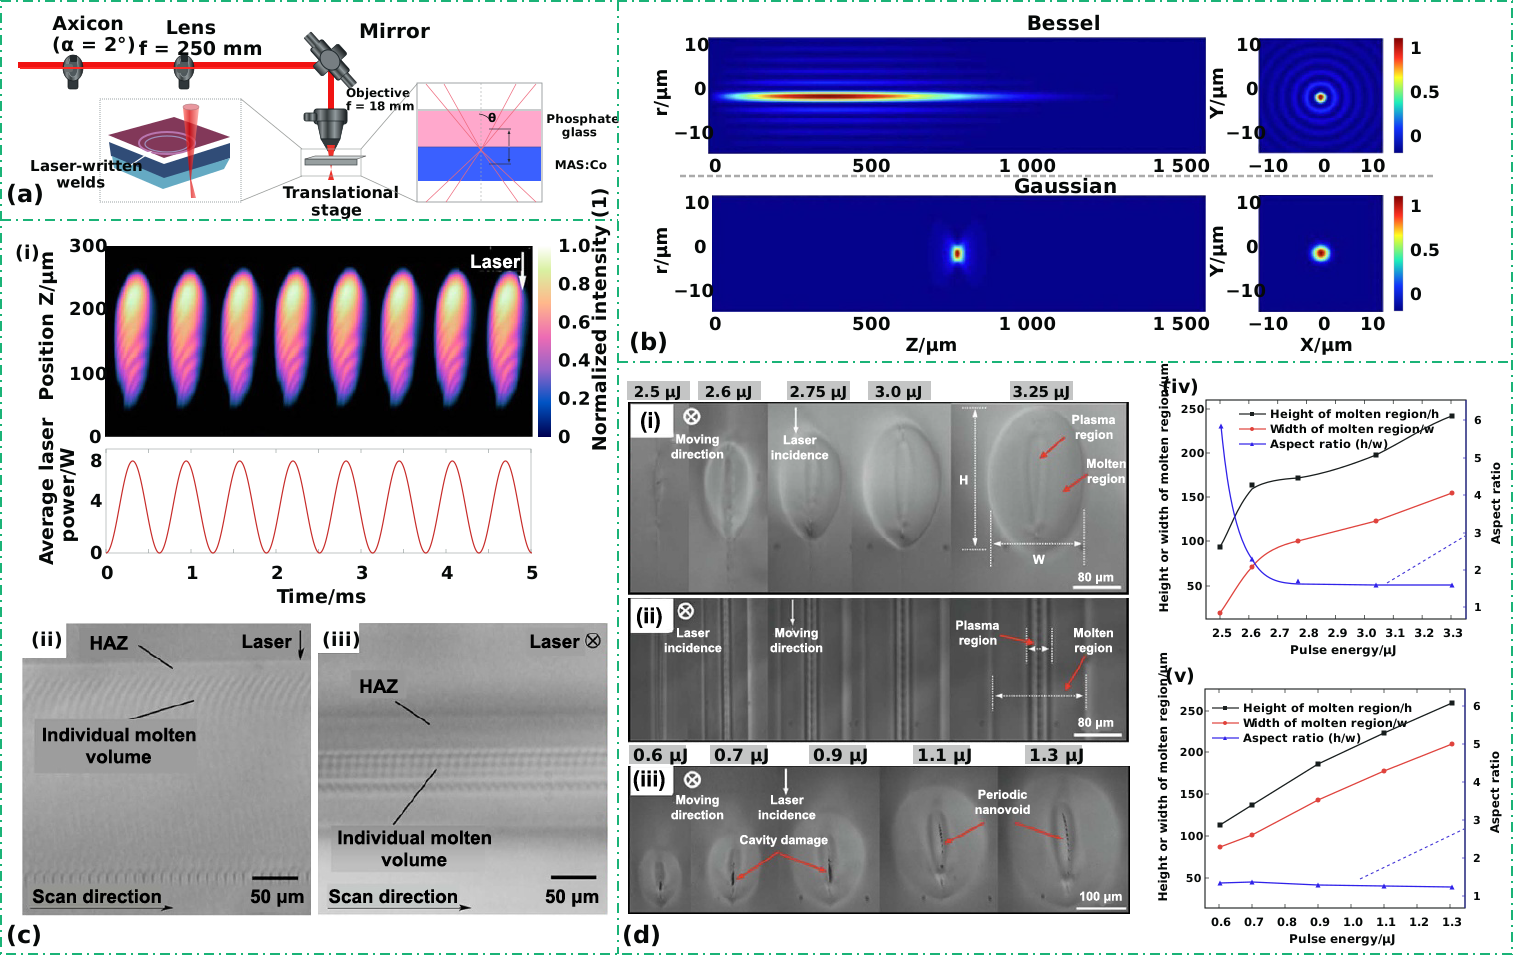 贝塞尔光束超快激光焊接
- 高斯光束整形为贝塞尔光束
- 高斯光束与贝塞尔光束的空间分布
- 使用带时间整形的飞秒激光贝塞尔光束对透明材料进行等离子体发射和体改性
- 有无空间整形的飞秒激光对铝硅酸盐玻璃的改性
脉冲串+贝塞尔光束的组合,可以说是目前超快激光焊接领域的最佳搭档:时间整形负责精细的热管理,降低应力;空间整形负责提供工艺容差和过程稳定性。
05 超快激光焊接的应用
航空航天
焊接蓝宝石窗口和金属法兰,要求高强度、高气密性,通常会用到贝塞尔光束和复杂的扫描路径规划来保证密封圈的完整性。
医疗/生物
封装植入式传感器,如血压计,要求极高的生物相容性和气密性,超快激光无任何添加剂,是理想选择。
封装微流控芯片,利用其微小热影响区的特点,不会损伤芯片上脆弱的微通道。
汽车/消费电子
将盖板玻璃与金属中框焊接,可以实现更坚固、更美观的设计。
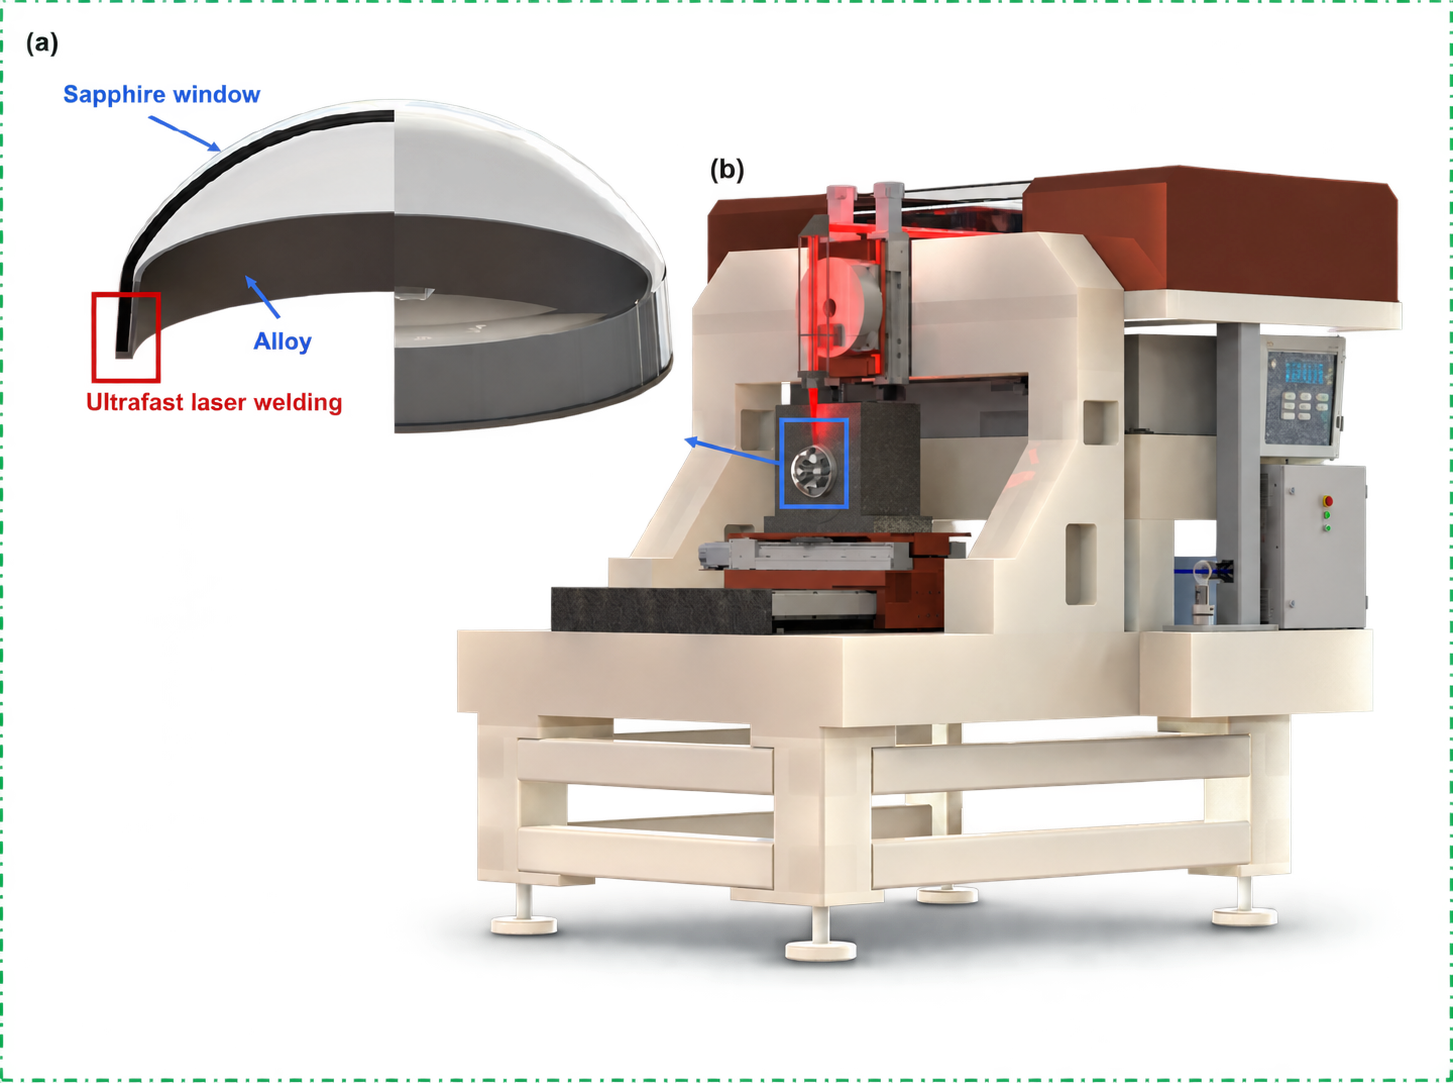 超快激光焊接应用:(a)超快激光焊接在航空航天领域的应用,蓝宝石与合金的连接; (b)超快激光焊接设备示意图
以上。
引用
- Jia, X.; Luo, J.; Li, K.; Wang, C.; Li, Z.; Wang, M.; Jiang, Z.; Veiko, V.P.; Duan, J. Ultrafast Laser Welding of Transparent Materials: From Principles to Applications. Int. J. Extreme Manuf.2025, 7, 032001, doi:10.1088/2631-7990/ada7a7.