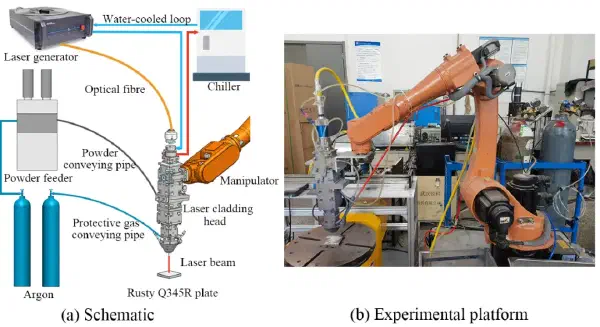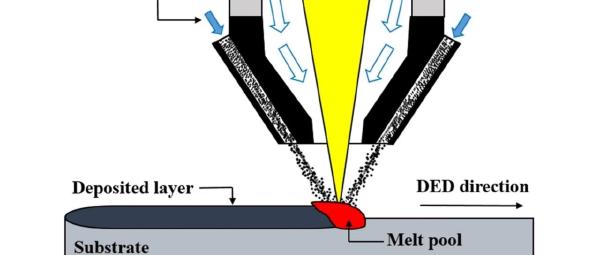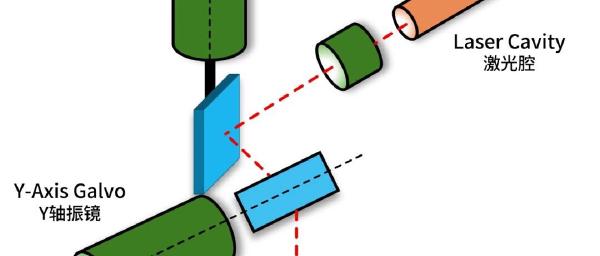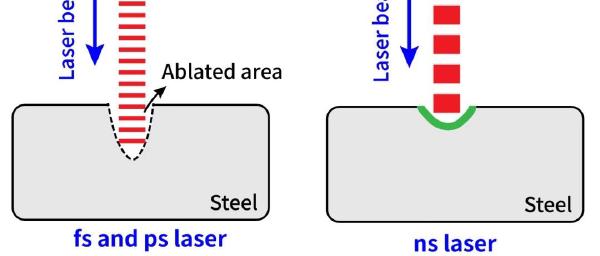
今天学习激光冲击强化 + 激光熔覆复合技术在飞机起落架修复中的应用。激光熔覆负责恢复损伤部位的几何形貌,激光冲击强化则在熔覆前后分别调控界面和表层组织,用残余压应力与晶粒细化补偿熔覆热循环带来的性能损失。
30CrMnSiNi2A 激光熔覆 激光冲击强化 起落架修复
预置细晶层和残余压应力,强化结合界面。
填充损伤区域,恢复零件原始形貌。
加深压应力层,细化熔覆层晶粒。
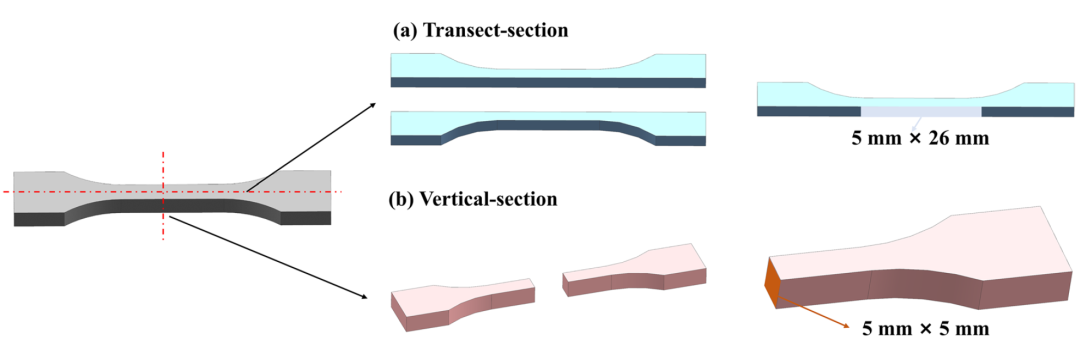
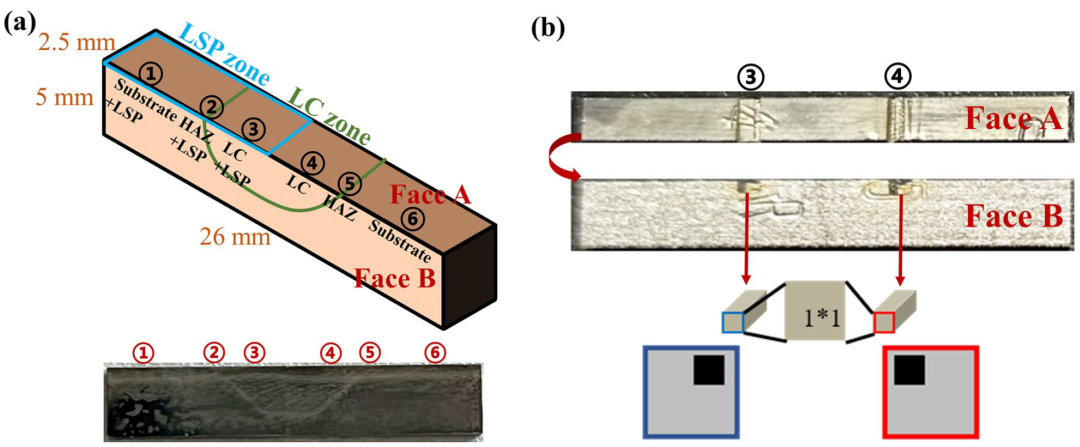
检查断口、硬度、EBSD、TEM 与结合质量。
应用背景
30CrMnSiNi2A 高强钢具有高强度、良好的塑性和韧性,被广泛用于连接件、轴类等关键承载部件,在航空领域尤其适合飞机起落架。然而,这种材料在服役过程中容易出现局部损伤和微裂纹。
激光熔覆(LC)能够修复损伤并还原产品原始形貌,但熔覆热循环引入的热应力会使材料力学性能下降。激光冲击强化(LSP)则通过引入残余压应力和细化晶粒改善激光熔覆后的性能。这一组合工艺目前仍较新颖,对解决实际工程修复问题具有参考价值。
研究设计了两种强化工艺进行对比:
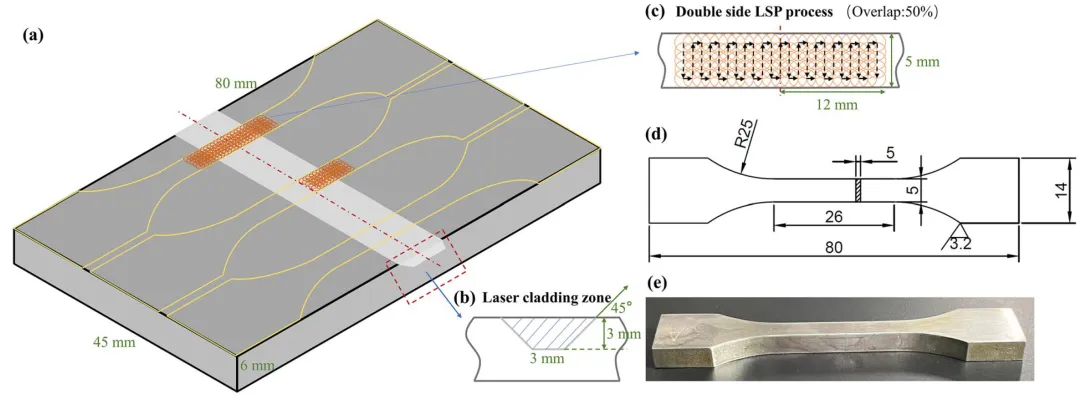
先对基材待修复凹槽进行激光冲击强化,再激光熔覆,最后对熔覆层表面再次冲击强化。
不做凹槽预处理,仅在激光熔覆完成后对表面进行激光冲击强化。
这组对比能够揭示 LSP 在不同修复阶段对材料性能的作用,尤其是凹槽预处理 LSP 的引入,为高质量修复提供了新的思路。
关键实验参数
材料与工艺参数
基体与粉末: 均采用 30CrMnSiNi2A。主要化学成分为:C 0.27%–0.34%,Cr 0.9%–1.2%,Ni 1.4%–1.8%。
激光熔覆参数:
- 激光功率:0.8 kW
- 扫描速度:8 mm/s
- 搭接率:50%
- 保护气体:Ar
激光冲击强化参数:
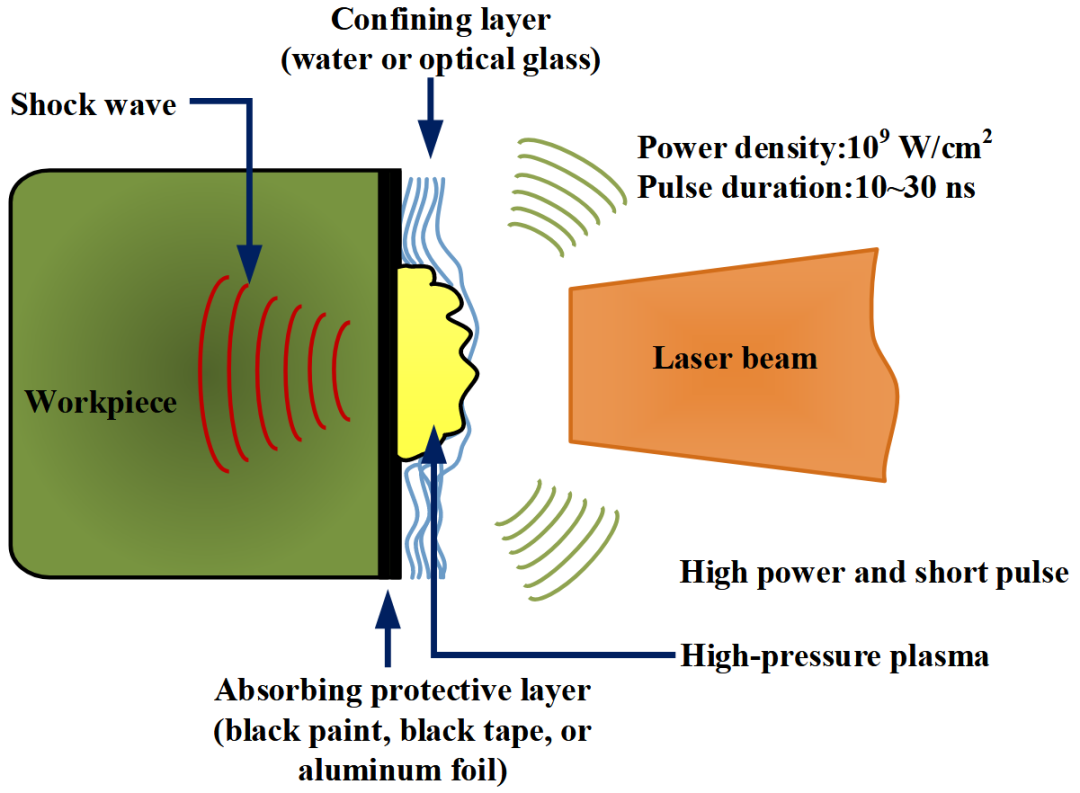
- 凹槽 LSP:能量 2 J,光斑直径 2 mm,功率密度 3.18 GW/cm²
- 表面 LSP:能量 3 J,光斑直径 2.2 mm,功率密度 3.95 GW/cm²;使用更高能量以调控深层应力
核心创新:凹槽 LSP + 表面 LSP
为什么对凹槽进行 LSP
- 凹槽区域是熔覆层与基体的结合界面,传统激光熔覆容易在这里因热应力产生微裂纹。
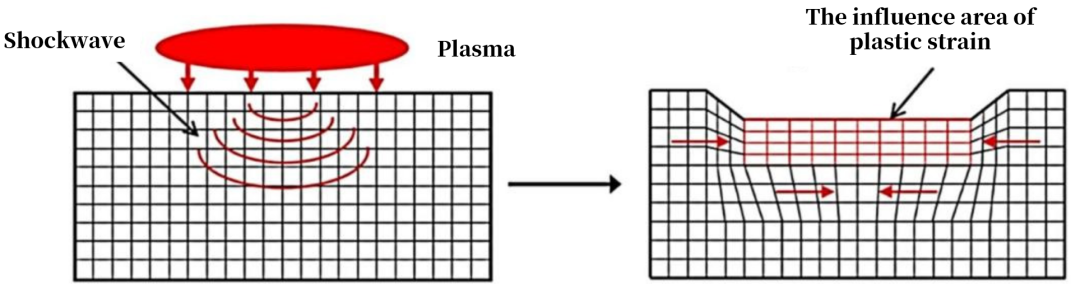
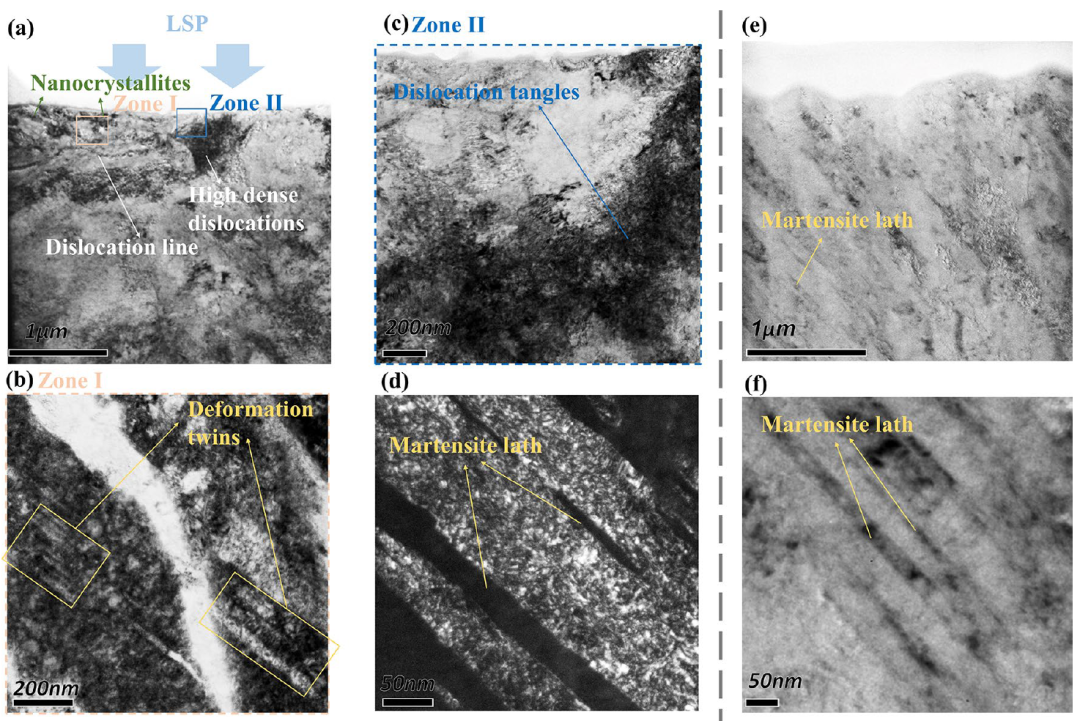
- LSP 预处理以 2 J 激光能量冲击凹槽,功率密度为 3.18 GW/cm²,诱导高密度位错和细晶层。后续熔覆时,预置的压应力可抵消部分热应力,提高界面结合强度。
- 凹槽 LSP 采用较低能量,可避免高能冲击导致基体翘曲,从而影响熔覆精度。
表面 LSP 后处理
表面 LSP 以 3 J 能量冲击熔覆层,功率密度为 3.95 GW/cm²,有两个目的:
- 增大压应力场深度: 残余压应力层深度可超过 1 mm,而普通喷丸通常只有 0.2–0.5 mm,因此更有利于抑制裂纹萌生。
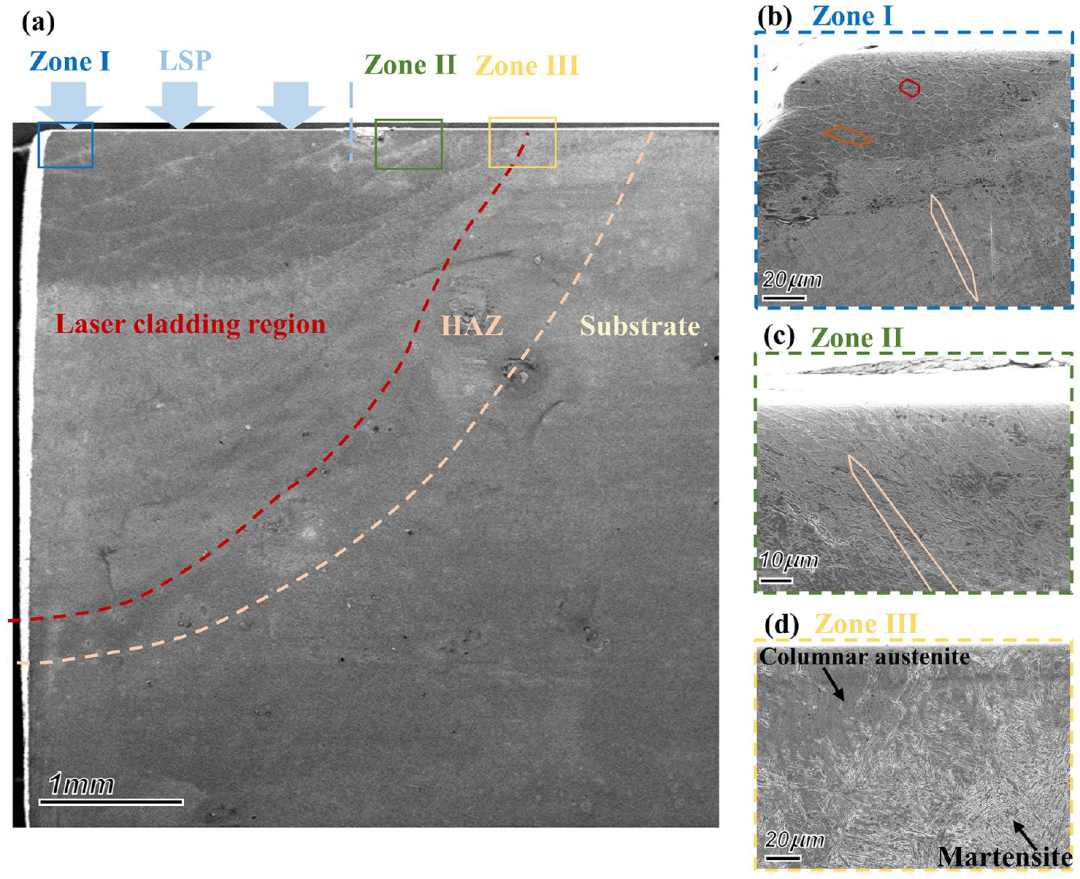
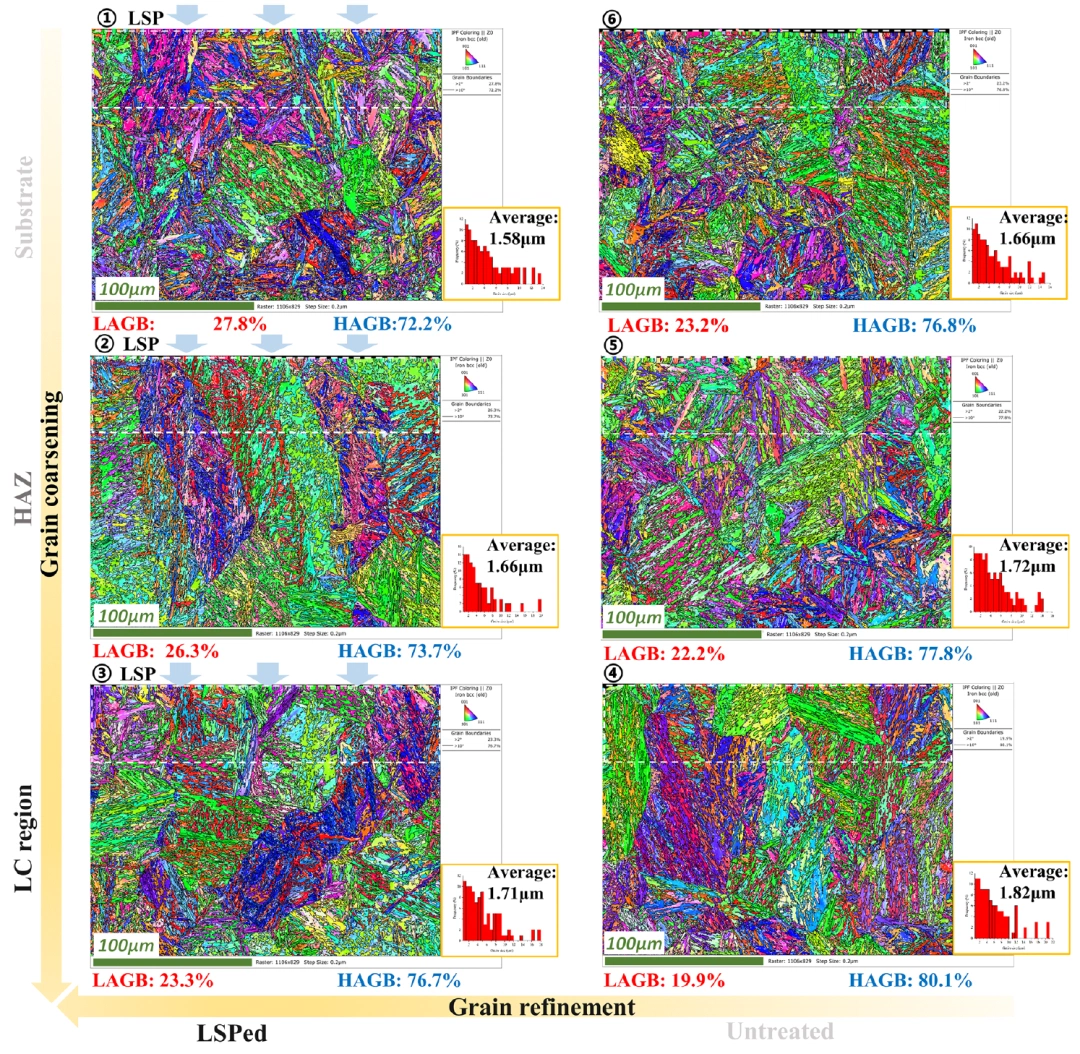
- 表面晶粒纳米化: 冲击波把 30–40 μm 的柱状奥氏体细化为 4–8 μm 的等轴晶,位错密度显著增加,硬度达到 800 HV₀.₂。
有无凹槽 LSP
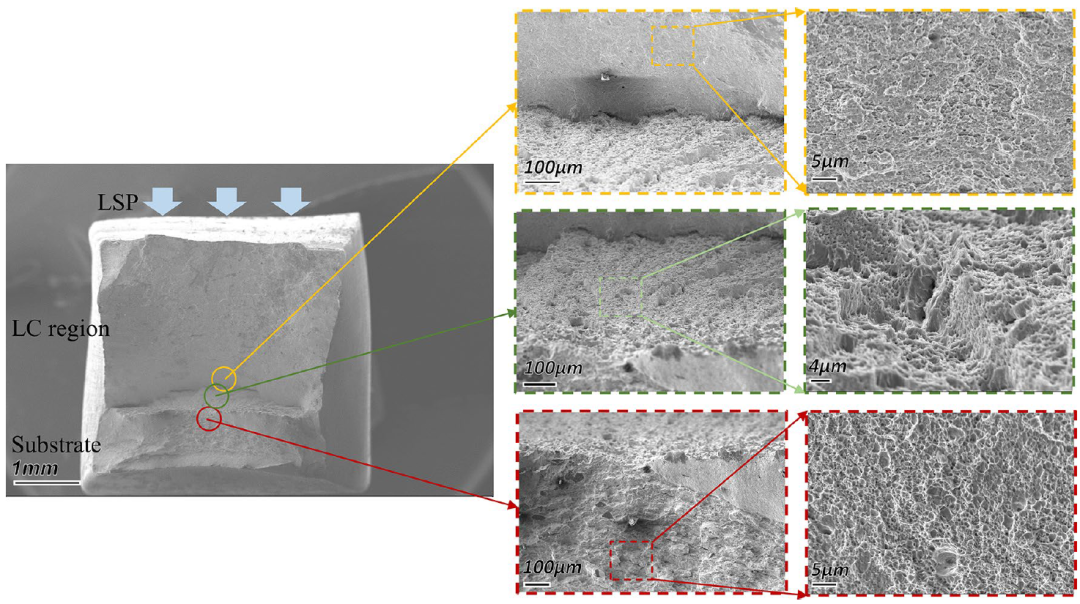
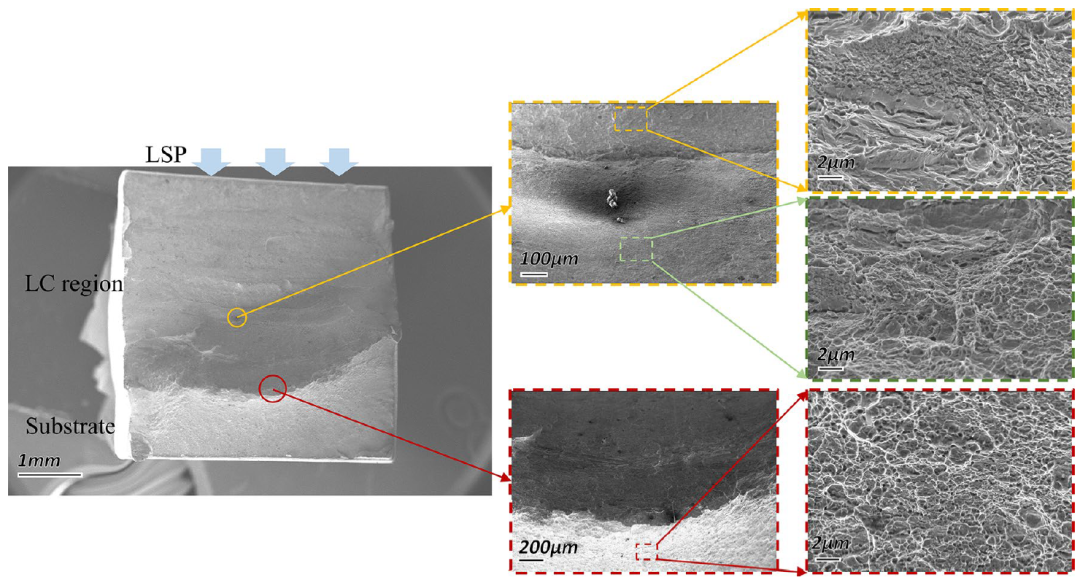
没有凹槽预处理时,熔覆层与基体界面仍是薄弱位置,断口多孔;采用凹槽 LSP 的试样断口更加致密,韧窝深度接近基体,说明界面结合质量得到显著改善。
如何复现该工艺?
第一步:基体预处理
铣削出梯形凹槽,深度根据实际损伤尺寸确定;用砂纸打磨至 Ra < 1.6 μm,再以丙酮清洗去油。
凹槽 LSP 采用 2 J/脉冲,确保激光光斑以 50% 重叠率扫描并避免局部过热。正式加工前可先进行单点冲击试验,观察表面是否出现烧蚀。
第二步:激光熔覆
- 粉末预处理: 在 100–110 °C 下真空干燥约 1 小时,防止送粉堵塞,湿度较高地区尤其需要注意。
- 层间温度控制: 每层熔覆后风冷至约 150–200 °C,避免热积累导致奥氏体过度粗化。
第三步:表面 LSP
- 参数测试: 先以 3 J 单脉冲冲击熔覆层表面,并检测硬度梯度;若 1 mm 深度处的硬度未达到要求,则上调单脉冲能量。
- 覆盖率验证: 通过金相观察 LSP 影响区是否连续;若存在未覆盖区域,则调整光斑重叠率。
工程应用思考
研究提出的激光冲击强化 + 激光熔覆复合工艺,通过 LSP 的“先锤基体,再锤表面”策略,系统改善激光熔覆高强钢的力学性能衰减问题,优势明显。但工程应用仍需注意三点:
- 设备成本: 工艺需要两套激光系统,熔覆采用 IPG YLS-2000,LSP 采用 Nd:YAG,小型企业可能难以承担。
- 工艺适应性: 熔覆层厚度不均会导致 LSP 穿透深度波动;复杂曲面的 LSP 覆盖率和冲击角度也难以控制。
- 高温环境下,细晶组织和位错结构可能发生回复,导致强化效果衰减。
总的来说,此方法适合高附加值、小批量产品修复。
以上。
引用
- Wang, L., Yu, K., Cheng, X. et al. “Effect of Laser Shock Peening on Microstructure and Mechanical Properties of Laser Cladding 30CrMnSiNi2A High-Strength Steel.” Scientific Reports 13, 9971 (2023). DOI: 10.1038/s41598-023-37060-w.
- Cao, X.; Wu, J.; Zhong, G.; Wu, J.; Chen, X. “Laser Shock Peening: Fundamentals and Mechanisms of Metallic Material Wear Resistance Improvement.” Materials 17 (2024), 909. DOI: 10.3390/ma17040909.
原文发表于微信公众号“激光之研”,2025 年 3 月 10 日,重庆。查看原文。本页完整保留技术正文、参数、图注、结论与引用,并重新组织为适合博客阅读的版式。