今天分享激光焊接技术在电动汽车-动力电池的应用情况,主要包括电池极耳-母线焊接、电池外壳焊接等,涉及Al-Fe、Al-Cu、Cu-Fe等异种材料焊接。
01 应用背景
在全球气候变暖、温室气体减排的大背景下,新能源汽车尤其是电动汽车迅速崛起。其核心部件 - 电池系统的制造对焊接技术要求严苛,主要原因是电池系统结构复杂,包含多种材料且连接复杂,传统焊接方法如超声波焊接、电阻点焊等在应对电池电极材料(如铝、铜、钢)连接时存在局限性。例如,超声波焊接不适用于电动汽车常见的电池结构,电阻点焊因铝铜高导电性难以施焊。
激光焊接技术凭借其非接触、高能量密度、精准热输入控制以及易于自动化等特性,成为理想选择。可满足电池系统不同材料焊接需求,像电池电极与母线之间的铝钢、铜铝、铜钢焊接,以及铝/钢电池外壳焊接等,在保障连接可靠性、提升电池性能与安全性中发挥着关键作用。
02 动力电池类型
动力电池类型
①小型圆柱电池(如18650型),标准化尺寸、安全性和相对廉价的成本;
②大型棱柱电池,在能量密度和稳定性方面表现优异;
③软包聚合物电池,在充电时容易发生几何形状。
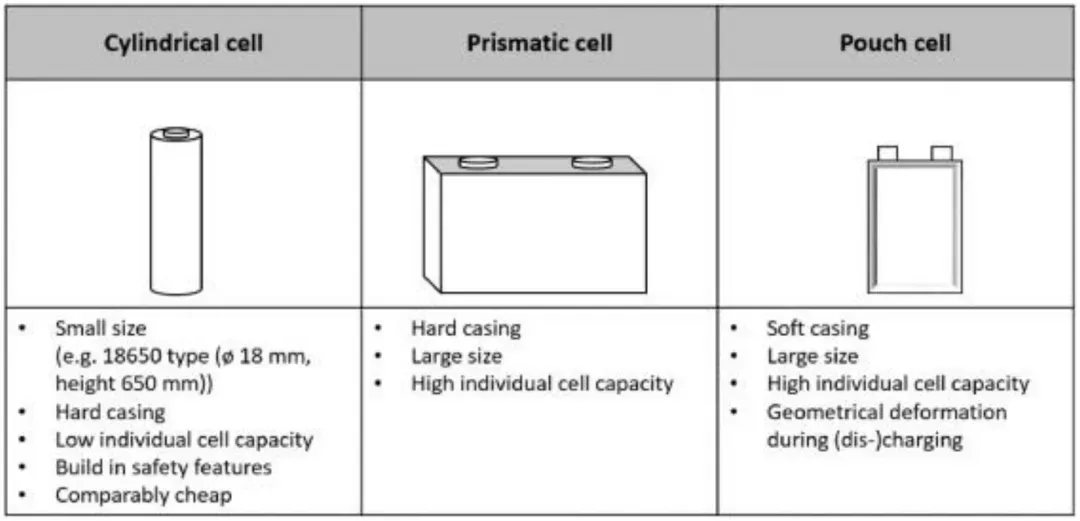 电池类型
电池组由多个电池串联或串并联构成,通过母线进行连接,工作环境复杂,连接可靠性直接影响到电池系统的性能与安全。
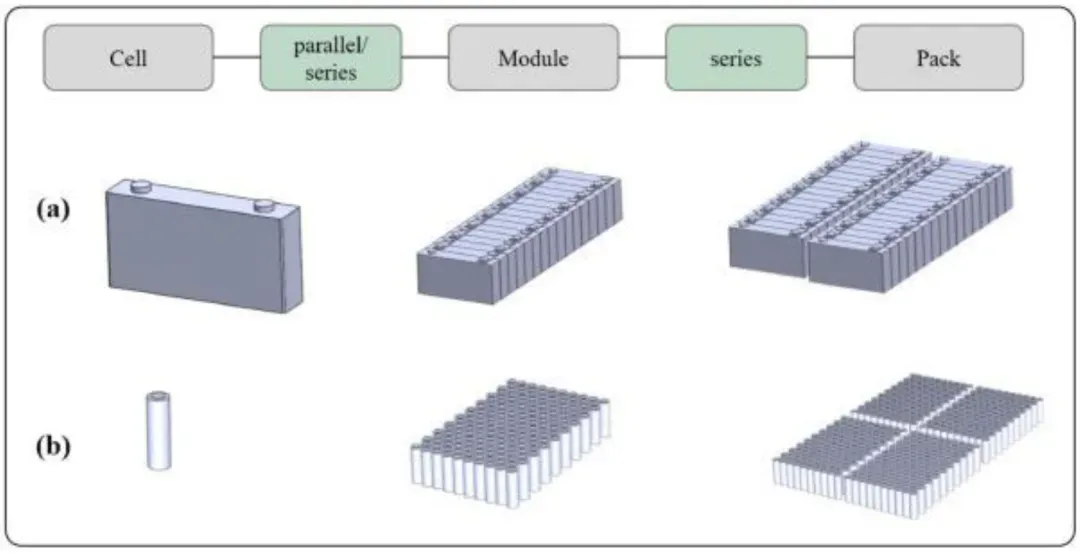 电池组结构a)圆柱电池b)棱柱电池
常用焊接技术的局限性
超声波焊接
主要利用高频振动(通常为20kHz及以上),在压力下使材料形成固态键合从而实现连接。
①该方法适用于薄箔、异种材料或高导电材料的焊接,主要应用于带状电池。
②电动汽车电池通常为圆柱形或棱柱形电池,在压力和振动共同作用下可能会破坏电池结构的完整性,因此超声波焊接不适用于电动车的电池焊接。
电阻点焊
工作原理主要是对工件接触面施加压力,并通入大电流使零件局部熔化。但电动汽车电池常用材料为铝和铜,其具有高导电性和导热性的特点,使得电阻点焊难以对其进行焊接。
03 电池极耳与母线焊接
焊接特点
材料组合多:电池极耳材料常为铝、铜或钢,母线材料多为铜或铝,形成铝-铜、铝-钢、铜-钢等组合。
性能要求高:焊接处要确保低电阻、高导电性与良好的机械强度,以保障电池充放电效率与长期稳定性。
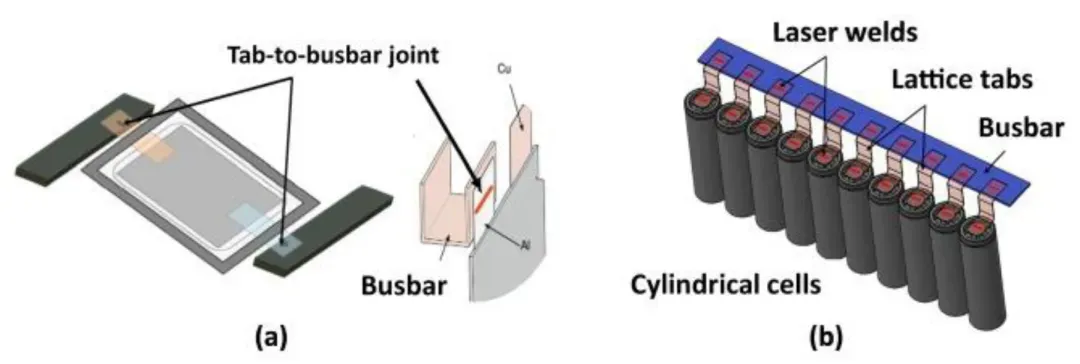 软包/圆柱电池的极耳与母线
铝-钢激光焊
焊接难点:
①铝与钢热物性差异大,焊接时会形成脆性金属间化合物(IMC),如Fe₂Al₅、Fe₄Al₁₃等,影响接头微观结构、电性能和热性能,增加电池内阻、缩短服役寿命。
②焊接时需控制IMC生成。
1.调控工艺参数
①控制热输入:调节激光功率、焊接速度与脉冲参数(频率、占空比),平衡熔深与热影响区大小,减少IMC生成。
②优化脉冲波形:采用特殊脉冲波形改变热循环特性,如缓升缓降波形降低温度梯度与热应力,抑制快速冷却导致大量脆性IMCs生成。
2.采用中间层
①成分:选镍、硅基合金等中间层材料,因其与铝钢反应形成稳定相减IMC不利影响。镍改善润湿性与元素扩散,生成含镍IMCs韧性优于铝钢直接焊接产物;含硅中间层(如Al-Si合金)中Si影响Fe-Al IMCs生长,形成的Fe-Al-Si化合物优化接头力学性能,Si含量根据材料与工艺要求进行微调。
②厚度:数μm至数十μm厚度范围可有效调节IMC形成,提升接头性能与可靠性。
3.磁场辅助
①磁场方向:垂直磁场抑制熔池中元素宏观扩散,改变对流与结晶形态,减少Fe、Al过度熔合形成脆性IMCs;平行磁场影响溶质微观扩散与晶界迁移,同时细化晶粒、优化IMC分布与取向。
②多场协同:联合磁场与超声,磁场协同超声振动细化晶粒、去除气孔夹杂、改善IMC结构。超声振动有助于破碎枝晶、均匀成分,磁场引导金属液流动与晶体生长方向,协同改善熔池凝固行为与组织均匀性,降低IMC脆性、提高接头韧性与导电性。
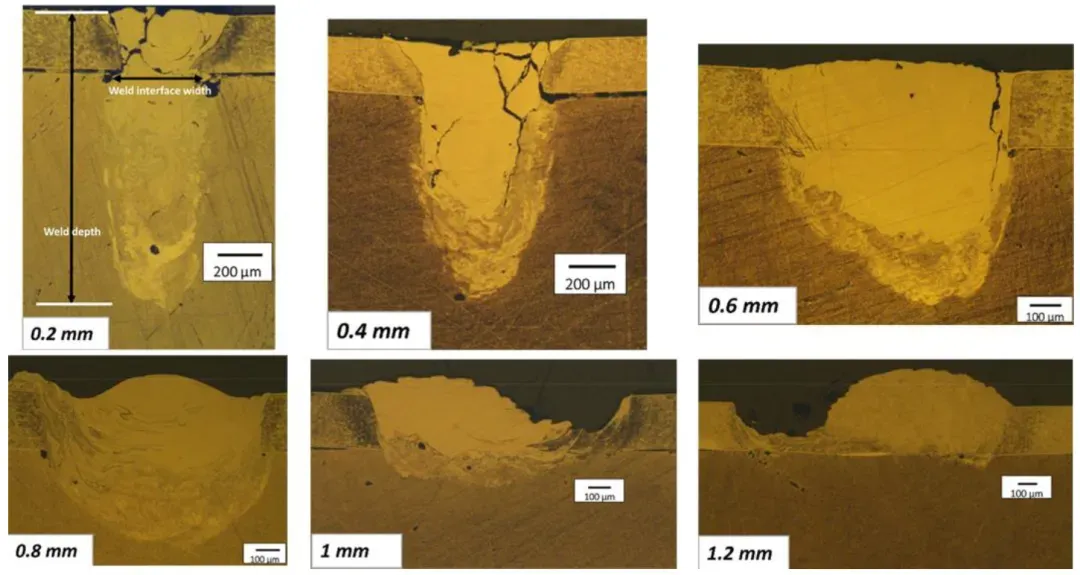 激光摆动焊接铝-钢(摆动幅度0.2-1.2mm)
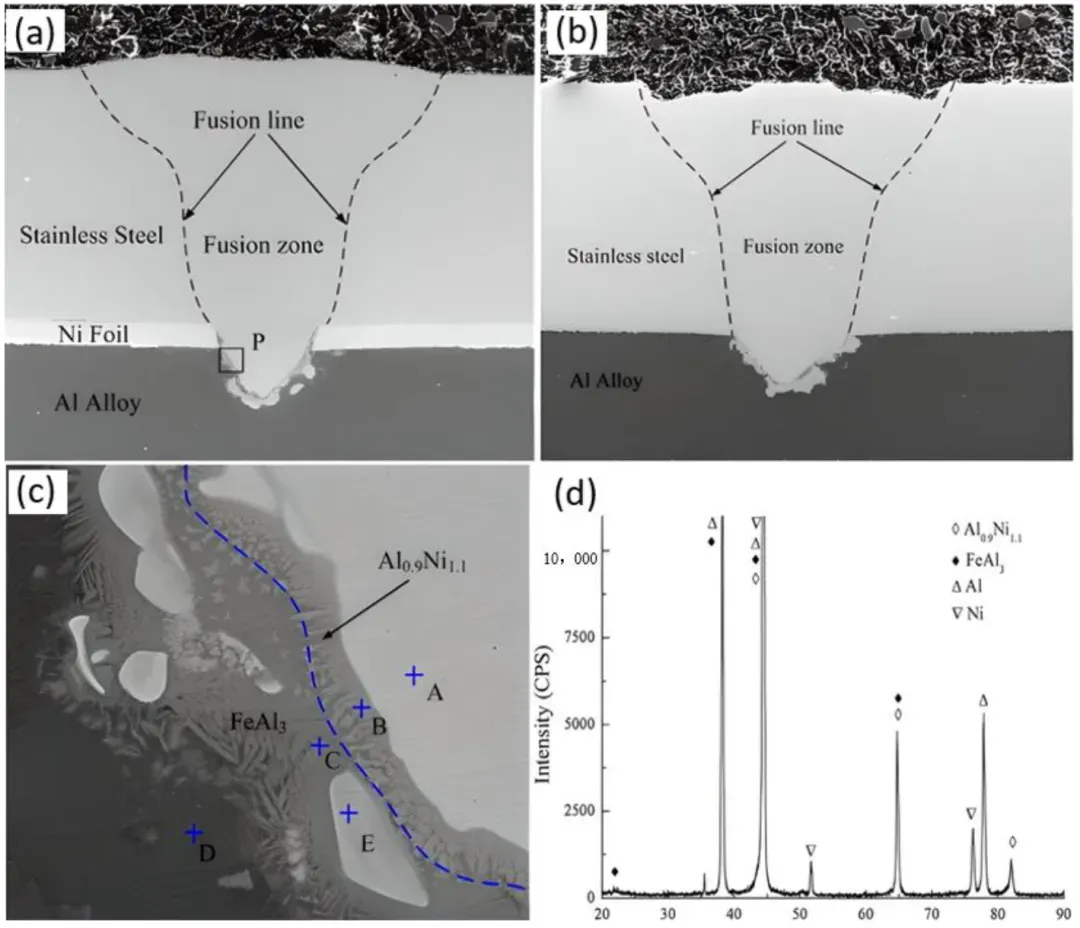 不锈钢/铝合金接头的微观形貌a)有Ni箔b)无Ni箔
铜-铝激光焊
焊接难点:
铜和铝熔点、热导率、热膨胀系数不同,焊接形成Cu₂Al、Cu₄Al₃等多种IMC,影响焊缝微观结构与机械性能,需抑制其形成与生长。
1.焊接参数优化
①高焊接速度与低激光功率匹配,可减少热输入时长与强度,抑制IMC大量形成,如高速焊接时CuAl₂等化合物生成量显著降低。
②优化脉冲频率、占空比,改变Cu、Al原子扩散与反应动力学条件,使IMC生长有序、分布均匀,提升接头性能。
2.填充银、镍、锡
采用银、镍、锡基填充材料或特定合金焊丝,其在焊接中熔化填充间隙、稀释母材元素,减缓Cu、Al直接反应,减少脆性IMC生成。
如含锡填充材料,焊接形成Cu₆Sn₅和Cu₃Sn等相,改变接头组织形态,降低整体脆性、提升强度与韧性。
3.光束调制
运用光束摆动、旋转或分束等调制技术,改变激光能量分布与作用方式。
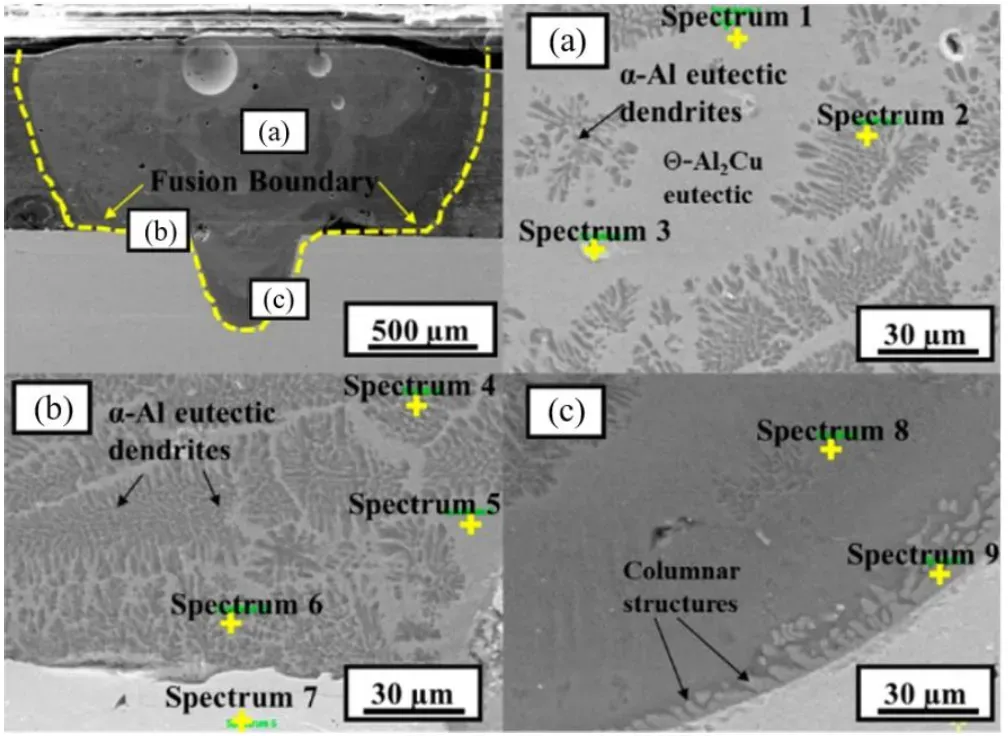 Cu-Al SEM图(1500W,30mm/s)
铜-钢激光焊
焊接难点:
铜和钢物理性质差异大,激光焊接时易出现液相分离和热裂纹,如Cu渗入钢晶界导致热裂纹产生。
1.激光偏移
将激光偏向铜一侧,可够有效提升焊接质量。
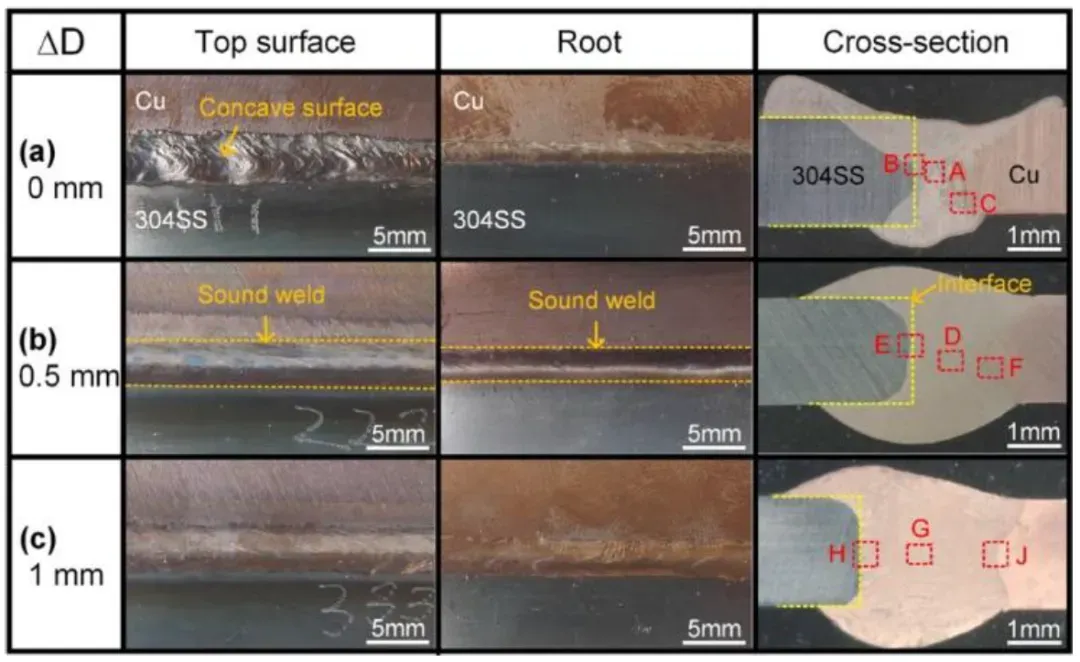
2.光束振荡
在环形光束振荡的条件下对纯铜和不锈钢进行激光焊接,焊缝的抗裂性能够得到有效提升。
光束振荡与未振荡时相比,晶粒显著细化;在凝固过程中,晶粒边界数量的增加显著降低了应力集中,使得接头强度和变形得到了有效控制。
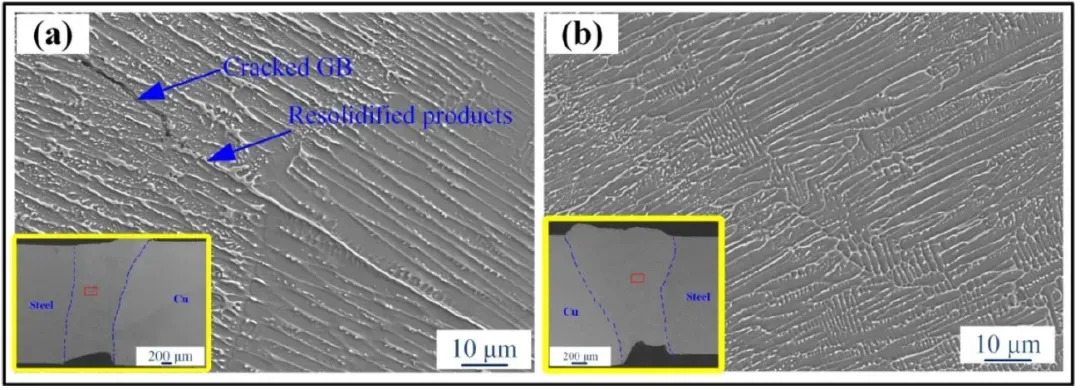 未振荡与振荡SEM
04 电池外壳焊接
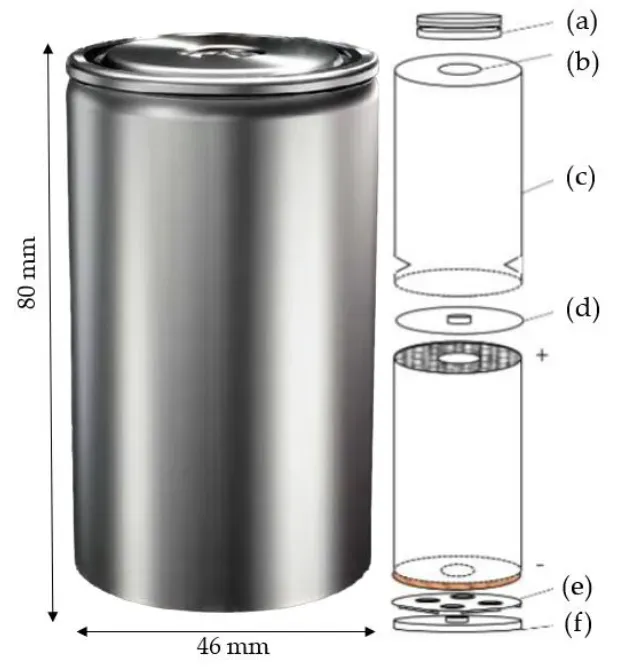 Tesla 4680电池
铝电池外壳激光焊
铝合金因热导率高、热膨胀系数大,焊接易现裂纹和孔隙等缺陷;表面氧化膜和杂质高温易分解,致使气体难以逸出导致孔隙产生。
1.激光束聚焦旋转+垂直振荡
激光焊接1060铝合金,采用垂直振荡优化焊缝表面,在半径为0.45mm时孔隙率降低91%。
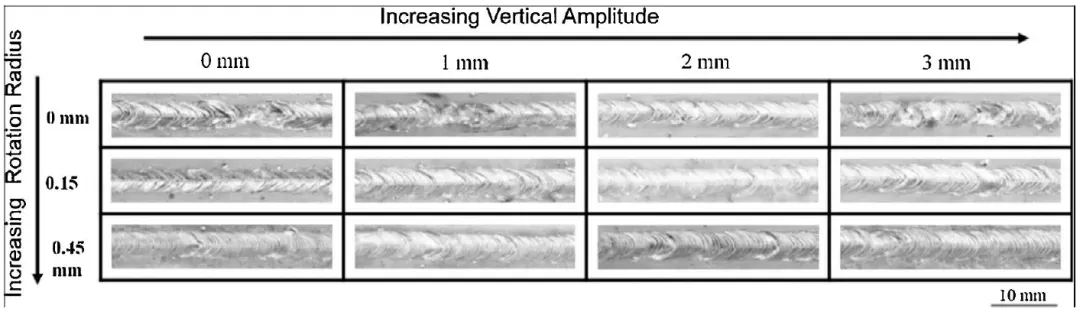 激光束聚焦旋转和垂直振荡SEM
2.光斑整形(四光束)
光斑整形为四光束焊接,增大熔池小孔尺寸、稳定金属蒸汽、减少飞溅和孔隙,提升焊缝质量。
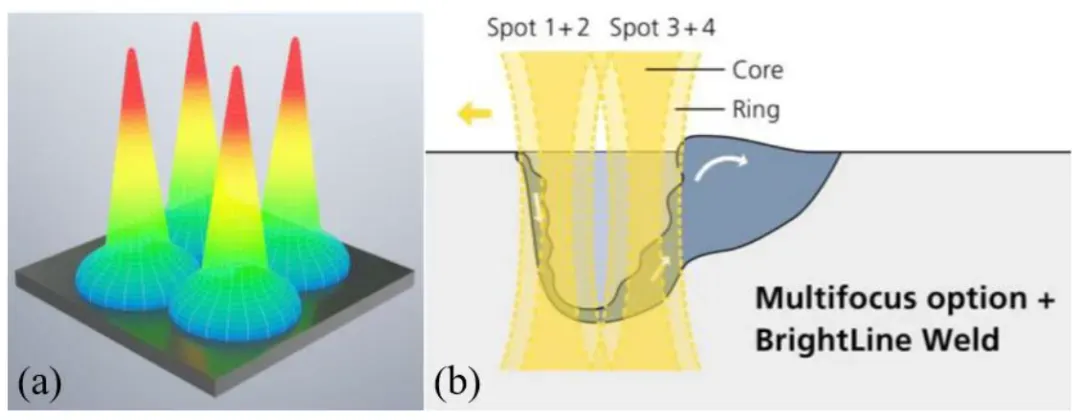 四光束示意图
钢电池外壳激光焊
奥氏体不锈钢焊接易生热裂纹,与合金成分和杂质含量有关。通过调控工艺参数,可有效解决热裂纹问题。
启发:
① 目前常用的激光焊接波长多为1064nm,采用蓝激光/绿激光焊接异种材料可能有不错的效果。
【文献信息】
免责声明:本公众号所分享的内容均来源于公开发表的学术期刊文章或书籍,旨在传播科学知识,促进学术交流,仅供科研学习参考,无任何商业用途。具体内容请以原文献为准,如需更详细的信息,请点击阅读原文或联系文章作者。