今天学习激光冲击强化+激光熔覆复合技术在飞机起落架修复的应用。
30CrMnSiNi2A高强钢以其高强度、良好的塑性和韧性,被广泛应用于连接件、轴类等关键承载部件,在航空领域以飞机起落架的应用尤为突出。然而,这种材料在使用中容易产生局部损伤和微裂纹,激光熔覆(LC) 作为一种修复技术虽然能够还原产品原始形貌,但引入的热应力会使得材料力学性能有所下降。激光冲击强化(LSP) 作为一种表面强化技术,通过引入残余压应力和细化晶粒 来改善激光熔覆后的性能,目前这种组合工艺还比较新颖,对于解决实际工程问题有一定参考作用。
此研究设计了两种不同的强化工艺进行对比:
工艺1: 先对基材待修复区域进行激光冲击强化,然后进行激光熔覆,最后对表面再次进行激光冲击强化,即LSP+LC+LSP 。工艺2: 仅对激光熔覆后的表面进行激光冲击强化,即LC+LSP 。这种对比实验设计很巧妙,能够揭示LSP在修复过程中的不同作用阶段对材料性能的影响,尤其是凹槽预处理LSP的引入,为高质量修复提供了新思路。
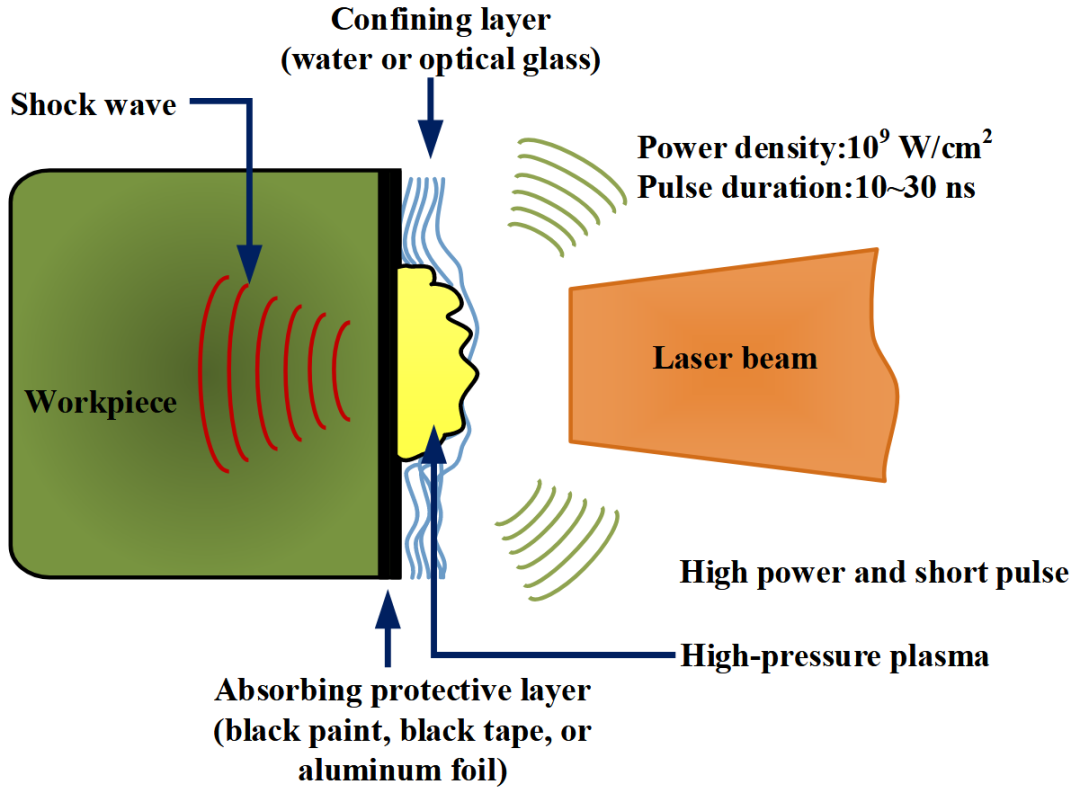
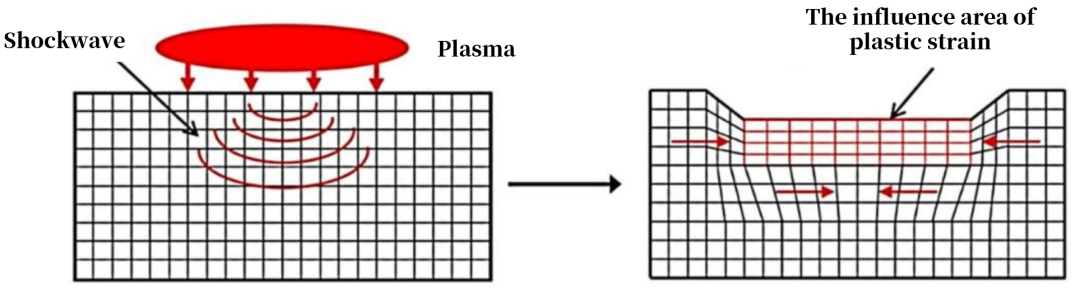
激光冲击强化示意图 激光冲击强化导致塑性应变 基体与粉末:均为30CrMnSiNi2A,化学成分C:0.27-0.34%;Cr:0.9-1.2%;Ni:1.4-1.8%。
激光熔覆参数:
功率0.8kW,扫描速度8mm/s,搭接率50%,Ar保护。
激光冲击强化参数:
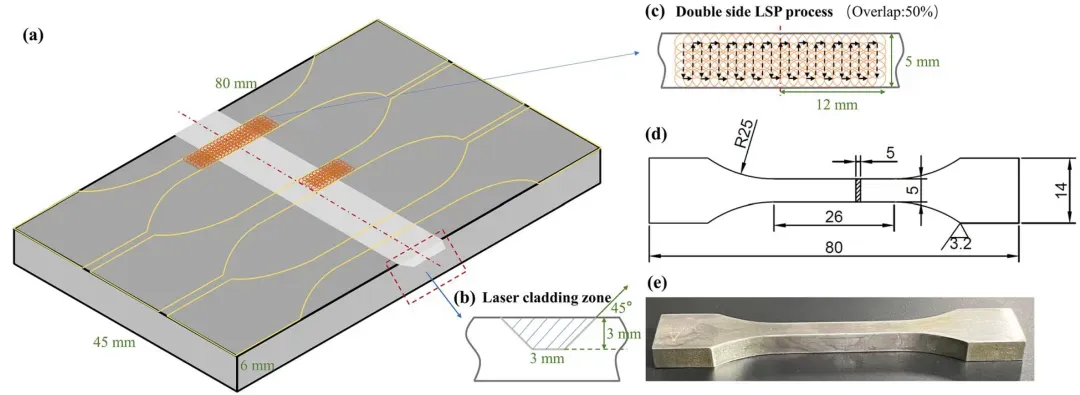
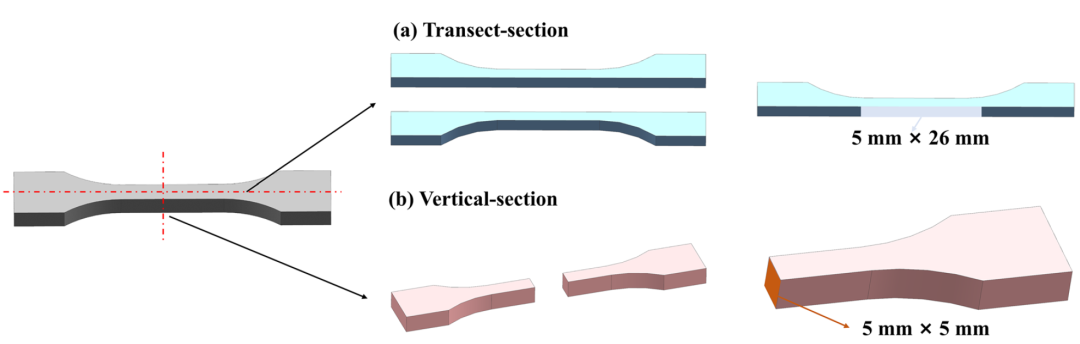
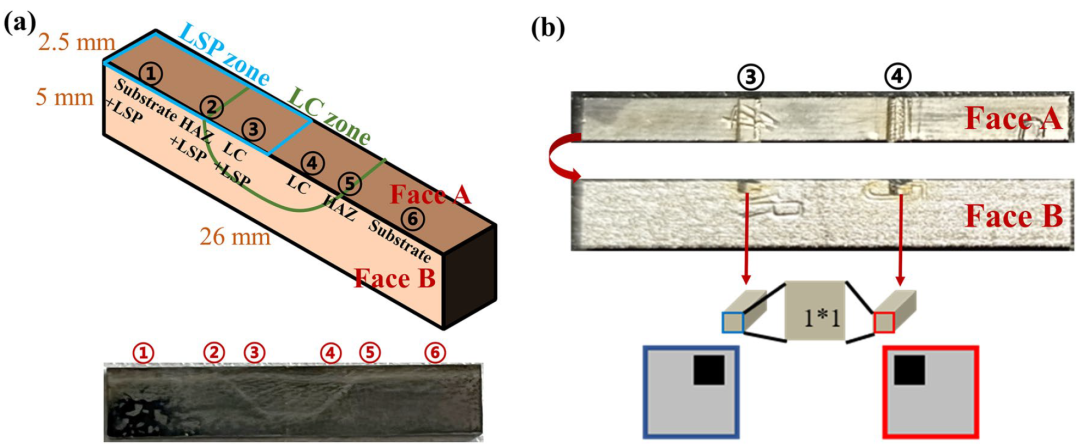
凹槽LSP:能量2J,光斑2mm,功率密度3.18GW/cm²。 表面LSP:能量3J,光斑2.2mm,功率密度3.95GW/cm²,采用更高能量以调控深层应力。 激光熔覆、激光冲击强化及力学性能测试样品 截面显微组织测试取样:a)横截面;b)纵截面 EBSD和TEM取样位置 ①凹槽区域是熔覆层与基体的结合界面,传统激光熔覆这里容易因热应力产生微裂纹。
②LSP预处理:用2J激光能量轰击凹槽,此时功率密度为3.18GW/cm²,诱导高密度位错和细晶层,后续熔覆时热应力被压缩应力抵消,提高界面结合强度。
③防变形:凹槽LSP能量较低,可避免高能冲击导致基体翘曲,影响熔覆精度。
用3J能量轰击熔覆层表面,此时功率密度为3.95 GW/cm²,有两个目的:
①增大压应力场深度:残余压应力层深度>1mm,普通喷丸仅0.2-0.5mm,抑制裂纹萌生。
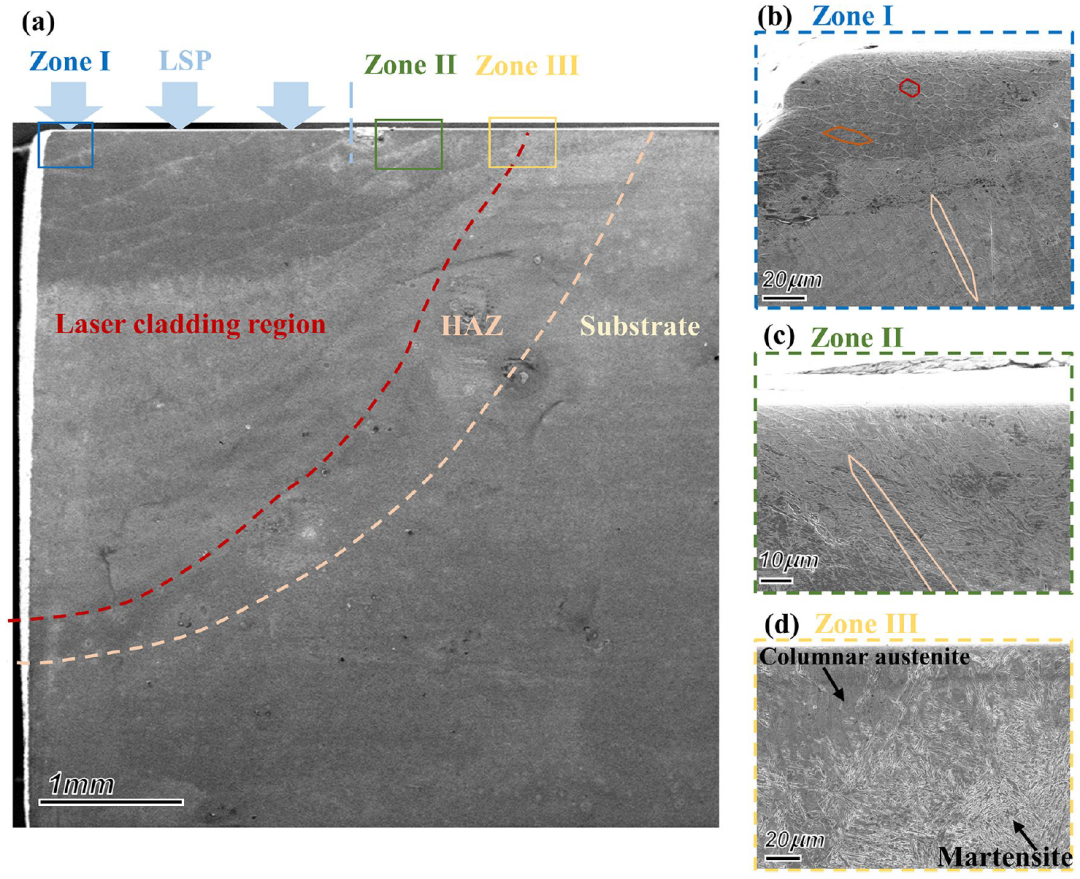
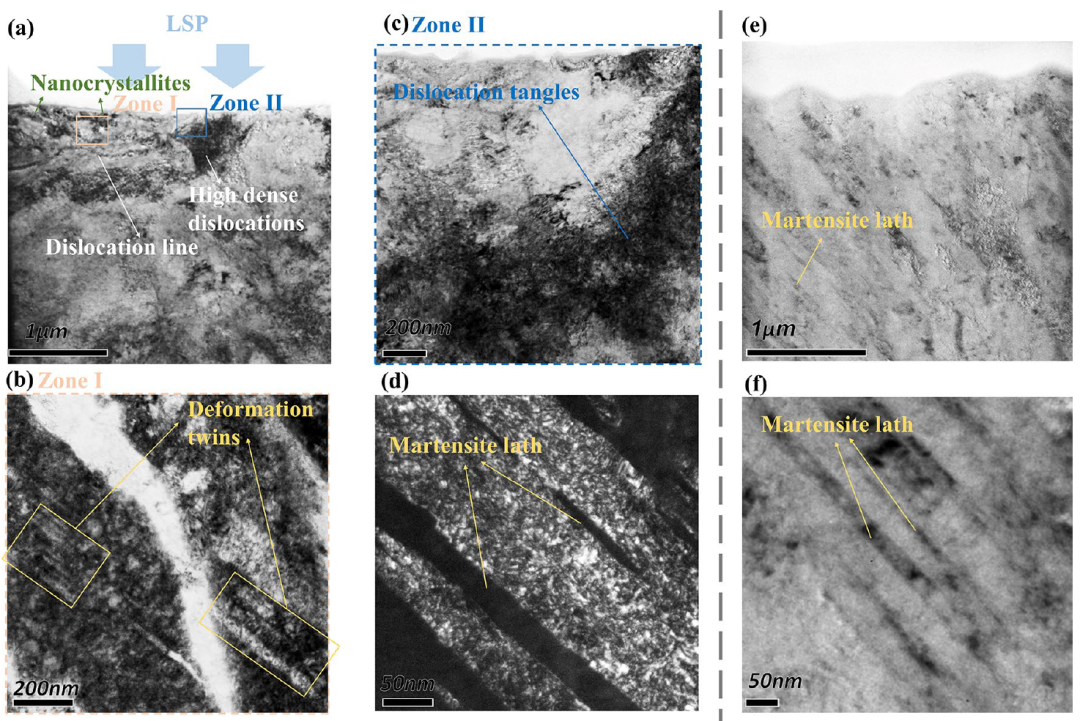
②表面晶粒纳米化:冲击波将30-40μm的柱状奥氏体 压成4-8μm的等轴晶 ,位错密度显著增大,硬度达到800HV₀.₂。
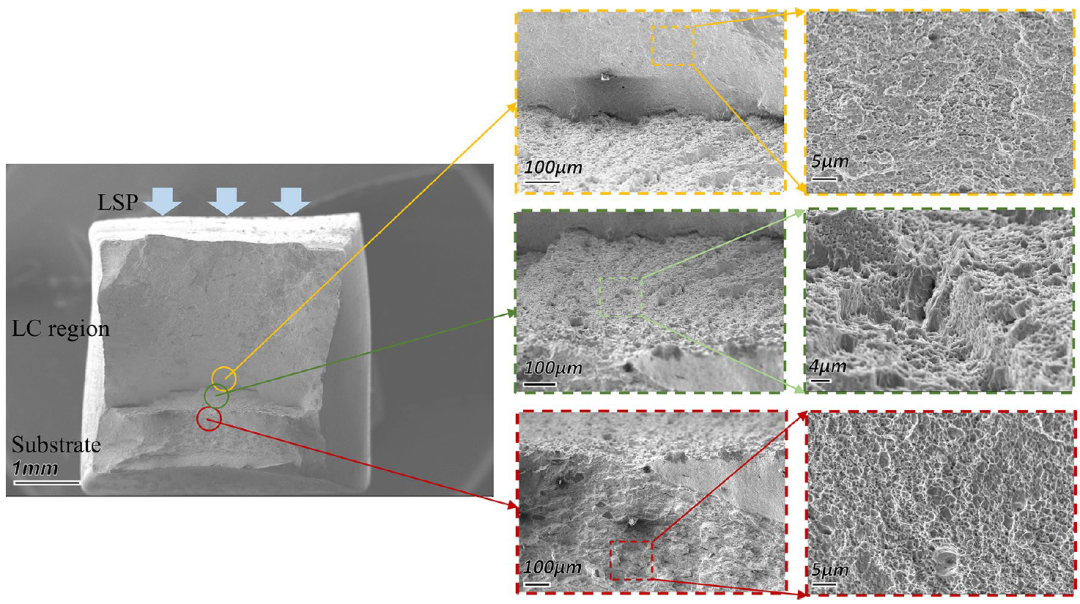
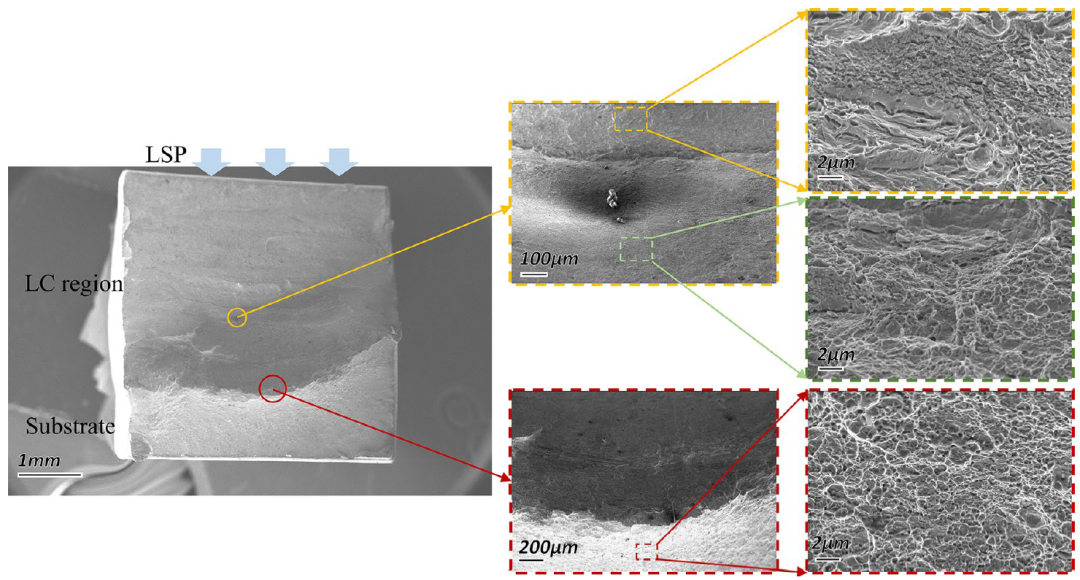
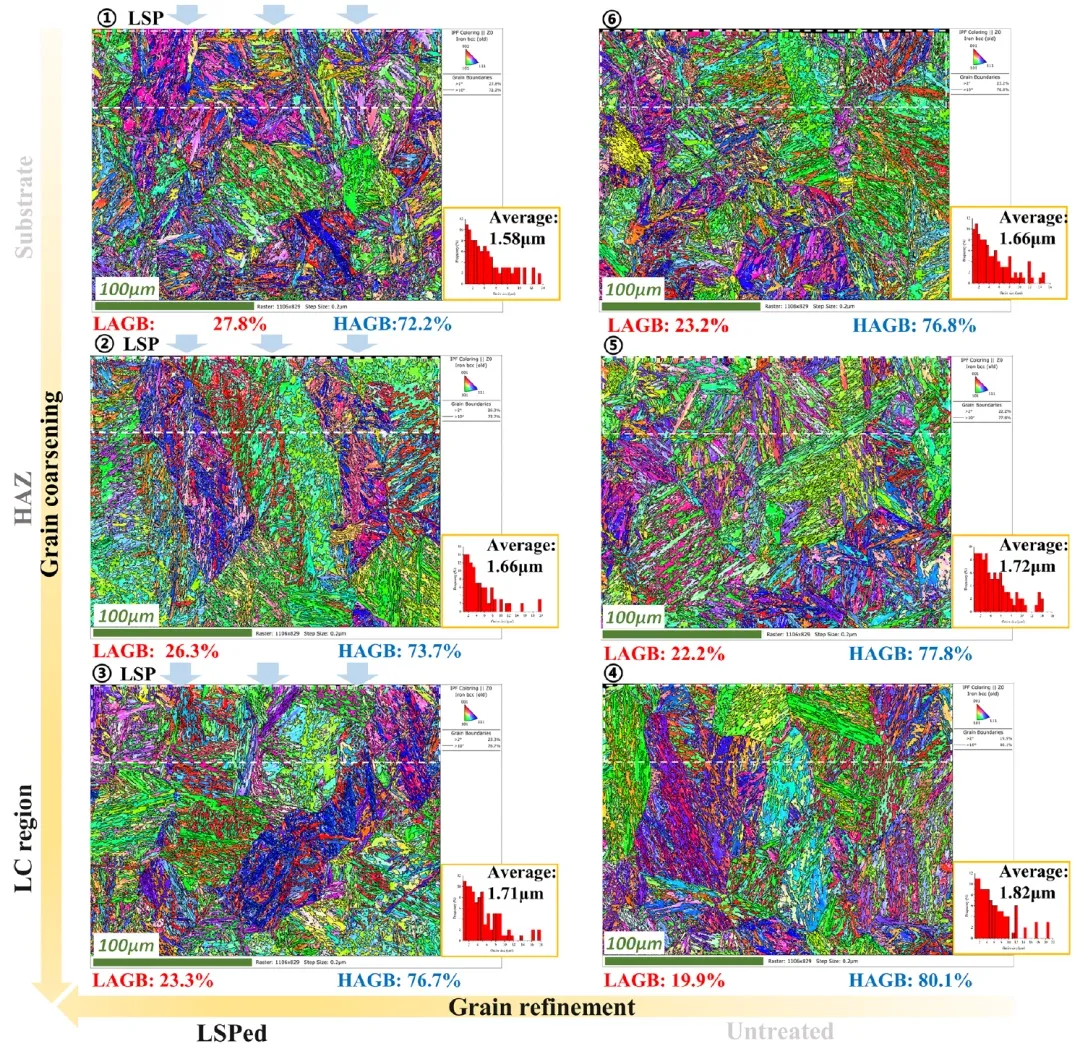
无凹槽预处理时,熔覆层与基体界面仍是弱点,断口多孔。 有凹槽LSP的试样断口致密,韧窝深度接近基体,说明界面结合质量提升显著。 LC+表面LSP样品的拉伸断口 凹槽LSP+LC+表面LSP样品的拉伸断口 激光熔覆样品SEM:a) 全局图;b)经LSP处理;c) 未经LSP处理;d) 熔覆层与热影响区结合处 激光熔覆样品EBSD 激光熔覆样品TEM:a)LSP处理;b)形变孪晶;c)位错缠结;d)LSP区域的板条马氏体;e)未处理区域;f)未处理区域的板条马氏体 铣削出梯形凹槽,深度根据损伤尺寸来定,用砂纸打磨至Ra<1.6μm,丙酮清洗去油。
凹槽LSP:确保激光光斑50%重叠扫描,能量2J/脉冲,避免局部过热,可先做单点冲击试验,观察表面是否烧蚀。
粉末预处理:100℃-110℃真空干燥约1小时,防止送粉堵塞,尤其湿度高的地区。
层间温度控制:每层熔覆后风冷至约150-200℃,防止热积累导致奥氏体过度粗化。
参数测试:先用3J单脉冲冲击熔覆层表面,检测硬度梯度,若1mm深度硬度未达标,则上调至单脉冲能量。
覆盖率验证:金相观察LSP的影响区是否连续,若有未覆盖区域,则调整光斑重叠率。
此研究提出了激光冲击强化+激光熔覆强化工艺,通过LSP的“先锤基体,再锤表面” 策略,系统性解决了激光熔覆高强钢的力学性能衰减问题,优势明显。但有几点需要注意:
①设备成本: 需要两套激光系统,熔覆用IPG YLS-2000,LSP用Nd:YAG,小厂可能用不起。
②工艺适应性: 熔覆层厚度不均会导致LSP穿透深度波动;复杂曲面的LSP覆盖率和冲击角度难控制。
③高温环境下, 细晶组织和位错结构可能发生回复,导致强化效果衰减。
总的来说,此方法适合高附加值、小批量产品修复。
以上。
Wang, L., Yu, K., Cheng, X. et al. Effect of laser shock peening on microstructure and mechanical properties of laser cladding 30CrMnSiNi2A high-strength steel. Sci Rep 13, 9971 (2023). https://doi.org/10.1038/s41598-023-37060-w(在新标签页打开) Cao, X.; Wu, J.; Zhong, G.; Wu, J.; Chen, X. Laser Shock Peening: Fundamentals and Mechanisms of Metallic Material Wear Resistance Improvement. Materials 2024, 17, 909. https://doi.org/10.3390/ma17040909(在新标签页打开)