今天学习分享激光基础系列:激光加工参数。功率与波长是基础,而真正决定加工精度、效率和质量的,是能量在物理世界中的完整表达:空间形态、时间序列与矢量方向等。 在激光加工中,我们最常听到的两个词就是功率 和波长 ,但仅仅依靠这两项,可能无法真正驾驭好激光。要实现微米级精密切割、异种金属焊接,或是在材料表面制备纳米级纹理,我们必须深入理解一套更底层的参数 。
这些参数决定了能量 如何被精准地、在正确的时间、以正确的方式 传递到材料上。
本文将探究决定能量传递方式的核心参数及其背后的物理机制:
能量在空间上如何分布(光束模式),如何衡量其“锐利度”(M²因子)? 能量在时间上如何传递(连续vs.脉冲),其脉冲宽度又如何划分“热”与“冷”加工? 光本身的方向性(偏振)在何时会成为影响成败的关键变量? 这些参数如何相互交织,共同决定了最终的加工结果:是牢固的焊缝、均匀的熔覆层,还是精密的微结构? 光束的空间特性 ,通俗地讲,就是激光能量在其截面上的分布。它直接决定了能量密度,从而决定了材料是被缓慢加热、快速熔化还是瞬间气化。
激光束并非一根能量均匀的光柱,它内部的能量分布有着特定的模式。
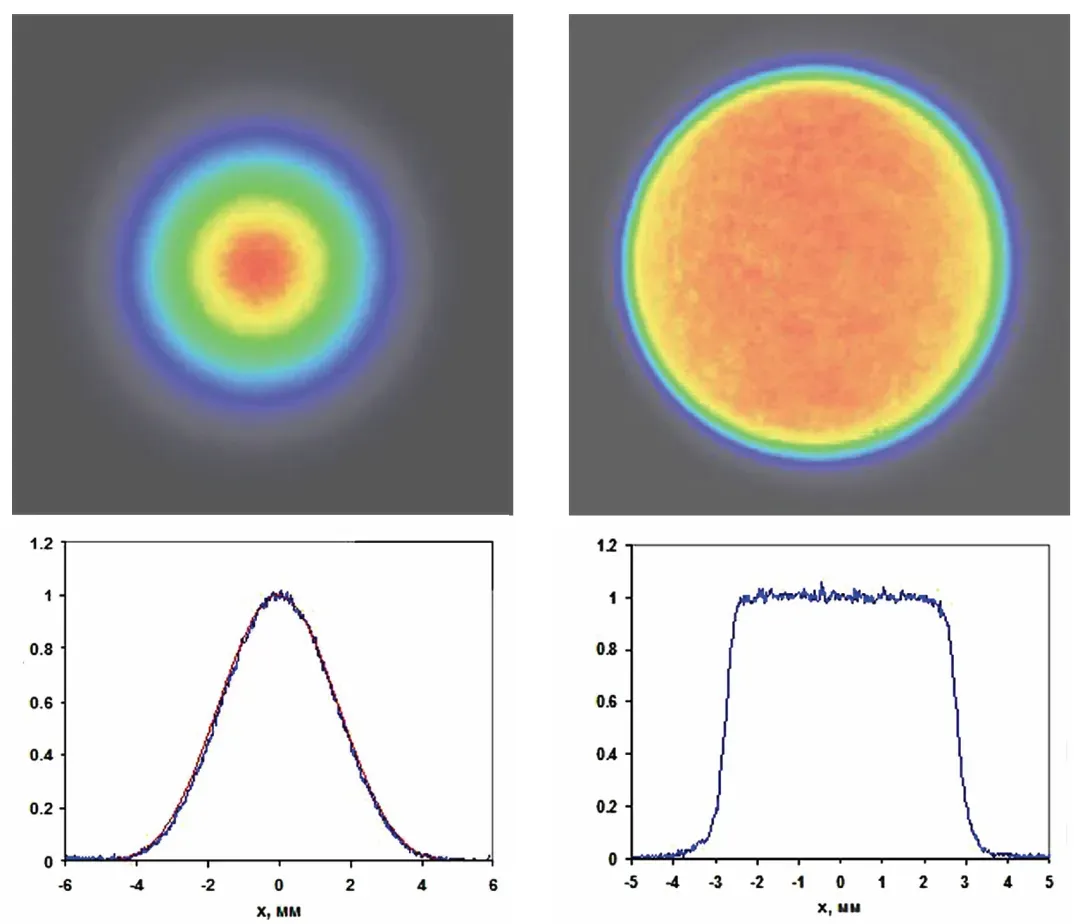
单模光束,特别是理想的TEM₀₀模,其能量分布像一座完美的山峰,中心点能量最强,向四周平滑、对称地衰减。因其能量曲线完美符合高斯函数 ,故被称为高斯光束 。它的最大特点是能量高度集中 ,没有能量断点。
由于能量高度集中,它可以通过透镜聚焦成理论上最小的光斑,在焦点处形成极高的功率密度。其应用场景 如下:
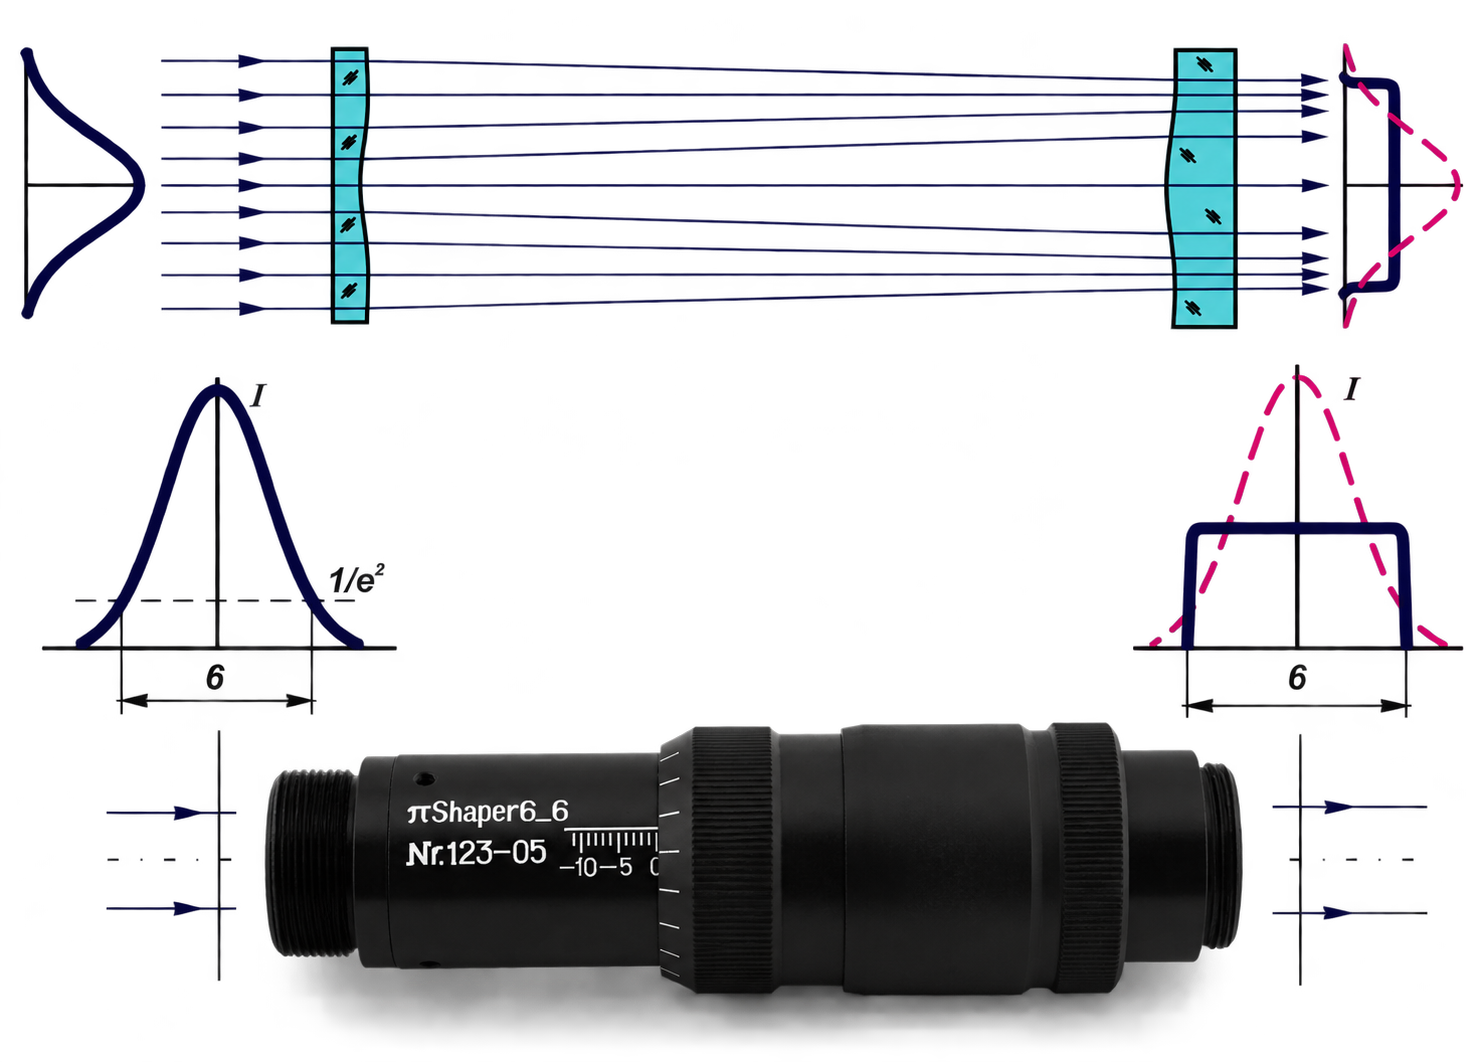
激光微加工:需要切割微米级的细缝、钻精细小孔,高斯光束是最佳选择。 精密焊接:焊接热敏感的薄壁零件时,需要极小的热输入和精确的控制,高斯光束能实现极小的焊缝和热影响区。 使用平顶光束整形器将入射的高斯光束折射成型为平顶轮廓 高斯光束(左)&平顶光束(右) 实际应用中,尤其是高功率激光器,光束往往由多个模式叠加而成,称为多模光束 ,其能量分布不再是单峰,而是呈现出多个峰值或更复杂的形态 。经过光纤传输或光束整形后,多模光束的能量分布趋向于均匀,形成类似一个平底锅底部的平顶光束 (Flat-top Beam)。
平顶光束能在指定大小的区域内提供均匀的能量辐照,避免了高斯光束中心过热、边缘能量不足的问题。应用场景如下:
激光熔覆:在熔覆时,需要一个稳定、尺寸可控的熔池,平顶光束能形成更宽、更均匀的熔池,得到的熔覆层更加一致。这是模具修复等领域的首选。 单模与多模对比
如果说光束模式是形状,那么M²因子就是衡量这个形状好坏的黄金标准,它专门评价光束的可聚焦能力 。
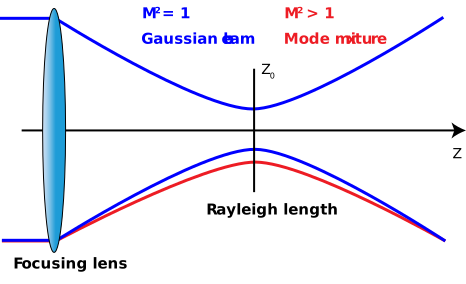
M²是一个无量纲的数值,代表了实际激光束与一个具有相同波长的理想高斯光束的接近程度。一个完美的、理论上的高斯光束,其M²=1,所有真实世界的光束,M²都大于1 。
在实际应用中,M²值越接近1,光束质量越好,能被聚焦得越小、能量越集中 。即使两束激光总功率完全相同,M²=1.1的光束聚焦后的功率密度会远高于M²=2的光束。
M²因子 焦深: 指在焦点前后,光束能保持足够小、能量足够集中的有效工作距离。焦深越长,工艺窗口越宽。
在激光焊接或熔覆中,工件表面难免有高低起伏。长焦深 意味着即使焦点位置有少许偏离,加工效果(如熔深、熔宽)也能保持稳定,能极大提升工艺的稳定性和成品率。有趣的是,在焦斑尺寸相同的情况下,M²值越低(光束质量越好),焦深反而越长。
发散角: 描述了光束在长距离传播过程中的展宽速度。
对于远程焊接或切割,低发散角 可确保能量能够有效传递到远处的工件。在光学系统中,要获得一个小的聚焦光斑,入射到透镜上的光束发散角也必须很小。
总结:光束的模式、M²、焦深和发散角等具有紧密相连的空间特性。 激光器腔体的设计决定了原始的模式,模式的纯度(单模还是多模)决定了M²值,而M²值直接影响了光束的可聚焦能力和焦深。
确定了能量的空间形态后,下一个维度是能量如何随时间传递。是平稳持续输出,还是短促的脉冲? 这决定了激光与物质相互作用是遵循缓慢的热力学,还是由瞬时的量子效应主导。
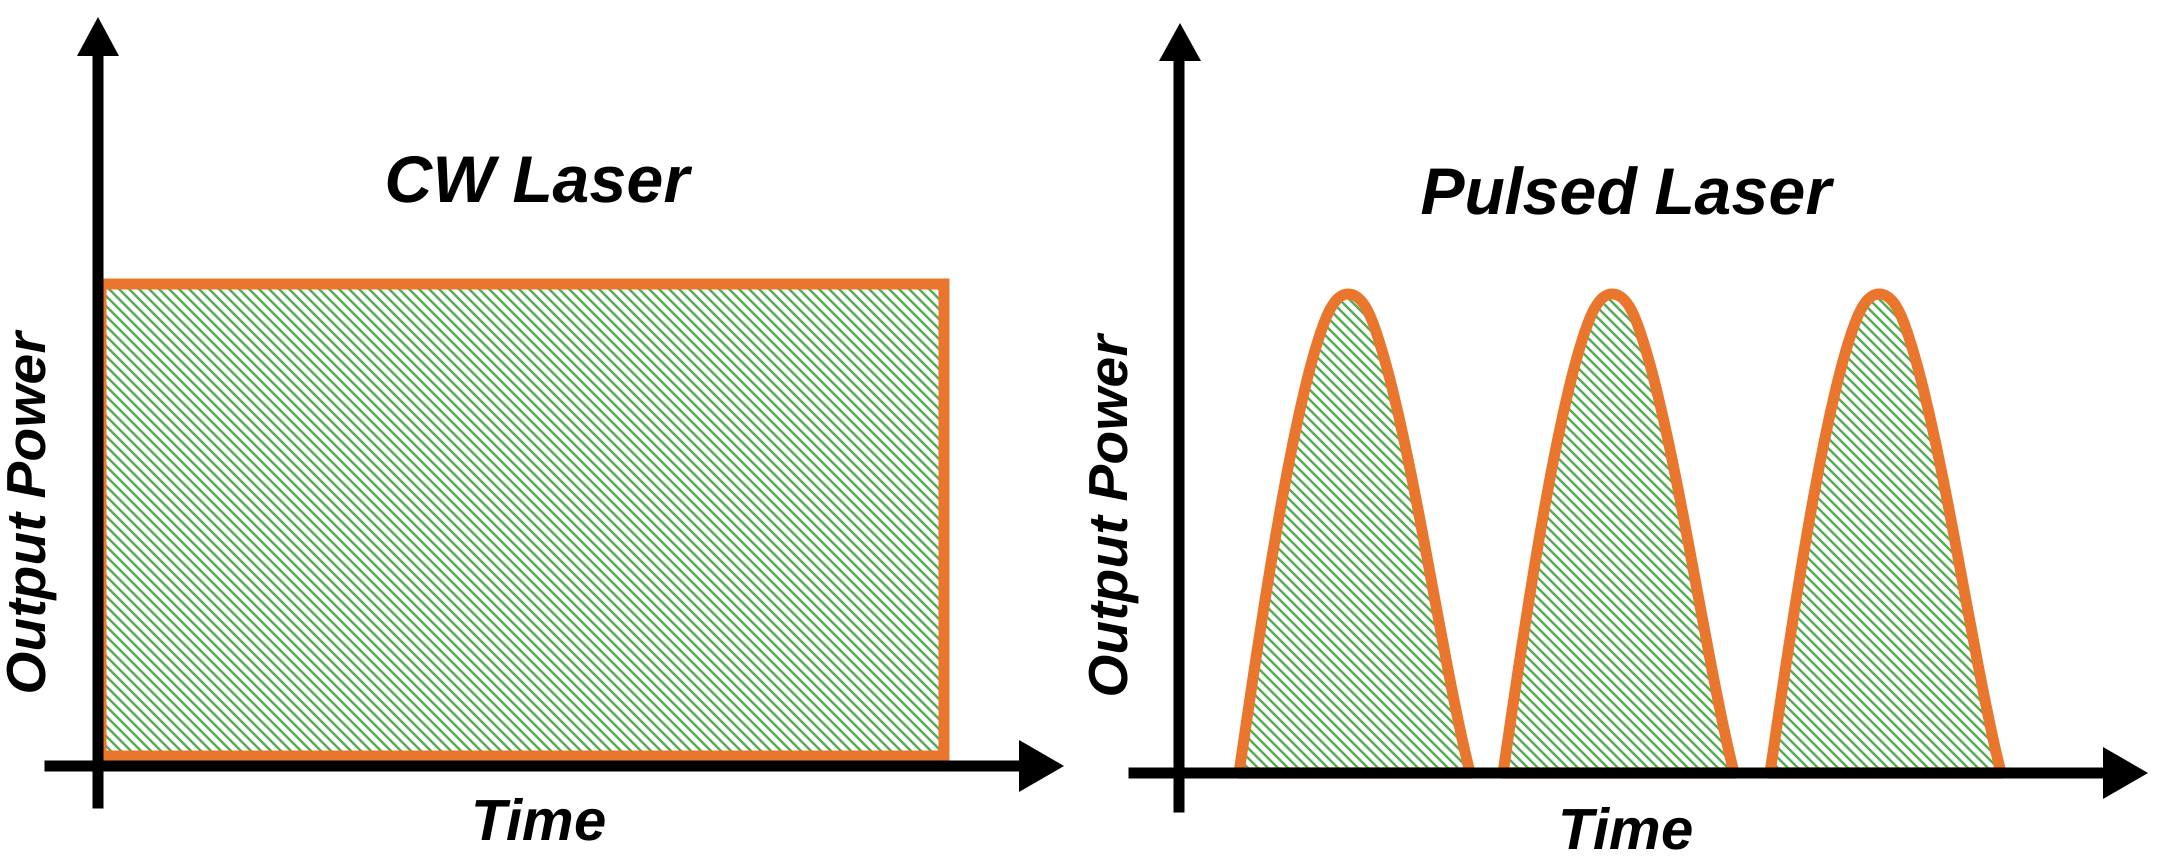
持续不断地输出恒定功率的激光,其峰值功率等于平均功率。
机理: 持续的能量输入使热量有充分的时间通过热传导深入材料内部,形成一个显著的热影响区(HAZ)。应用场景:
激光焊接/熔覆: 厚板的深度熔透焊接、大面积的激光熔覆,都需要维持一个稳定的大尺寸熔池,连续激光是绝对主力。金属切割: 大多数工业金属切割,特别是中厚板,都采用连续激光器以追求最高效率。连续激光vs.脉冲激光 以离散的、短促的能量包(脉冲)形式发射,它可以在极短时间内释放巨大能量,实现极高的峰值功率 (远大于平均功率)。
机理: 能量在瞬间注入,热量来不及向周围扩散,因此HAZ极小。应用场景如下:
精密焊接: 焊接锂电池极耳、医疗器械等热敏感部件,脉冲激光能精确控制热输入,避免损伤。精密切割/打标/钻孔: 对热损伤要求苛刻的精细加工。在脉冲激光领域,脉冲宽度是决定物理过程本质的最核心参数。
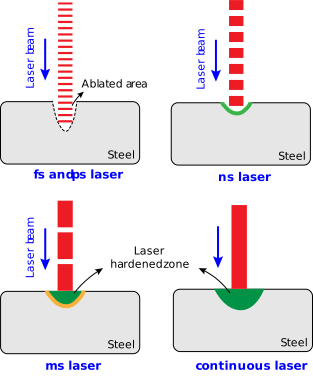
脉冲宽度:fs、ps、ns、ms 作用机理: 纳秒脉冲虽然短暂,但对原子间的能量传递来说,时间已足够漫长。能量首先被材料中的电子吸收,电子有足够的时间通过碰撞将能量传递给晶格(原子振动),使材料整体升温,经历熔化、蒸发的完整热力学过程。这被称为光热烧蚀 。
加工效果: 会产生明显的熔融物喷溅、重铸层和不可忽视的HAZ,影响加工精度和边缘质量。
作用机理: 脉冲宽度短于或接近于电子向晶格传递能量的时间。这意味着,在激光脉冲结束时,电子被瞬间激发并剥离,而原子晶格本身还来不及感受到热量,能量直接以动能形式将物质从固态升华为等离子体带走。这是一种绕过了“热”的、近乎暴力的材料去除方式,被称为冷烧蚀 或光致击穿 。
加工效果: HAZ可以忽略不计,几乎没有重铸层和热致微裂纹,可以获得极佳的加工精度和边缘质量。
纳秒vs.皮秒vs.飞秒
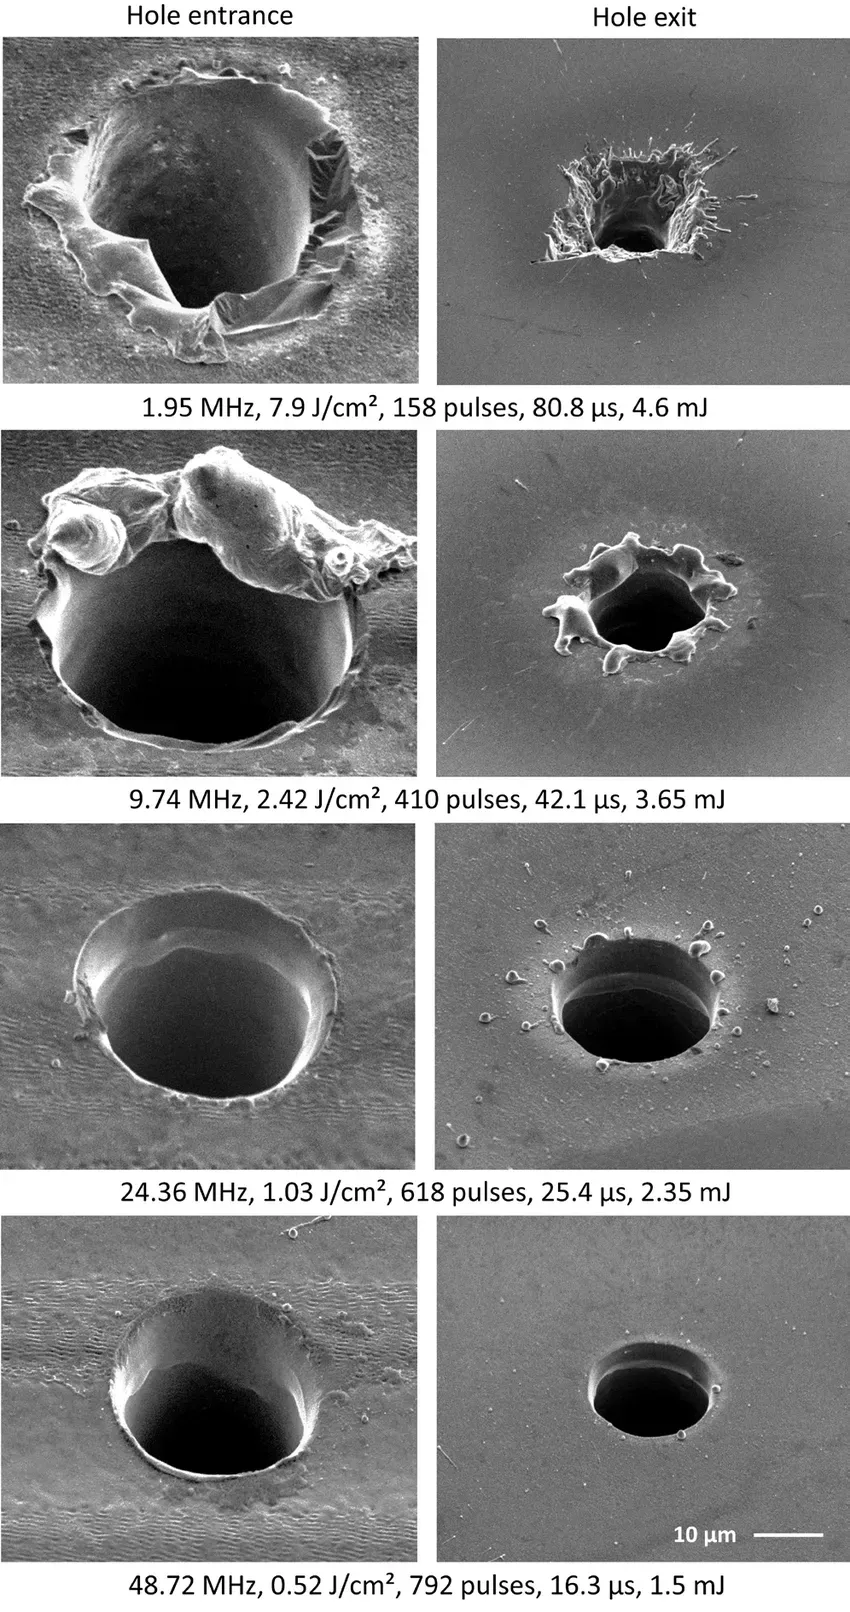
对于脉冲激光,重复频率 (每秒发射多少个脉冲)是决定加工效率 和热积累 的关键。
热积累效应: 即使是飞秒激光的“冷”加工,每个脉冲依然会留下微乎其微的余热。如果下一个脉冲来得太快(重复频率太高),前一个脉冲的余热还没来得及散去,热量就会不断叠加。当温度累积到材料熔点以上时,“冷加工”就会退化为“热加工”,其优势将不复存在。
不同脉冲频率下钻孔 总结:时间特性决定了能量传递的特性。 连续激光是稳定可靠的热源,适用于追求效率和深度的宏观加工如焊接和熔覆 ;脉冲激光则提供了对热量的精细控制,其中脉冲宽度 是核心,它划定了“热加工”(纳秒)与“冷加工”(皮秒/飞秒)的物理边界。
除了能量的大小和传递,光波内部电场振动的方向——偏振(Polarization) ,在特定场景下,对加工效率和质量起着决定性作用。
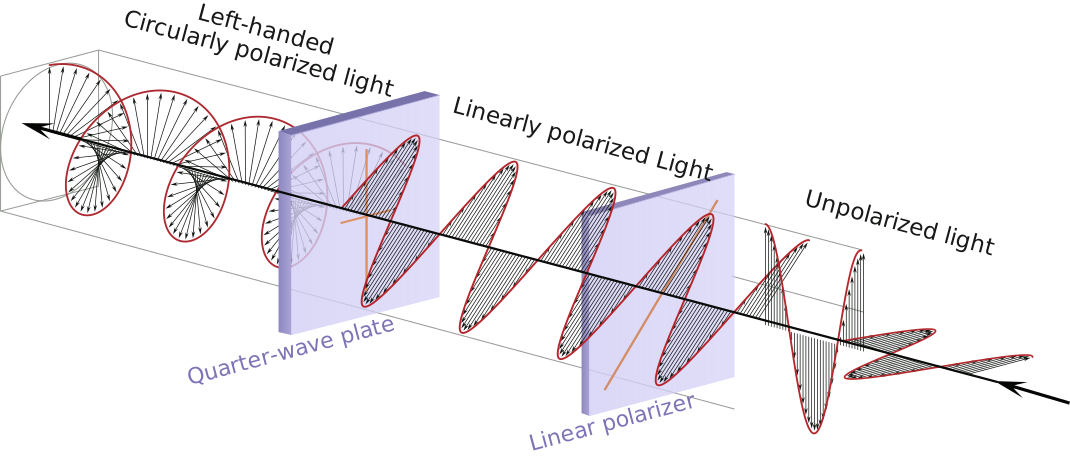
线偏振(Linear Polarization): 电场矢量始终在一个固定的平面内振动。
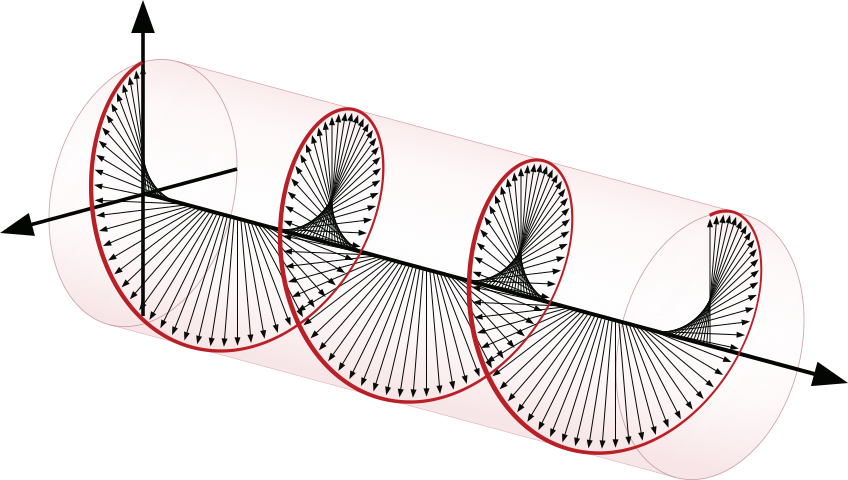
圆偏振(Circular Polarization): 电场矢量的方向在传播过程中持续旋转。
圆偏振 线偏振 当激光束以一定角度(非垂直)入射到材料表面时,这在切割和焊接的加工前沿是常态,材料对光的吸收率会变得依赖于偏振方向。
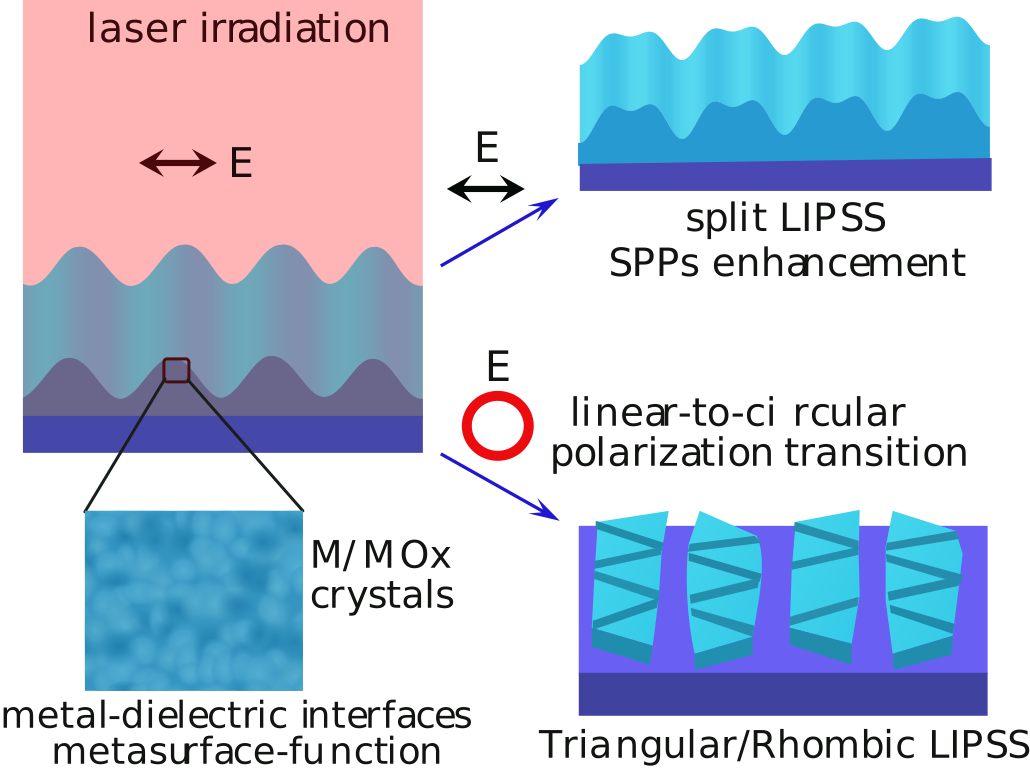
线偏振: 在沿直线切割时,如果将线偏振方向调整为与切割方向平行,可以获得最高的吸收率和最快的切割速度。但一旦需要切割曲线或复杂轮廓,固定的偏振方向会导致在不同路径点上的吸收率不断变化,造成切缝宽度和质量不均。圆偏振: 完美解决了方向依赖性问题。由于其电场在所有方向上都是平均的,无论切割路径如何变化,它都能保证恒定的吸收率和均匀一致的切割质量。因此,圆偏振是绝大多数工业金属切割应用,特别是复杂轮廓切割的标准配置。在超快激光加工中,线偏振光 的方向可以直接制造出纳米级别的周期性波纹结构(LIPSS),其纹理方向与偏振方向严格相关。通过简单地旋转偏振,可以精确控制纳米结构的方向,从而制造出具有特殊光学(如结构色)或物理(如疏水性)功能的表面。
偏振在表面微纳结构制造的应用 总结:圆偏振 因其能量分布在各个方向上具有均一性,能确保对复杂轮廓的加工质量,因此是这类应用的基础。相对地,在线偏振 中,能量方向高度集中,这一特性在前沿的微纳制造中被加以利用,以实现对纳米结构生成方向的精确控制。
功率和波长为我们打开了激光加工的大门,但真正决定我们能在这条路上走多远、多精的,是空间、时间、偏振等核心参数。
深刻理解这些参数及其背后的物理原理,并将其与具体的工程应用相结合,是通往卓越的必经之路。未来的激光加工,辅以人工智能AI等工具,将是一个更加智能、精准、高效的全新世界。
High Pulse Repetition Frequency Micro Hole Drilling of Silicon Using Ultrashort Pulse Laser Radiation. J. Laser MicroNanoengineering2019,14, doi:10.2961/jlmn.2019.03.0001. https://en.wikipedia.org/wiki/Circular_polarization(在新标签页打开) .Zhang, D.; Liu, R.; Li, Z. Irregular LIPSS Produced on Metals by Single Linearly Polarized Femtosecond Laser. Int. J. Extreme Manuf.2022,4, 015102, doi:10.1088/2631-7990/ac376c. Laskin, A.; Kaiser, P.; Laskin, V.; Ostrun, A. Laser Beam Shaping for Biomedical Microscopy Techniques.; Popp, J., Tuchin, V.V., Matthews, D.L., Pavone, F.S., Eds.; Brussels, Belgium, April 27 2016; p. 98872E.