今天学习激光清洗-熔覆复合工艺,应用于压力容器的修复。
01 应用背景
在石化、能源行业中,Q345R钢压力容器的长期服役安全面临严峻挑战。此类设备长期处于高温、腐蚀和交变载荷作用下,表面裂纹萌生概率显著增加,而传统修复工艺存在明显局限性。
采用人工打磨预处理配合电弧焊修复时,单次作业耗时长,且打磨精度依赖操作人员经验,易导致基材过烧或热影响区扩大。此外,高空人工作业带来的安全风险和焊缝质量波动问题,已成为制约设备维保效能的关键瓶颈。
当前行业亟需满足三大核心诉求:①缩短非计划停机时间;②消除高空高危作业场景;③实现修复质量的量化控制。
激光清洗-熔覆复合技术通过集成高精度激光清洗与熔覆工艺,实现表面锈蚀快速去除、基材预热与冶金级结合一步成型,兼具高效、低缺陷率和全流程自动化优势,是替代传统高危低效修复模式的可行方案。
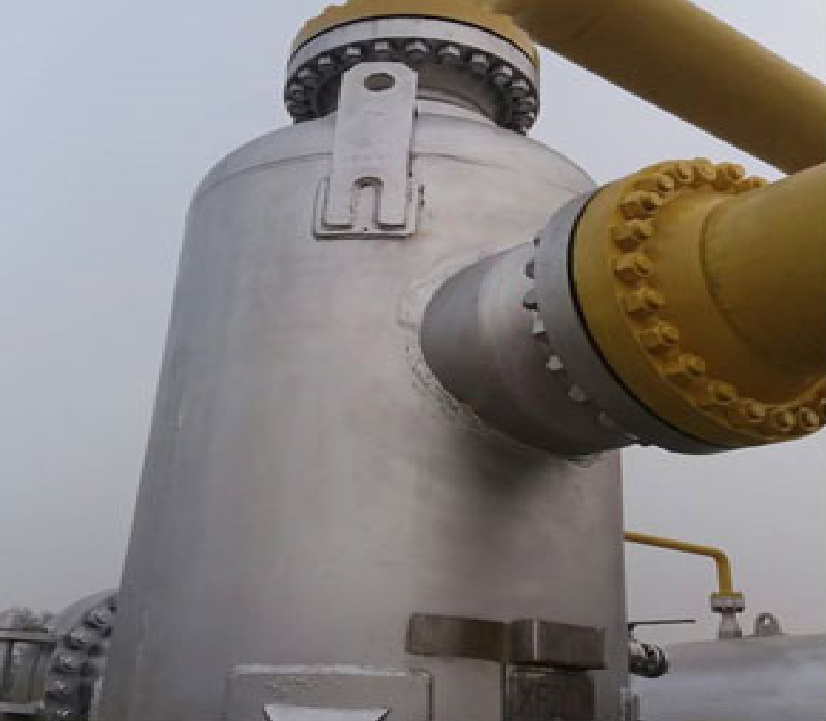 天然气站中的大型旋风分离器
02 核心创新:激光清洗-熔覆复合
此研究最吸引的点在于用同一套激光设备干两件事:先除锈,再熔覆。传统手工打磨后熔覆需要换设备、换场地,而他们通过调整激光参数实现无缝衔接,具体操作如下:
清洗阶段
参数:脉冲模式,频率1000Hz,能量密度0.8J/cm²。
效果:氧化层被气化剥离,表面氧含量从21.3%降到14.6%,相当于把生锈铁皮还原成半新钢板。
关键细节:故意制造14μm的粗糙度,增加熔覆金属的附着力。
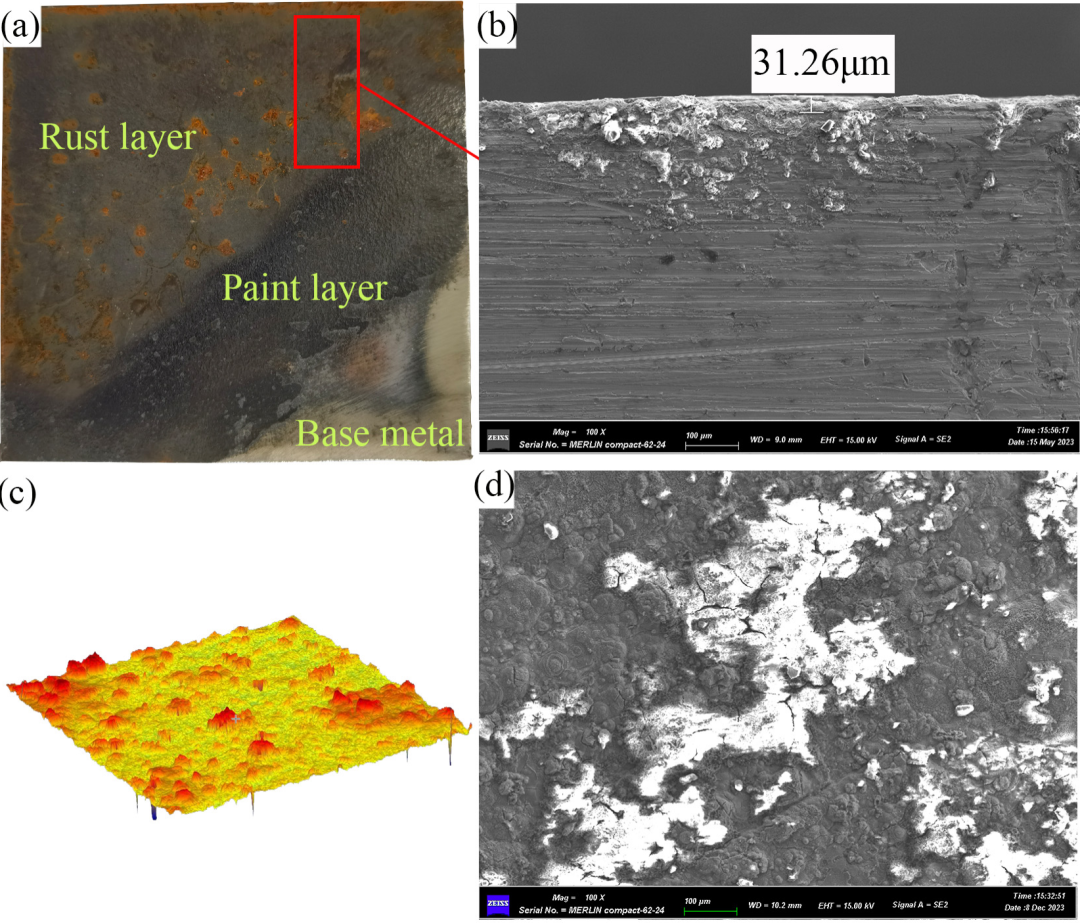 锈蚀的Q345R钢板表面:(a) 表面;(b) 横截面;(c) 三维形貌;(d) 微观形貌
熔覆阶段
参数:连续激光,功率2800W,光斑3mm + Inconel 625合金粉末。
无缝衔接:清洗时产生的余热让钢板升温到136℃,省去传统预热工序。
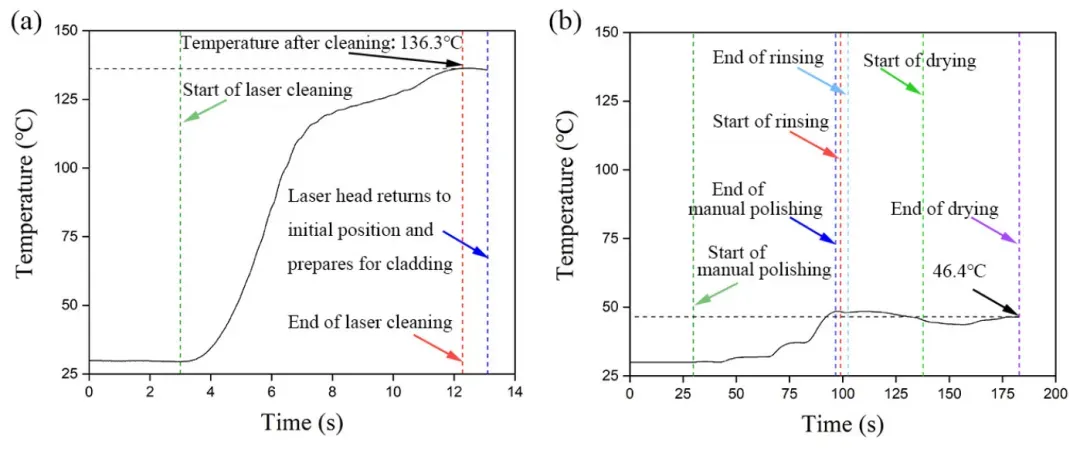 基板温度曲线:(a) 激光清洗;(b) 手动抛光
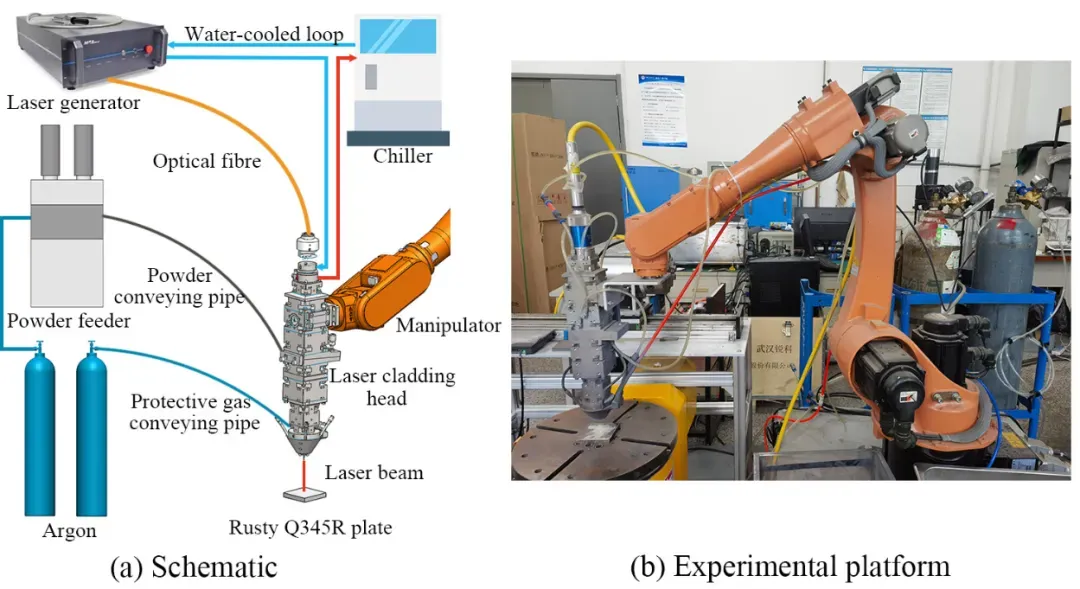 激光清洗与熔覆实验平台
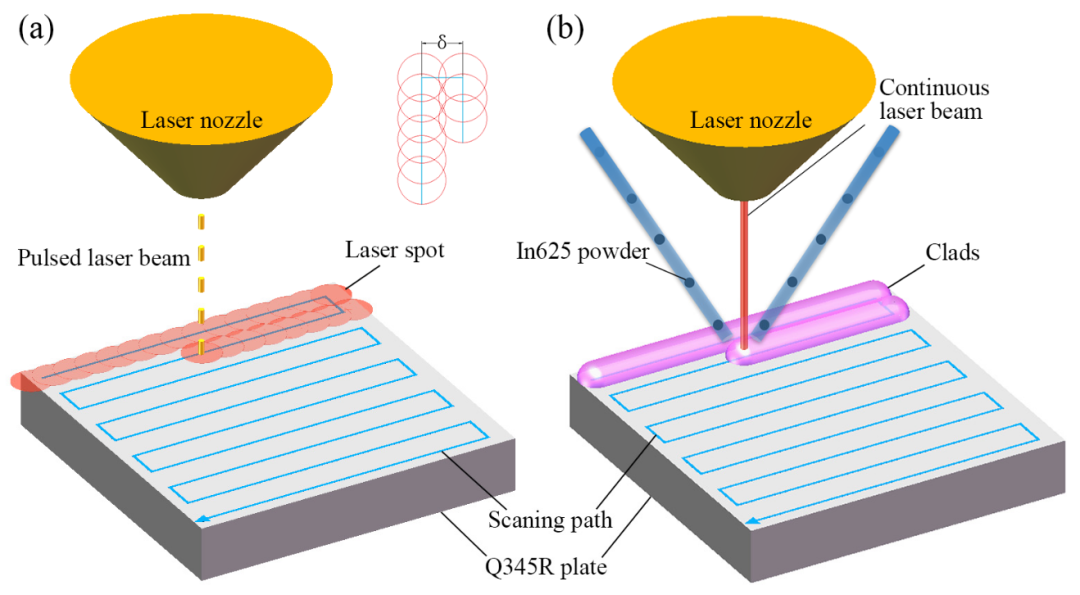 激光工作原理:(a) 激光清洗;(b) 激光熔覆
03 关键数据:为什么比手工修复强?
表面质量
①粗糙度14.22μm vs手工打磨7.09μm →熔覆层结合强度提升37%。
②但粗糙度太高也有副作用:其测试发现,超过18μm时会裹入气泡。
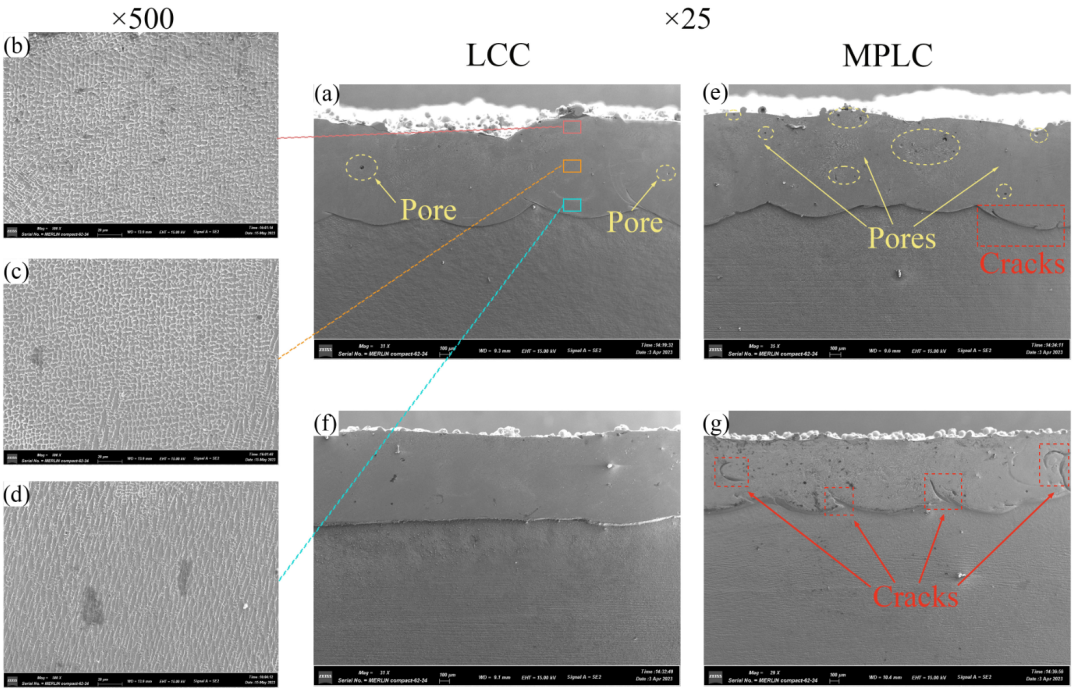 试样SEM显微图:(a-e) Y方向横截面;(f,g) X方向横截面
力学性能
硬度:熔覆层256HV,比基材高37%,主要是得益于Cr23C6碳化物。
韧性:X方向冲击功164J,比基材高5.8%,但Y方向只有138J →各向异性问题突出。
抗压:28MPa水压测试通过,但此测试只做了10分钟,具体情况需参考行业标准。
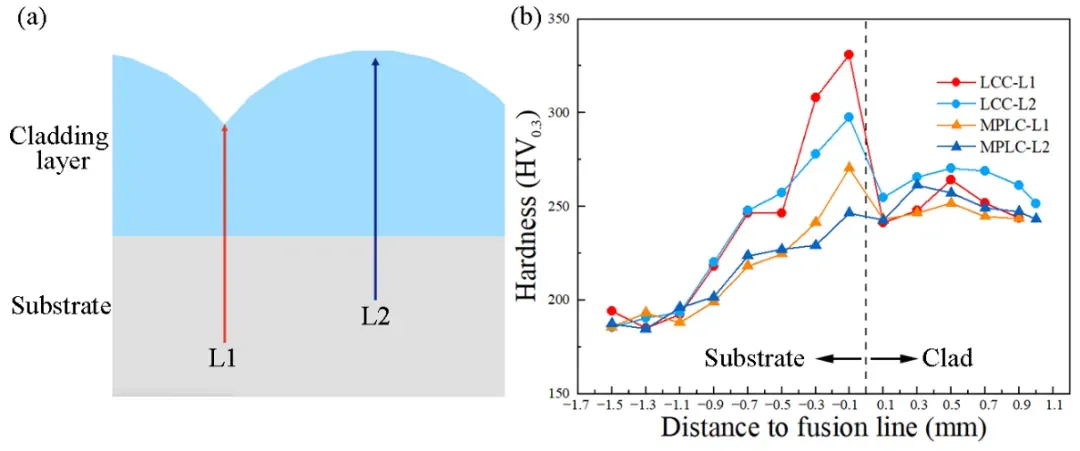 显微硬度测试:(a) 两条测试路径;(b) 各试样硬度分布
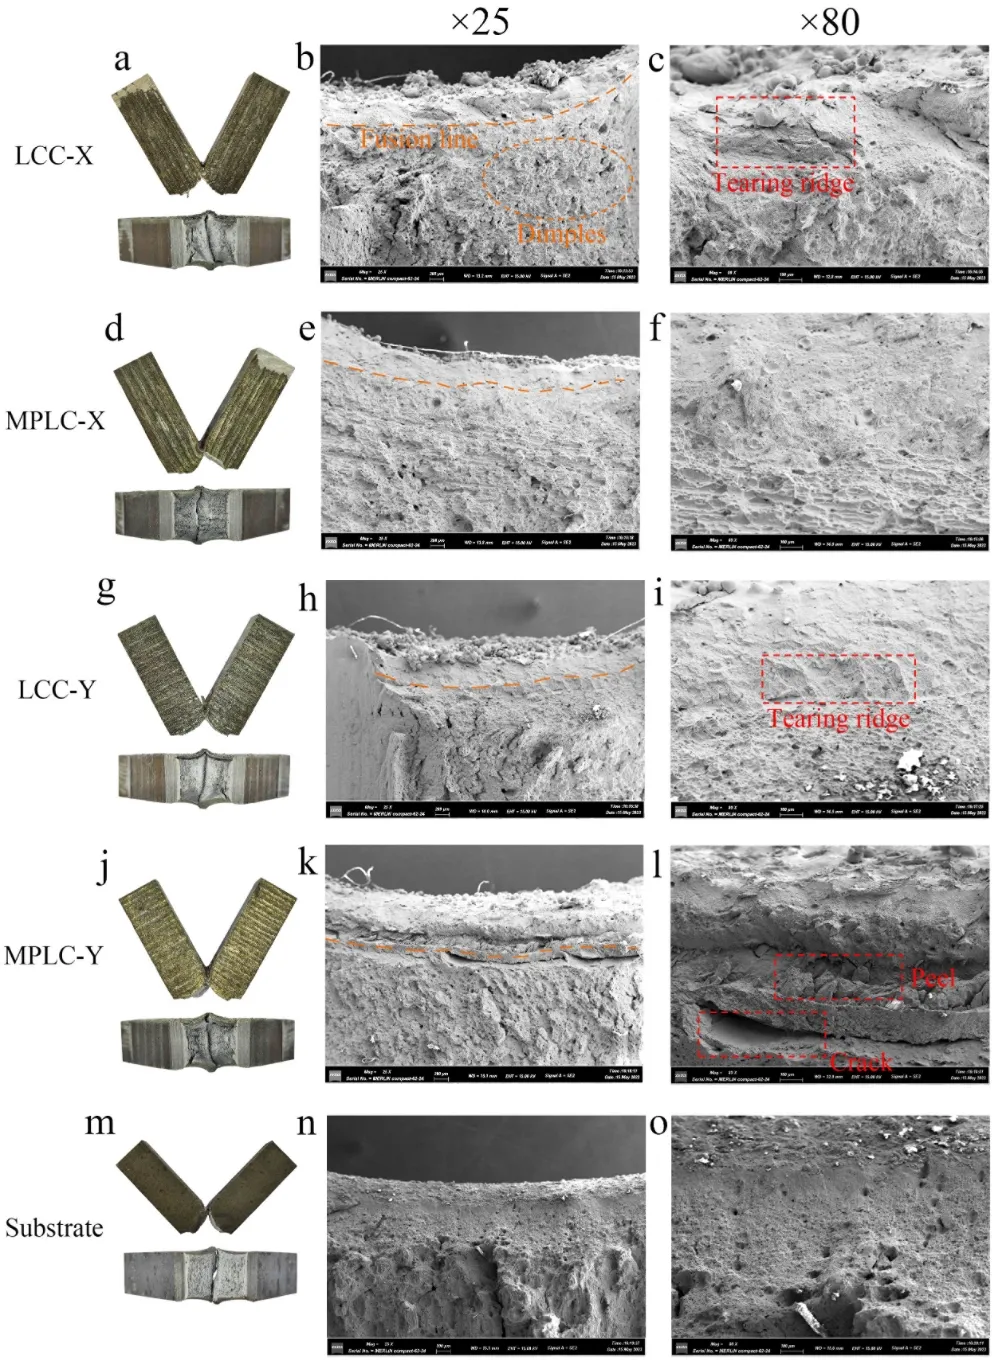 冲击断口宏观与SEM显微形貌
有个问题:所有测试均在恒温25℃完成,而工地夏季温度超40℃时,激光清洗的预热温度大概率会高于论文中的136℃,可能出现表面氧化情况。
04 工程应用价值与局限性
优势
流程简化:步骤从传统6步缩减至3步。
安全性提升:避免打磨粉尘和高温作业风险。
修复质量:熔覆层孔隙率<1%,水压测试通过28MPa。
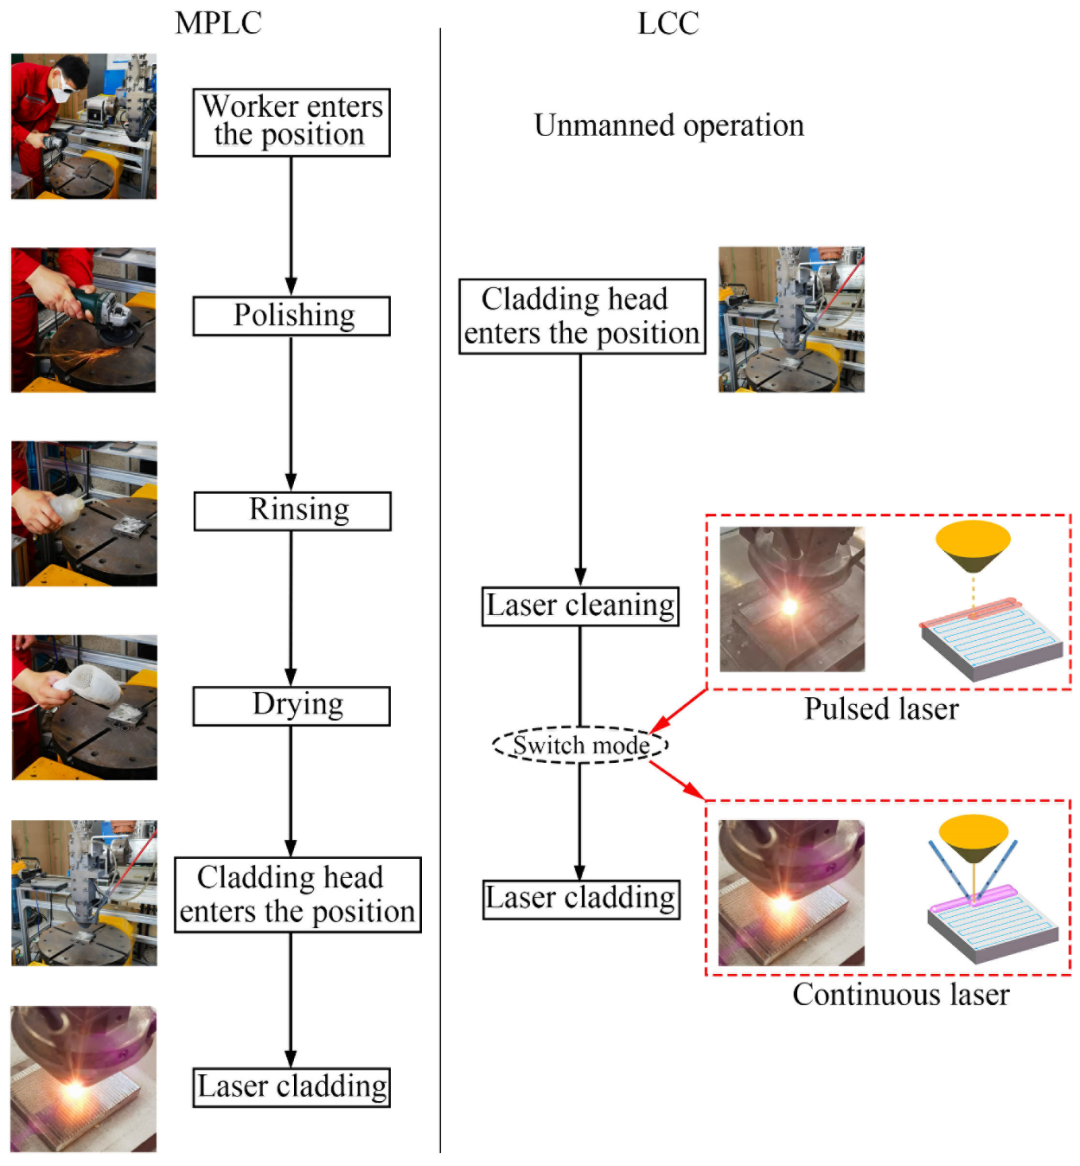 人工打磨-熔覆vs激光清洗-熔覆
局限性
试验理想化:文献中只用平板试样,而真实压力容器多是曲面。而曲面易导致光斑能量密度分布不均,导致熔覆质量波动。
设备维护:激光头的镜片在粉尘环境下需每隔一段时间清洁一次,否则功率可能衰减。
应用场景
高价值设备修复:核电/航天部件等“不差钱”领域,可接受高成本换高精度。
狭窄空间作业:激光头可搭载机械臂进入管道内部,解决传统工艺下的高难度焊接。
环保刚需场景:激光清洗替代喷砂,减少粉尘污染。
此项技术的创新性毋庸置疑,特别适合对精度要求严苛的高端领域。但普通工业场景的应用还需考虑:成本、可靠性和适应性。
以上。
引用
- Fan, K.; Shi, Y.; Xu, Y.; Wang, S.; Wang, Q.; Li, Y.; Zhang, C.; Li, Z. Laser Cleaning Combined with Cladding Improves Cladding Quality for Repairing Steel Plates in Pressure Vessels. Coatings 2024, 14, 508. https://doi.org/10.3390/coatings14040508(在新标签页打开)