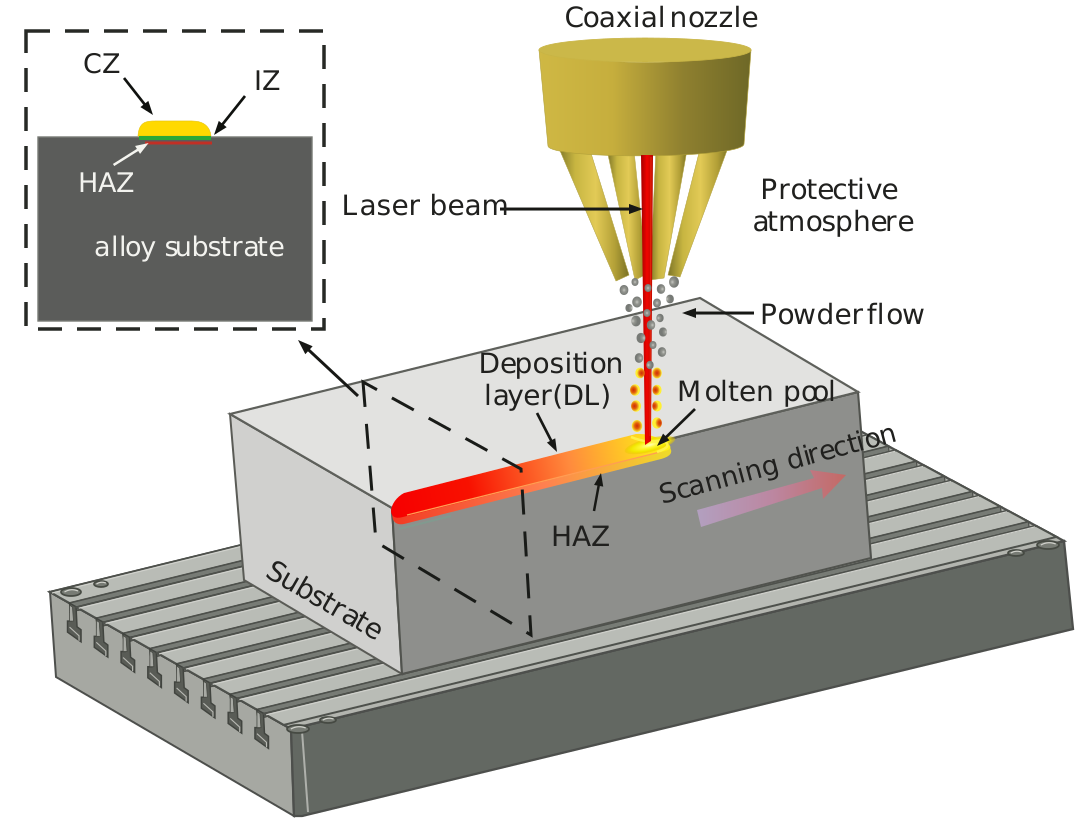
今天学习分享激光熔覆系列:工艺篇。包括LC技术的核心原理、关键参数及技术选型等。 现代工业中,关键金属部件的磨损、腐蚀和疲劳失效是经常要面临的问题。传统的修复手段往往伴随着高热输入、零件变形或结合强度不足的风险,而替换整个高价值部件又意味着高昂的成本和漫长的停机时间。
是否有一种技术,既能精准修复,又能强化表面,甚至直接创造出传统工艺无法实现的复杂结构?
激光熔覆(Laser Cladding, LC) 技术正是应对这一系列挑战的有效解决方案。它能够在不损伤零件主体的同时,原位制备出一层或多层性能卓越的合金,实现原子级别的冶金结合 。
本文将从以下几个维度展开剖析:
LC技术原理与核心优势。 激光熔覆(LC) 如何通过其独特的物理机制,同时实现高结合强度与低热变形这两大关键特性?LC完整工艺流程解析。 激光束、金属粉末与基材三者是如何在极短间相互作用,形成一个动态稳定的微型熔池的?关键工艺参数分析与影响机制。 为何激光功率、扫描速度和送粉速率是工艺控制的三大关键?它们如何共同决定熔覆层的几何形貌、稀释率和最终性能?LC与其他表面工程技术对比分析。 相较于等离子弧焊(PTA)、热喷涂和硬铬电镀,LC在不同工业场景下的独特优势与局限性分别是什么?工程应用中应如何进行技术选型?激光熔覆(LC)是一种先进的表面强化与增材制造技术,其核心原理可以分解为以下几个步骤:
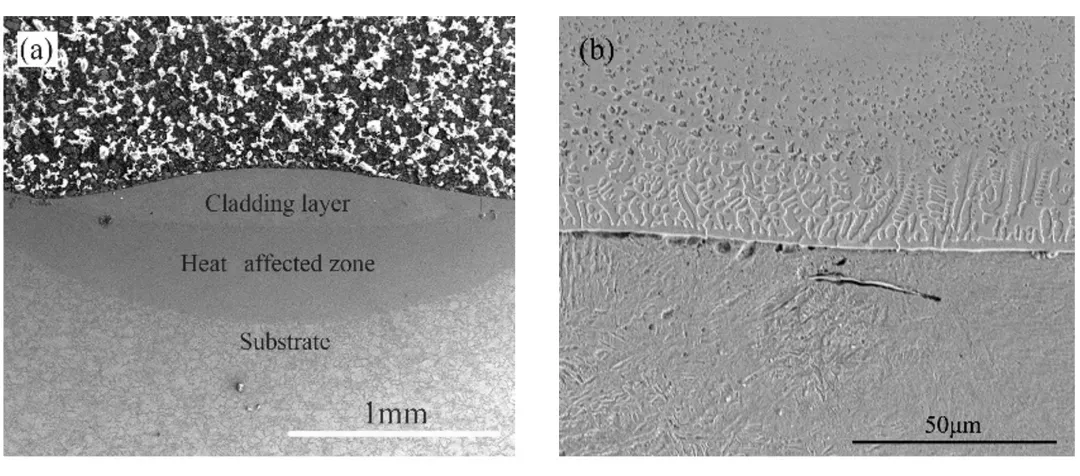
精确加热: 利用一束高能量密度的激光束,精确作用于工件指定区域。形成熔池: 激光束能量瞬间熔化零件的表层金属,形成一个微小、流动的熔融金属池,称之为熔池。输送材料: 与此同时,通过激光熔覆头的喷嘴,将预设好的金属粉末或金属丝材精确地送入熔池中。熔化混合: 进入熔池的材料在激光的持续作用下迅速熔化,并与熔化的基材表层金属充分混合。快速凝固: 随着激光束按照设定的路径移动,后方的熔池就失去了能量来源,在工件自身的散热作用下,熔池会以极高的速度冷却并凝固。形成新层: 这个过程最终在工件表面形成了一层全新的、与基体完全融合的合金层。整个过程的关键在于:新形成的覆层与基体之间是冶金结合。 这意味着它们的原子已经相互扩散、融合在一起,这种结合力堪比基体金属本身,从根本上杜绝了涂层在使用中剥落或分层的风险,这是LC区别于许多其他涂层技术的根本优势。
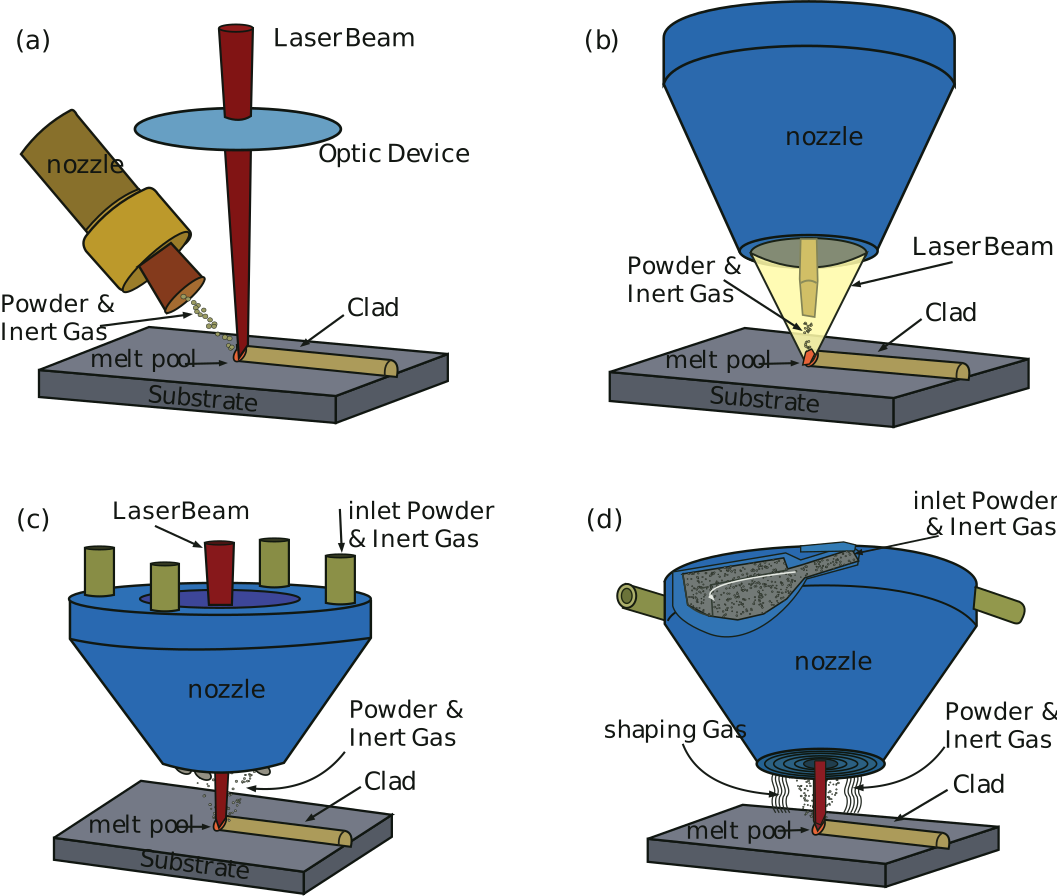
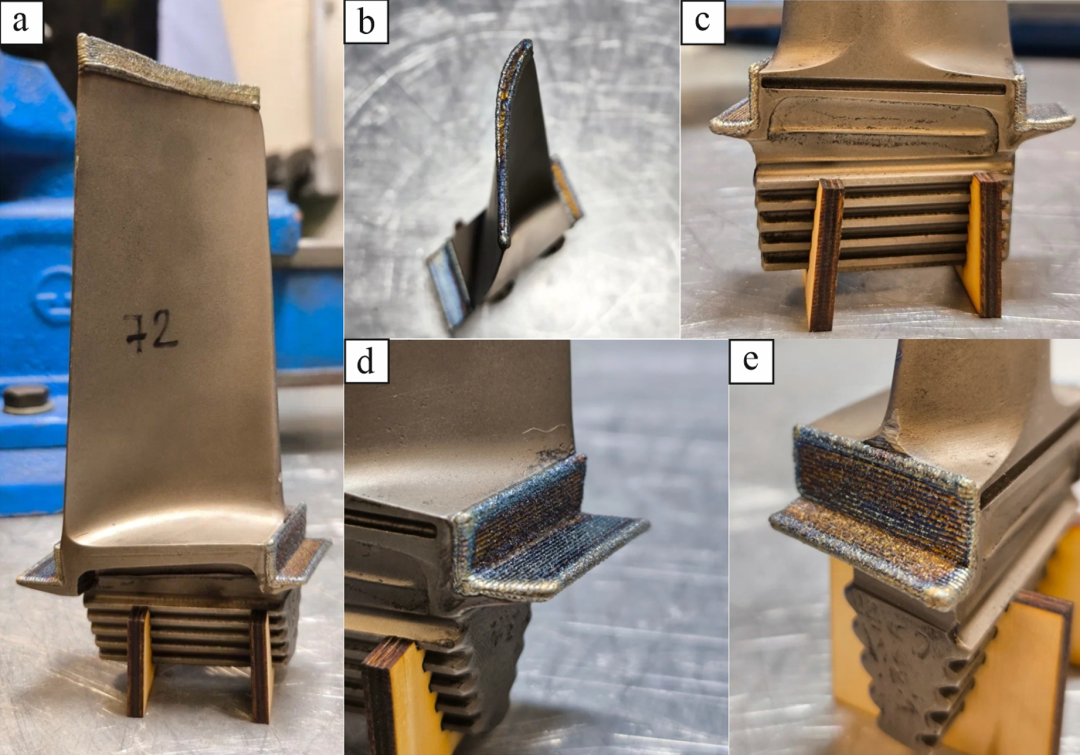
LC过程示意图 送粉方式:a)侧向送粉;b)光包粉-环形激光送粉;c)粉包光-离散多束同轴送粉;d)粉包光-连续环形同轴送粉 修复与再制造: 修复因磨损、腐蚀或疲劳而失效的高价值关键部件,如航空发动机涡轮叶片、大型模具磨损等,使其恢复尺寸和性能。表面强化与改性: 在相对廉价的基材上,熔覆一层具有高硬度、耐磨、耐腐蚀或耐高温等特殊性能的涂层,在不改变零件主体力学性能的前提下,极大地提升其表面性能和使用寿命。增材制造: 通过一层层堆积材料,直接从三维CAD模型生成复杂的金属零件,或者在现有零件上制备出新的功能结构。转子叶片修复 激光熔覆远不止是简单的堆料,熔池内部复杂作用和随后的凝固过程,决定了熔覆层的最终质量。
在激光照射下,熔池表面会因温度不均产生表面张力差异,引发一种叫做 “马兰戈尼对流” 的剧烈搅动。这种内部的搅拌效应能让新加入的合金元素与基体元素混合得非常均匀,但同时也可能影响熔池的稳定。
LC冷却速度可高达10³ K/s至10⁶ K/s,这种急冷急热的非平衡过程,是获得高性能熔覆层的根本原因。 它带来了两大好处:
微观组织细化: 极快的冷却速度让晶体在凝固时来不及长大。因此,LC熔覆层通常由非常细小的晶粒(如枝晶、胞状晶)组成。根据经典的霍尔-佩奇理论,材料的晶粒越细,其强度和硬度就越高。形成非平衡相: 在快速冷却下,固态金属里可以获得比正常情况下更多的合金元素,形成过饱和固溶体。甚至可能形成一些在缓慢冷却时根本不会出现的特殊亚稳相或非晶结构,这些独特的微观结构,往往可以赋予材料更高的强度、硬度和耐腐蚀性。熔覆层冶金结合:a)截面形貌;b)底部组织 低热输入、高结合强度,以及材料可灵活选择。
LC特殊的物理过程,带来了以下几个关键优势:
激光能量高度集中在一个很小的光斑内,作用时间极短。虽然熔池温度很高,但传递到整个工件的总热量非常少,这使得工件因受热而发生组织和性能变化的区域,即热影响区(HAZ) 非常窄。
最直接的好处是:工件的热变形或翘曲极小 ,这对于精密部件的修复和薄壁结构的强化至关重要。
稀释率,指的是熔覆层中有多少成分是来自被熔化的基材。 由于LC能精确控制能量输入,可以做到只熔化基材非常薄的表层,因此,熔覆层与基材的混合程度可以控制在较低的水平,通常<10%,而传统堆焊可能高达20%以上。
低稀释率意味着熔覆层能最大限度地保持其设计的化学成分,从而确保其预期的耐磨、耐腐蚀等性能得到完全发挥。
如前所述,LC是冶金结合,强度极高。在合适的工艺保护下,熔覆层组织非常致密,几乎没有气孔和夹杂,致密度可达99.9%以上。
LC几乎可以应用所有可焊接的金属材料,包括钢、高温合金、钛合金等。更重要的是,通过多路送粉系统,可以实时混合不同粉末,制备出成分从一种材料过渡到另一种材料的功能梯度材料,这为材料设计提供了较大的自由度。同时,LC易于与数控机床或机器人集成,实现自动化生产,保证了工艺的稳定性和可重复性。
LMD,DED,LC,这些术语经常混用,梳理一下:
Laser Metal Deposition (LMD) :激光金属沉积 ,这是目前国际上的通用术语,其准确描述了该技术的核心:用激光进行金属沉积。Direct Energy Deposition (DED):定向能量沉积 ,这是一个更广义的分类术语,指用聚焦能量直接熔化并沉积材料的增材制造技术。Laser Cladding (LC):激光熔覆 ,这个术语更侧重于该技术在表面涂层和修复方面的应用,强调的是形成覆层的概念。在本文中,我们主要使用激光熔覆(LC) ,因为其侧重点在表面涂层和修复领域。
一个激光熔覆过程,不是熔覆完就结束了,而是一个贯穿始终的系统工程,包含预处理、熔覆和后处理三个紧密相连的阶段。
这是确保良好结合、避免缺陷的基础。
工件表面的油污、锈迹、氧化皮等污染物,在激光作用下会分解气化,极易在熔覆层中形成气孔和夹杂。
化学清洗: 用酒精等溶剂擦拭,去除油污。机械处理: 通过喷砂、打磨等方式去除氧化层和锈蚀。对于修复件,必须彻底去除疲劳层和裂纹。 对于高碳钢、工具钢、铸铁等对热敏感、易开裂的材料,预热是极为重要的步骤。
作用1: 降低温度梯度,预热可显著减小高温熔池与室温基材之间的巨大温差。热应力正比于温度梯度,因此预热能从源头上大幅降低冷却过程中产生的热应力,从而降低开裂风险。作用2: 减缓冷却速度,预热过的基材散热更慢,相当于减缓了熔池的冷却速度。这有助于避免在钢中形成硬而脆的马氏体组织,提高组织的韧性。实际的预热温度需要根据基材的化学成分、厚度和形状来确定。
金属粉末可能吸附空气中的水分,是导致熔覆层产生气孔和氢致裂纹的可能原因。因此,为排除隐患,熔覆前对粉末进行彻底烘干,是保证熔覆层致密、无缺陷的常规操作。
送粉: 这是最主流的方式,金属粉末经由惰性气体,通过喷嘴送入熔池。
同轴送粉: 粉末从围绕激光束的喷嘴中喷出,汇聚于焦点。优点是与加工方向无关,适合复杂结构的熔覆。旁轴送粉: 粉末从激光束侧方喷嘴中喷出,其结构简单,但有明显的方向性。送丝: 使用盘状金属丝材作为填充材料。
优点:材料利用率接近100%,无粉末飞溅,工艺更清洁;丝材通常比同成分的球形粉末成本更低。 缺点:对熔池稳定性要求更高,工艺窗口较窄,对复杂形状的适应性不如送粉。 激光-材料耦合: 为实现高效稳定的熔覆,激光束的焦点、粉末束的汇聚点(或丝材的端点)需要在工件表面重合。
保护气体: 高温下的熔池和热影响区极易与空气中的氧、氮反应,产生氧化物和氮化物,导致夹杂、气孔等缺陷。因此,必须使用惰性气体(通常是高纯氩气)对熔覆区域进行有效保护,隔绝空气。
熔覆完成后,通常需要进行后处理,以消除残余应力并达到最终的尺寸和表面要求。
消除应力退火: LC过程中极大的温度梯度和快速冷却,不可避免地会在熔覆层及附近基材中引入巨大的残余应力,主要是拉应力 。当应力超过材料的屈服强度时,就会导致变形或开裂。
因此,对于结构复杂或精度要求高的零件,熔覆后热处理是必不可少的。通常是将工件整体加热到一个适当的温度,低于相变点,保温一段时间,然后缓慢冷却,通过原子扩散和微观塑性变形来释放大部分内应力。
性能调控热处理: 除了消除应力,还可以根据需要进行淬火、回火、固溶或时效处理,以进一步优化熔覆层的硬度、韧性等力学性能。
LC是一种近净成形技术,表面质量和尺寸精度远优于传统堆焊,但通常仍有轻微的波纹和轮廓误差,无法直接满足精密应用的需求。
因此,绝大多数LC部件都需要进行最终的机械加工,如车削、铣削或磨削,去除多余的余量,从而达到图纸要求的最终尺寸和表面光洁度。
熔覆层的最终质量由一系列复杂的工艺参数共同决定的,其本质是对能量匹配的理解:单位时间内输入的能量,需要与送入的材料和熔化所需的热量精确匹配 。
①激光功率(P): 最直接的能量输入参数。
功率越高,熔池的温度、深度和宽度就越大,基材熔化得更多,导致稀释率增大。功率过低,粉末可能熔化不充分,形成未熔合缺陷;功率过高,会过度熔化基材,稀释率过高,甚至烧损合金元素,同时导致组织粗化。
②光斑尺寸(d): 决定了能量在工件表面的分布密度。
在功率不变时,光斑越小,功率密度(W/cm²)越高,能量越集中,熔深增加,但熔宽减小。反之亦然。
光斑尺寸是调控熔深/熔宽比和稀释率的关键参数。
③扫描速度(v): 激光束在工件表面的移动速度。
速度越快,激光在某一点的作用时间越短,单位面积接收的能量就越少。因此,增加速度会导致熔深、熔宽和熔覆层高度都减小,稀释率也随之降低。
速度过快,粉末来不及熔化;速度过慢,等同于能量输入过高。同时,扫描速度直接决定了冷却速度,从而影响晶粒的细化程度。
④送粉/送丝速率(m): 单位时间内输送的材料质量。
在能量输入不变时,提高送粉速率意味着单位长度上堆积的材料更多,因此熔覆层高度增加,宽度也有一定增加。但如果送粉速率过高而能量不足,会导致粉末熔化不充分,产生夹粉、未熔合等缺陷。
⑤搭接率: 进行多道搭接时,后一道熔道覆盖前一道熔道宽度的百分比。
搭接率会直接影响整个熔覆面的平整度。搭接率过低,道与道之间会留下凹槽;搭接率过高,会造成材料浪费和过多的热量累积。
合适的搭接率(通常30%-50%)不仅能确保表面平整,而且后一道对前一道的热作用相当于一次原位“回火”处理,有助于调整组织和降低应力。
这些参数并非独立作用,而是相互耦合。
例如,单纯增加功率会增大稀释率,但如果同时按比例提高扫描速度,就可以在维持相似稀释率的同时大幅提高生产效率。
为了更好地量化这种综合效应,工程上常引入能量密度进行评估。
这些参数将最关键的几个变量联系在一起,用以反映能量输入水平。在一定范围内,熔覆层的许多特性都与能量密度有很强的相关性,而对于不同的材料组合,都存在一个不同的工艺窗口 ,只有当参数组合落在这个窗口内时,才能获得高质量熔覆层。
理想的熔覆层应当表面平滑、润湿角良好,同时稀释率尽可能低,如<5%。通常会采用在较高扫描速度下,匹配与之相适应的、能保证粉末充分熔化的激光功率策略。
微观组织演变: 工艺参数通过改变熔池的“热历史” 来决定最终的微观组织。
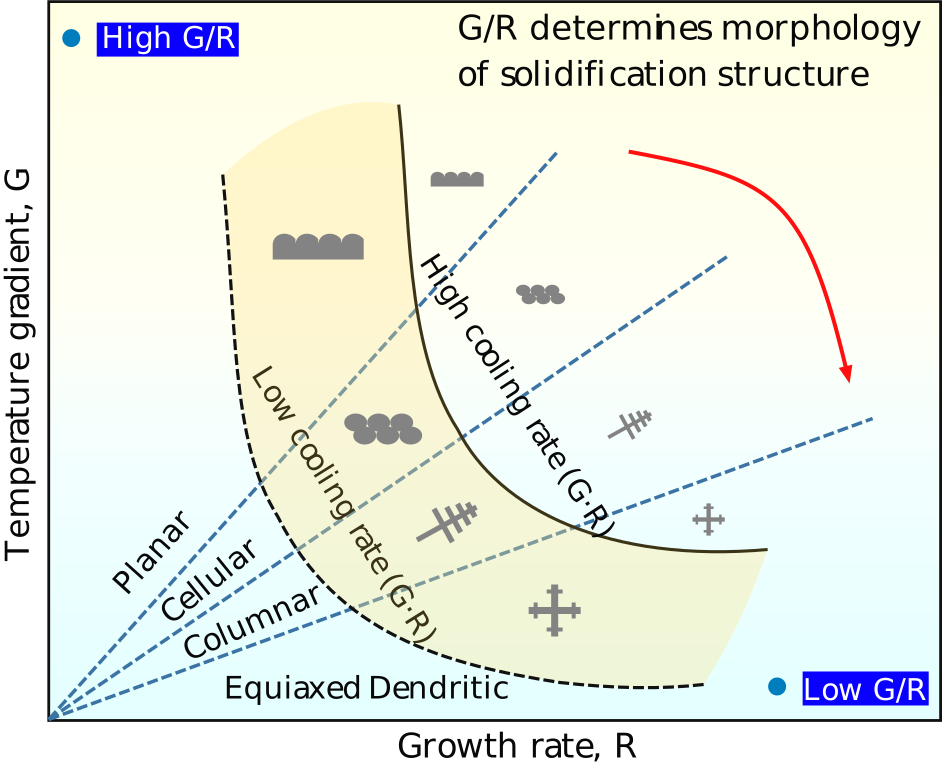
冷却速率: 主要由扫描速度决定,速度越快,冷却越快,晶粒越细。温度梯度(G) 与凝固速率(R): 这两个参数共同决定了晶体的生长形态。通过调控功率(影响G)和速度(影响R),可以控制凝固组织是从柱状晶向等轴晶转变。温度梯度(G)与凝固速率(R)对枝晶形貌影响 硬度: 主要取决于化学成分和微观组织的细化程度。在工艺窗口内,更快的冷却速度通常能获得更细的晶粒,从而带来更高的硬度。但能量输入过高会导致晶粒粗化和稀释率增加,反而使硬度下降。裂纹: 根本原因是残余拉应力过大。过高的能量输入、过快的冷却速度、不合理的扫描路径以及材料间热膨胀系数差异巨大,都是导致裂纹的主要因素。抑制措施包括:预热、优化能量输入、采用分区/分段扫描策略、选择匹配的过渡层材料等 。气孔: 主要来源于:1)保护气体被卷入熔池;2)粉末本身中空或表面吸附了空气和水分;3)保护气体流量不足或不纯,导致熔池被氧化。抑制措施:优化送粉气流量、确保粉末干燥和高质量、提供充分且稳定的气体保护 。选择哪一种技术,并非追求最好,而是谁最适合。 首先要判断应用场景的核心痛点:是零件精度与变形、涂层结合强度,还是成本与效率?从而做出正确的决策。
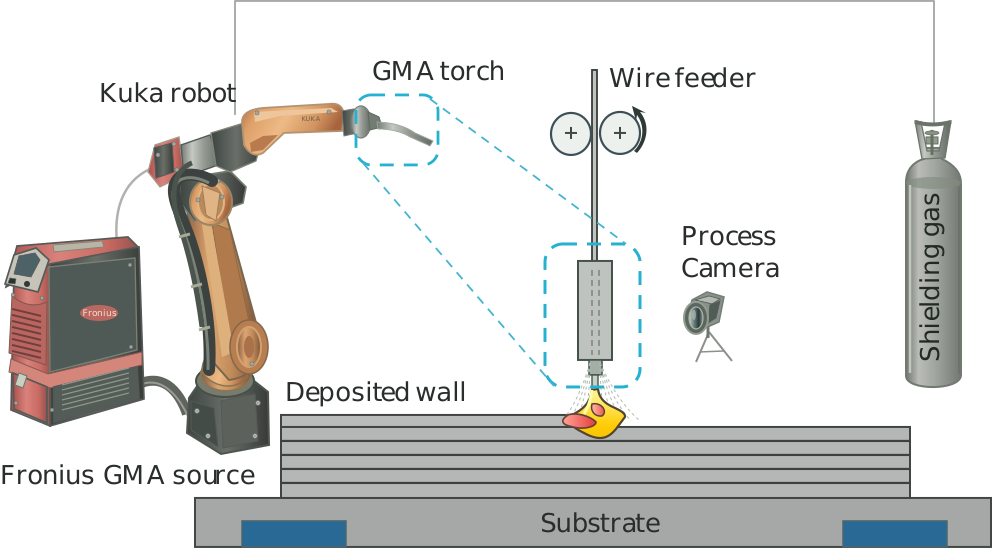
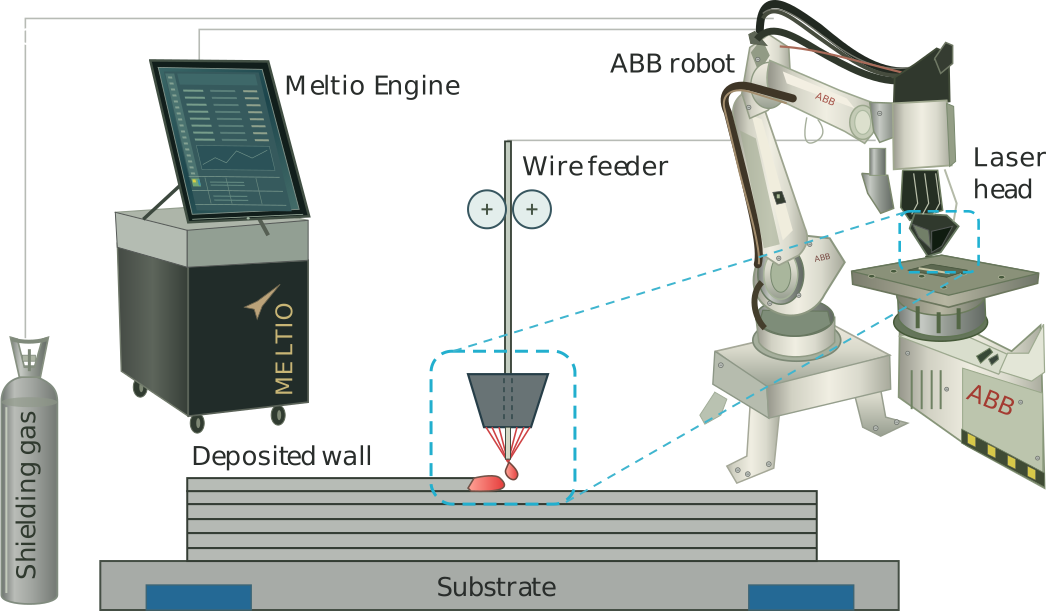
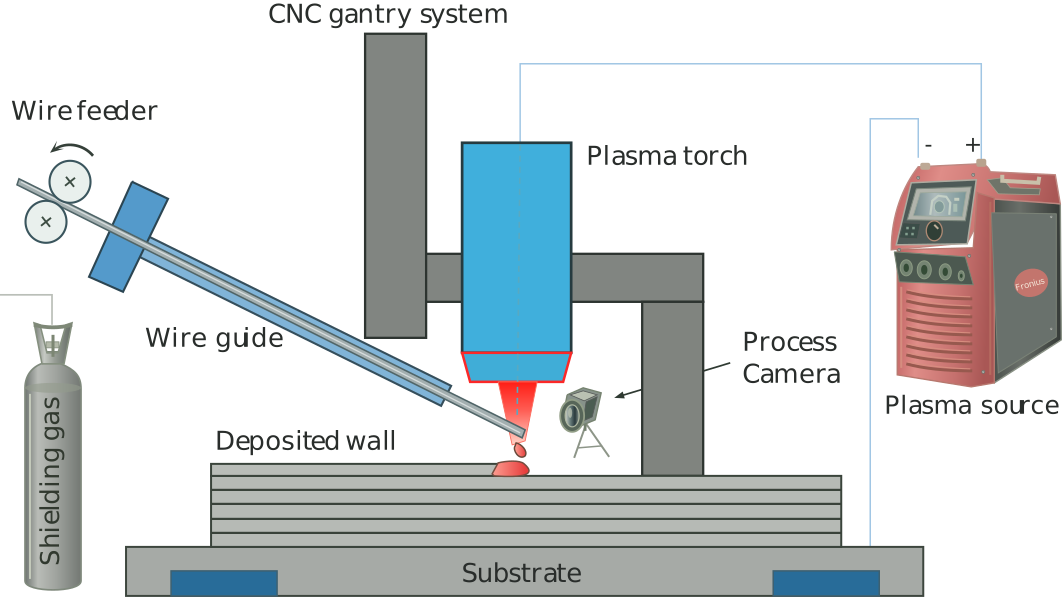
传统电弧堆焊(GMA) 激光熔覆(LC) 等离子弧堆焊(PTA) PTA是LC在高性能涂层领域最直接的竞争对手。
热源。 LC用的是能量密度极高的激光束,而PTA用的是相对分散的等离子弧。这导致了LC的总热输入显著低于PTA ,热影响区更窄,对基材的热变形和损伤更小。对于精密、薄壁或热敏感部件,LC优势明显。
LC能量控制更精确,可以实现非常低的稀释率,比如<5%,而PTA通常在10%-20%。更低的稀释率意味着LC涂层能更完整地保留其设计的合金成分,性能更优异。
传统上,PTA因能量较大和送粉速率较高,在大面积、厚涂层应用中效率更高,成本有优势。但近年来,随着高功率光纤激光器快速普及,LC的沉积效率已大幅提升,差距正在缩小。
LC的激光束焦点可以做到非常小,定位精度极高。在处理精细结构、薄边、窄槽等复杂几何形状时,LC的灵活性和精度远超PTA。
这是两者最根本的不同。LC是冶金结合 ,结合强度极高。热喷涂是机械结合,涂层颗粒高速撞击并镶嵌在基材表面,依靠物理镶嵌和范德华力结合,强度明显低于冶金结合,在冲击或热循环载荷下有剥落风险 。
LC熔覆层是完全熔化后凝固形成,组织完全致密,孔隙率极低。热喷涂涂层则是由无数变形、堆叠的颗粒构成,颗粒间不可避免地存在微小孔隙,1%-10%,这些孔隙会成为腐蚀介质的渗透通道。
热喷涂过程中,虽然粒子温度很高,但传递到基材的总热量极少,基材整体温升可控制在150℃以下。因此,热喷涂对基材的组织和性能几乎没有影响,这是其在处理不能受热材料时的独特优势。
LC可以制备从几十微米到数毫米甚至更厚的涂层。热喷涂通常用于较薄的涂层,<1mm,涂层过厚易因内应力而开裂。但在材料选择上,热喷涂范围更广,几乎任何能熔化或软化而不分解的材料(包括金属、陶瓷、塑料)都可以喷涂。
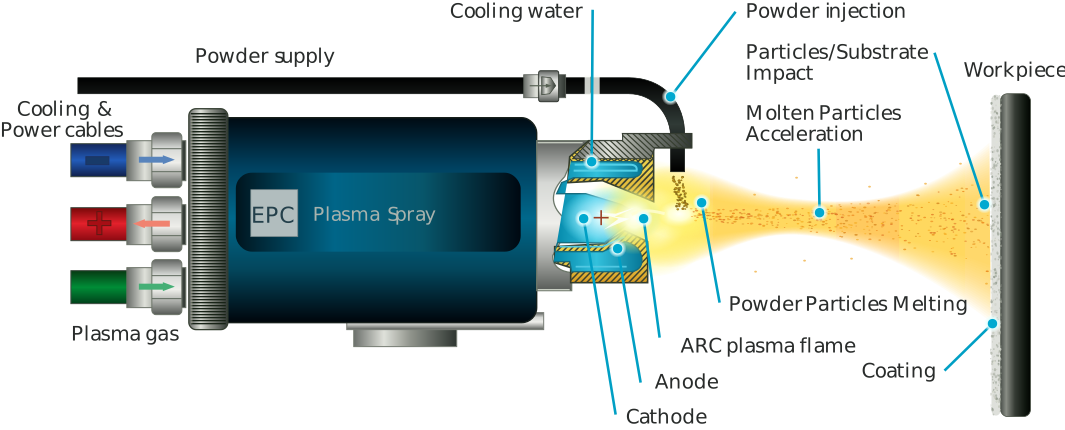
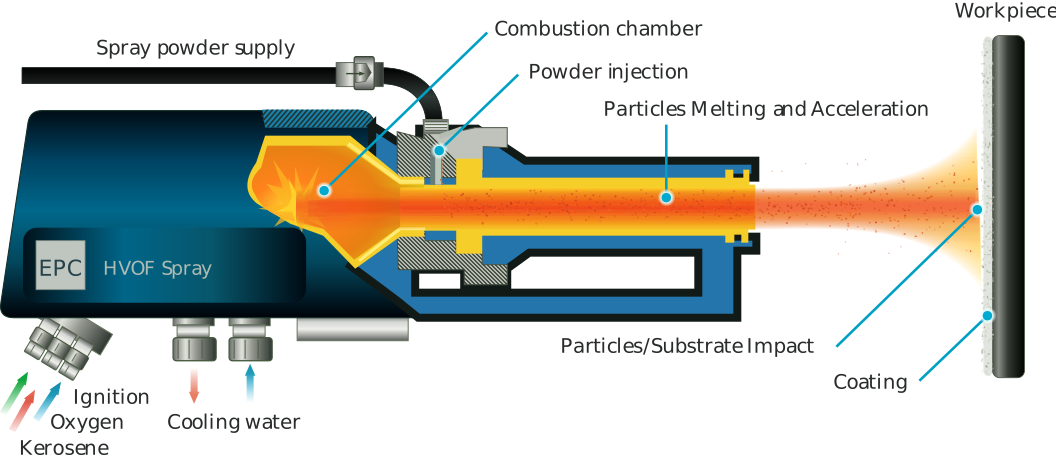
等离子喷涂示意图 超音速火焰喷涂(HVOF) vs. 传统电弧焊(TIG, MIG): LC可以看作是传统堆焊技术在精度和性能上的升级版,其在能量密度、精度、热输入控制、热影响区宽度和工件变形等方面的优势显著。
vs. 硬铬电镀: 硬铬电镀因其废液中含有剧毒且强致癌的六价铬,受到欧盟甚至全球越来越严格的环保法规限制。LC作为一种清洁、无污染的干法工艺,是替代硬铬电镀的理想技术。在性能上,LC涂层(如镍基、钴基合金)不仅硬度和耐磨性可与硬铬层媲美甚至超越,更重要的是其冶金结合避免了硬铬层常见的微裂纹,韧性、抗疲劳和耐腐蚀性更优越,服役寿命更长。其中,高速激光熔覆(HS-LMD)技术的出现,成功解决了传统LC效率低、成本高的问题,使其成为替代硬铬电镀的最有力竞争者。
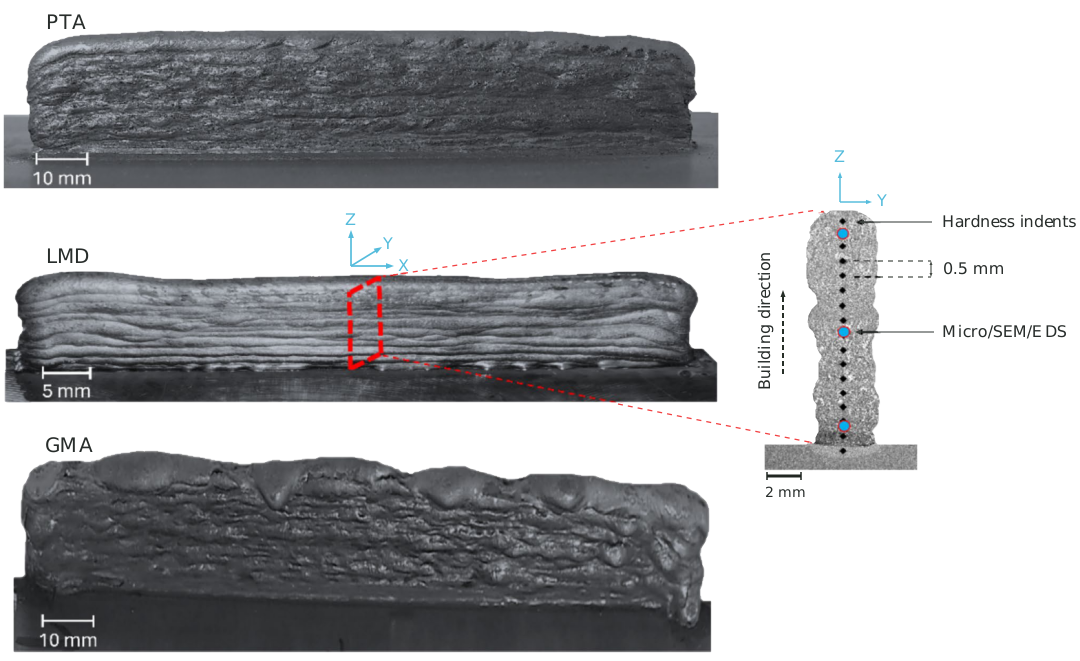
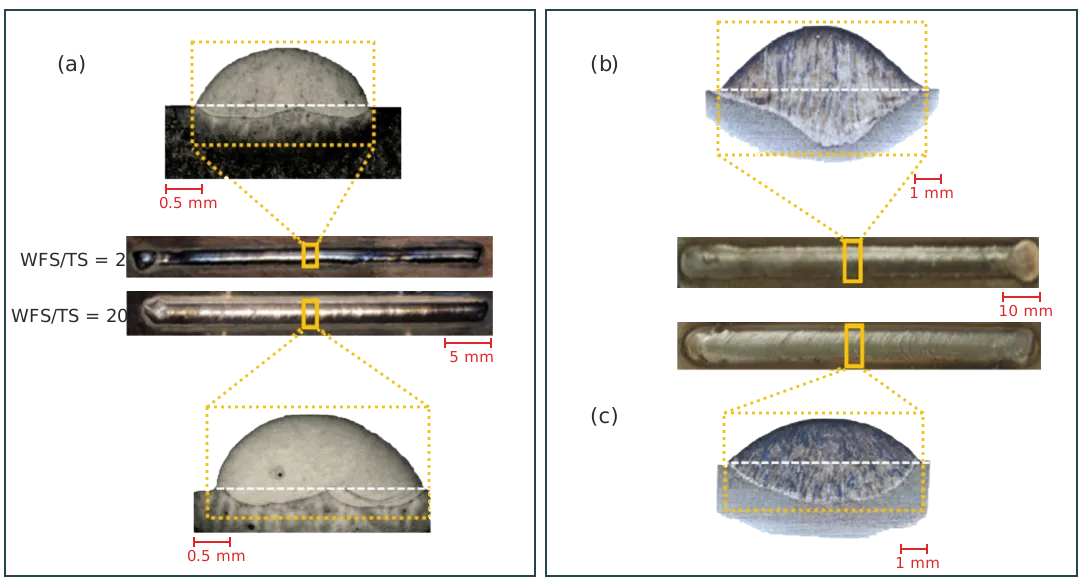
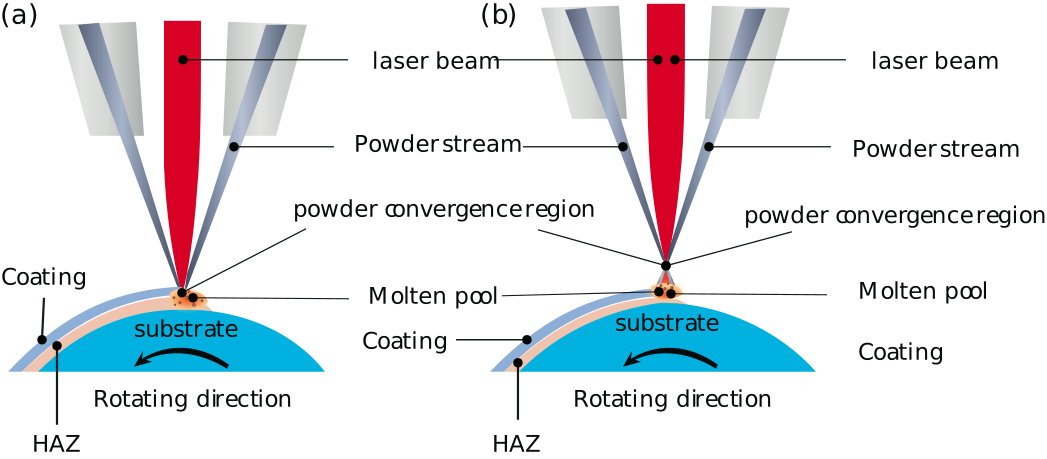
不同工艺制备的沉积态样件及表征:PTA、LMD、GMA 单道截面对比:a)LMD; b)GMA; c)PTA 其核心创新在于:粉末在到达工件表面之前,在飞行过程中就被激光充分预热至接近熔点。 这样,只需极少的额外能量就能完成熔化和熔合,其带来了突破性的效果:
极高的速度: 熔覆速度可达每分钟数百米。更薄的涂层: 能稳定制备厚度仅为25-250μm的薄涂层。更低的热输入: HAZ可窄至μm级别。这使得HS-LMD成为替代硬铬电镀、高效强化大型旋转部件(如液压杆、轧辊)的理想技术。
a)传统激光熔覆; b)高速激光熔覆 通过引入“热丝” 技术,即在送丝前对丝材进行电阻预热,可以显著降低激光熔化丝材所需的能量,从而大幅提高沉积速率,进一步放大了丝材LMD在效率和成本上的优势。
对于铜、铝等高反射性材料,传统红外激光器吸收率很低,工艺不稳定。采用波长更短的绿光激光器(波长约515~532nm) 进行熔覆,铜、铝对其吸收率远高于红外光,因此可以用更低的功率实现稳定、高质量的熔覆。
残余应力与裂纹控制: 这始终是LC技术面临的首要问题 ,尤其是在处理大型、复杂或异种材料组合时。如何调控应力,是保证产品不开裂、不变形的关键。
新材料开发: 目前LC所用的材料大多是为传统焊接或喷涂开发的。针对LC独特的快速凝固特性 ,来设计和开发专用的新型合金粉末或丝材,是拓展其应用领域的持续性工作。
技术本质: LC是一项基于高能激光局部加热和材料快速凝固原理的先进技术。其核心优势在于牢固的冶金结合、优异的涂层性能、以及对基材极小的热损伤和变形 。工艺核心: LC的成功关键在于对激光功率、扫描速度、送粉速率等参数的精确协同控制,其实质是实现能量输入与质量输入的动态平衡 。技术定位: 相较于传统技术,LC在精度、低损伤、结合强度和环保性 方面优势显著。从技术对比转向问题导向。 在进行技术选型时,应避免陷入LC、PTA、热喷涂哪个更好的笼统比较。决策的起点应该是对应用场景核心痛点的精准判断:首要问题是热变形吗?是结合强度不足吗?还是成本效率的瓶颈?如果问题的核心是精度与低损伤 ,LC是必然之选;如果核心需求是大面积高效率且对变形不敏感 ,PTA或许更具经济性。以问题为导向,才能让技术真正服务需求。 面向未来。 以硬铬电镀替代为例:硬铬电镀因其废液中含有剧毒且强致癌的六价铬,正面临欧盟乃至全球日益严苛的环保法规限制,被替代趋势已愈发明显,国内产业的全面跟进也只是时间问题。在此应用背景下,高速激光熔覆的意义便远不止于效率提升,其更代表着一种低成本、高性能且环保的解决方案 ,将有机会切入这一巨大的存量市场,并通过差异化优势,逐步推动行业替代和升级。Cheng, J.; Xing, Y.; Dong, E.; Zhao, L.; Liu, H.; Chang, T.; Chen, M.; Wang, J.; Lu, J.; Wan, J. AnOverview of Laser Metal Deposition for Cladding: Defect Formation Mechanisms, Defect Suppression Methods and Performance Improvements of Laser-Cladded Layers. Materials2022, 15, 5522, doi:10.3390/ma15165522. Nasiri, M.T.; Movahhedy, M.R. A New Design of Continuous Coaxial Nozzle for Direct Metal Deposition Process to Overcome the Gravity Effect. Prog. Addit. Manuf.2022, 7, 173–186, doi:10.1007/s40964-021-00223-0. https://www.ep-coatings.com/processes/plasma-spraying.html(在新标签页打开) Iqbal, H.; Ascari, A.; Gianassi, C.; Liverani, E.; Fortunato, A. A Process-Driven Experimental Analysis of Different Wire-Fed Directed Energy Deposition Processes Employing the Laser, Electric Arc and Plasma Sources. Int. J. Adv. Manuf. Technol.2025, 138, 741–755, doi:10.1007/s00170-025-15581-0. Li, S.; Chen, L.; Zhu, L.; Zhang, X.; Ren, X. Comparative Research on the Microstructure and Mechanical Properties of Traditional and Induction Heating Aided Extreme-High-Speed Laser Cladding of Ni60 Coatings. Appl. Phys. A2024, 130, 159, doi:10.1007/s00339-024-07299-9. Lim, JS., Oh, WJ., Lee, CM. et al. Selection of effective manufacturing conditions for directed energy deposition process using machine learning methods. Sci Rep 11, 24169 (2021). https://doi.org/10.1038/s41598-021-03622-z(在新标签页打开) .