今天研习激光熔覆技术在航空航天零部件的修复,用于替代镀铬,通过实验验证了熔覆层具备高硬度及后续加工可行性,最后对激光熔覆与传统镀铬技术进行了对比。 航空航天制造工具,如夹具、环件、支撑结构等,长期面临高强度材料(镍基合金、钛合金等)加工带来的磨损问题。传统修复工艺以硬铬电镀为主,但存在显著缺陷 :①环保风险:铬酸溶液具有致癌性,受欧盟REACH法规严格限制;② 工艺缺陷:镀层易剥离、起泡,且需多次返工;③厚度限制:镀层通常小于1 mm,加工余量不足。
为应对上述问题,提出以激光熔覆(Laser Cladding, LC) 技术为核心的新型修复方案,通过环保、高精度的增材制造工艺,实现工具表面再生与性能强化。其技术特点如下:
①完全摒弃铬酸,采用金属粉末作为涂层材料,符合绿色制造趋势;
②工艺过程无有害排放,满足欧盟法规要求。
①涂层与基体通过扩散机制形成冶金结合,界面无气泡、剥离等缺陷。
①可实现平面、外圆柱面、内圆柱面的多维度修复,覆盖典型工具结构;
②通过机器人协同控制与倾斜送粉(10°-30°),可解决狭窄空间熔覆难题。
①多层熔覆(如厚度2 mm)保障加工余量,避免传统镀层过薄导致的返工问题。
特性 :硬度28–32 HRC,广泛用于制造航空发动机加工工具,可满足高强度、高耐磨性需求。
选择依据 :其热处理性能(淬火+回火)与激光熔覆热输入的兼容性,确保基体在熔覆过程中不发生严重变形或开裂。
成分 :Ni基(Cr 17%、B 3.5%、Si 4%、C 1%、Fe 4%),粒度分布15-53µm。牌号:瑞士Oerlikon Metco的Metco 15F。
①自熔性 :B和Si元素可降低熔点,促进熔池流动,减少未熔颗粒。
②高硬度 :Cr和C形成硬质碳化物,如Cr₇C₃、Cr₃C₂,提升耐磨性。
③抗裂性 :Ni基体缓解热应力,避免熔覆层开裂。
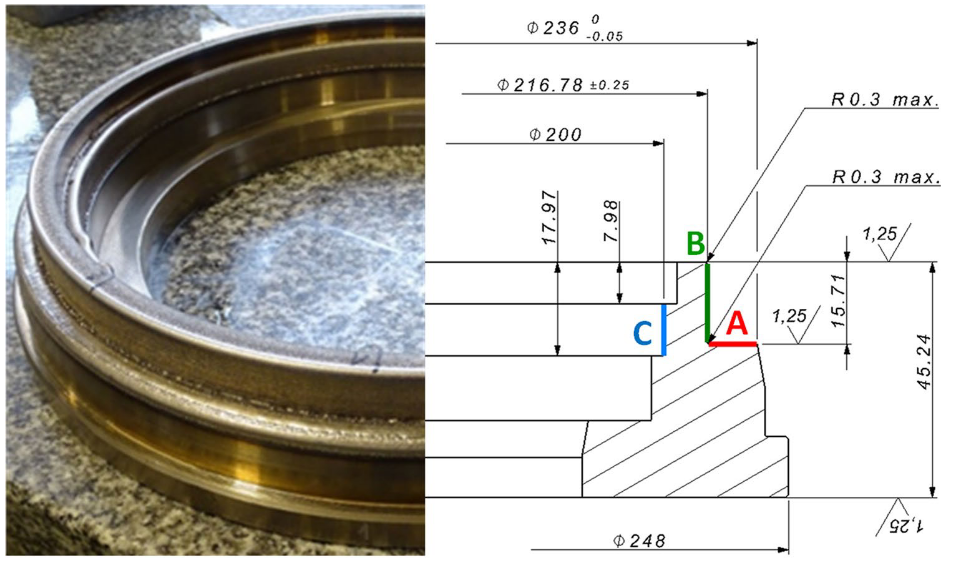
熔覆层厚度≥1.5 μm 熔覆层硬度≥38 HRC 产品实物(左),技术图纸(右) 激光器 :Laserline,型号LDF 4000-30,波长940-980nm。
送粉系统 :GTV PF粉末送粉器。
熔覆头 :Fraunhofer IWS同轴熔覆头,光斑直径3.5 mm。
机器人 :Reis RV60-40机器人+ RDK-05旋转台,可实现复杂轨迹控制。
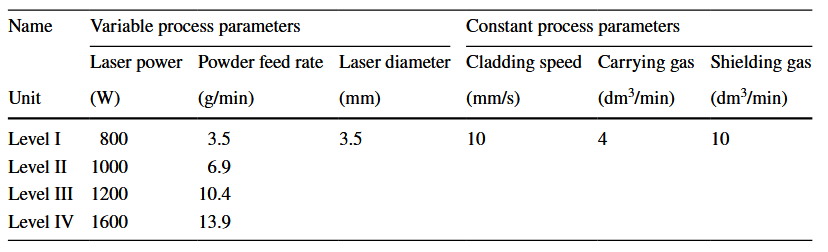
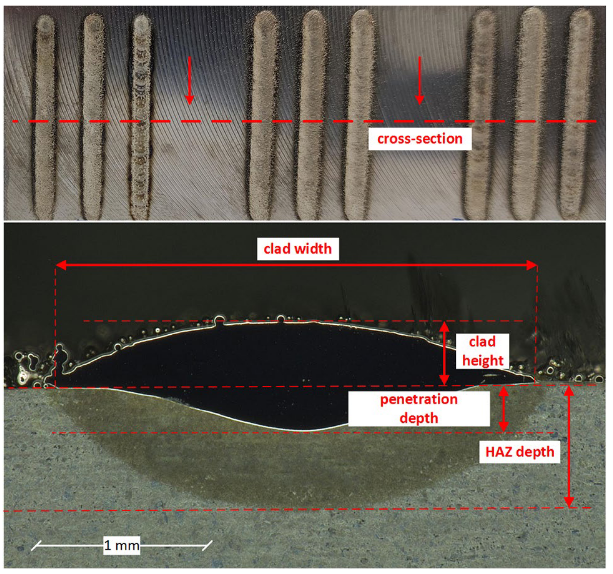
逻辑 :最大化熔覆层高度与硬度,最小化熔深与热影响区,避免基体过热软化。最优参数 :激光功率1000W + 送粉速率17.4g/min,兼顾高硬度(>700 HV1)与低稀释率(<10%)。熔覆工艺参数 单道熔覆层测量示意图 平面表面(Clad A):平行扫描路径,重叠率50%,倾斜10° 避免粉末堆积。
外圆柱面(Clad B):螺旋扫描路径,旋转台同步控制,倾斜10°。
内圆柱面(Clad C):受限空间内倾斜30°,调整送粉角度确保熔池稳定。
层数控制 :熔覆2层,总厚度2mm,避免多次热循环导致裂纹。
基体预处理:
表面打磨:砂纸抛光至Ra<1.6 µm,去除氧化层与油污。
清洁:异丙醇超声清洗,确保无油脂残留。
车削:平面和外圆柱面在CNC车床上进行车削加工。
磨削:平面与外圆柱面使用中心孔磨床。
铣削:在专用铣床上进行内部圆柱面的铣削加工。
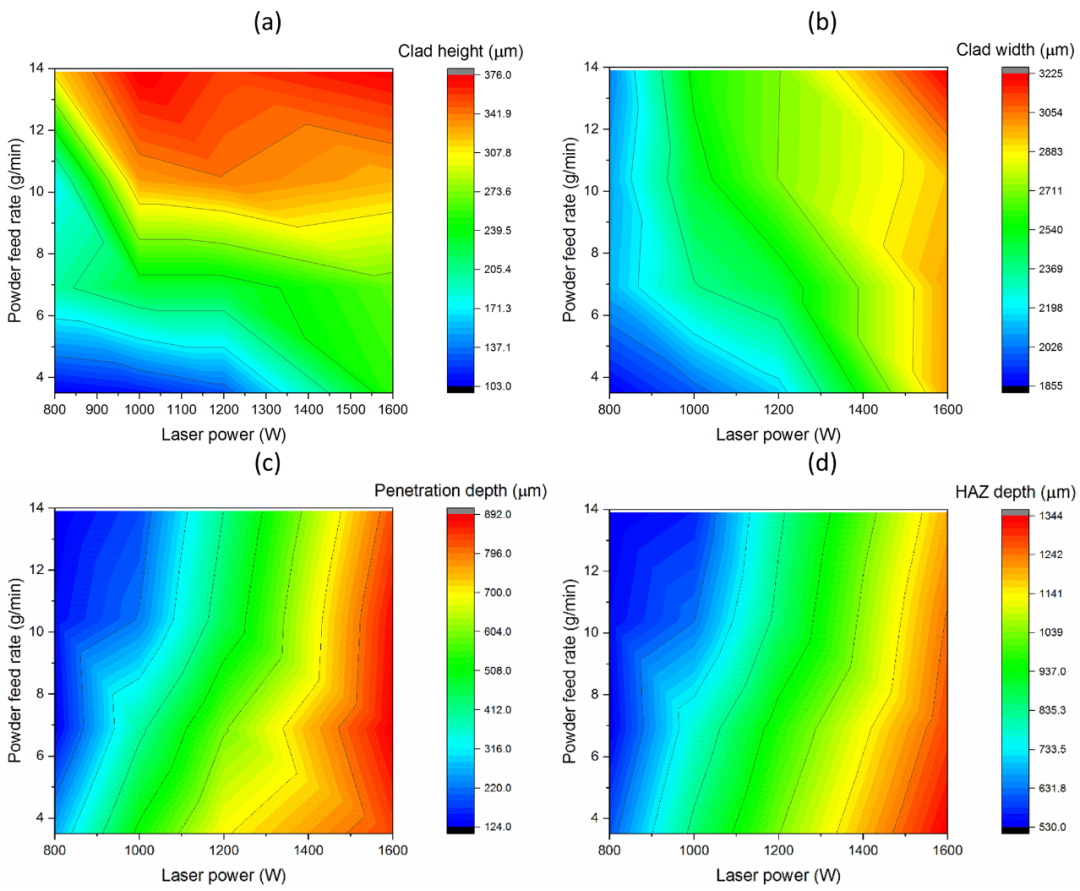
高功率 导致熔池扩大,基体熔化加剧,但稀释率可能超过20%,降低涂层成分纯度。
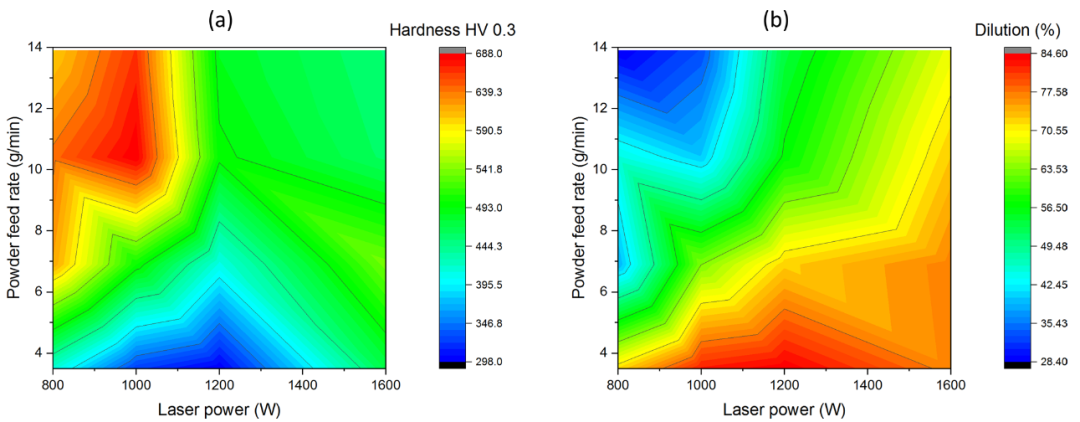
工艺参数对熔覆层的影响:a)熔覆层高度,b)熔覆层宽度,c)熔深,d)HAZ深度随激光功率与送粉速率的变化 ①激光功率1000W、送粉速率10.4g/min时,硬度达到峰值680 HV0.3。此时稀释率较低(~10%),涂层中硬质相(Cr₇C₃、Cr₃C₂)比例较高。
②高稀释率(>20%)导致基体铁元素渗入涂层,形成Fe-Cr固溶体,削弱硬质相强化效果 。
工艺参数对硬度与稀释率的影响:a)硬度,b)稀释率 过高的送粉速率(>17.4g/min)会导致未熔颗粒增多 ,涂层致密性下降。
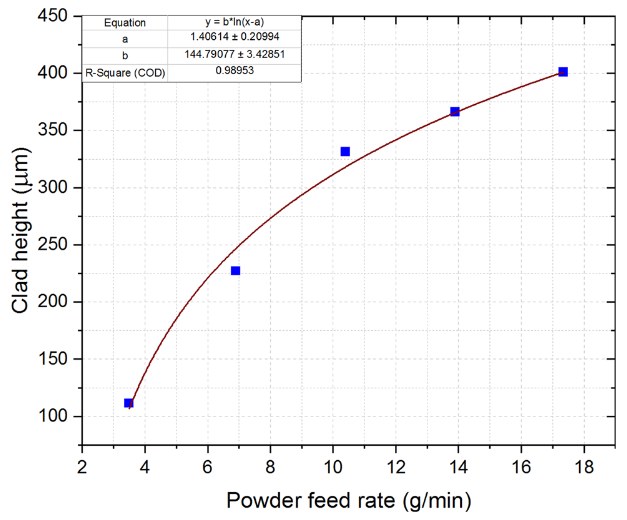
送粉速率与单道熔覆高度关系:激光功率1000W以下时,送粉速率增加导致熔覆高度呈对数增长 通过50%重叠率+熔覆2层,总厚度达2 mm。 尽管单层高度受限,多层叠加可满足加工余量需求,但需控制热输入以避免基体软化(HAZ深度<200 μm)。
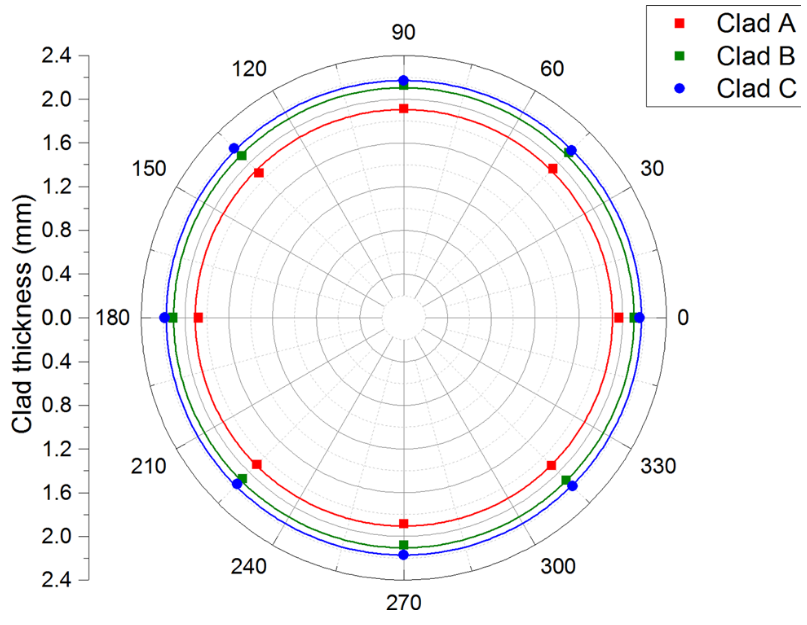
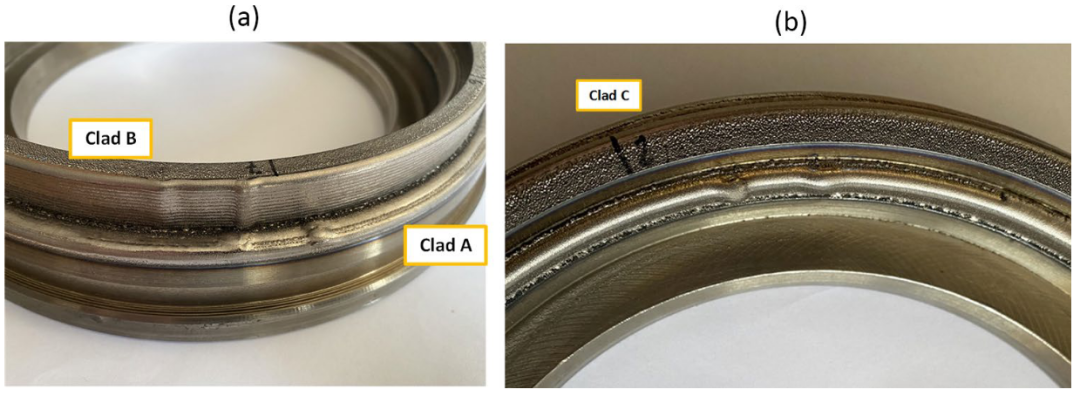
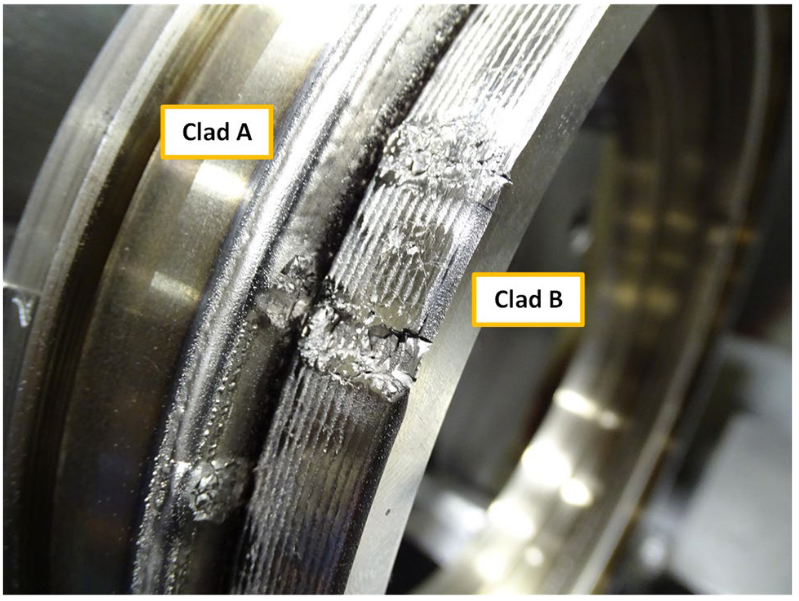
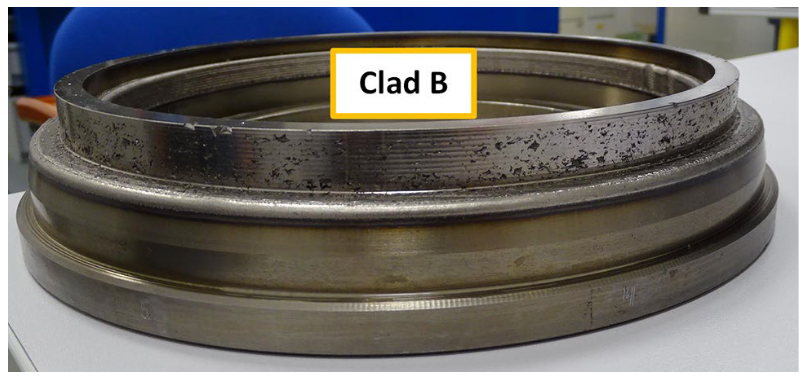
各表面涂层厚度:平面、外圆柱面、内圆柱面的涂层厚度均达到2 mm 熔覆后产品表面局部缺陷:a)外表面熔覆起止点凹凸,b)内表面粉末粘附现象 表面质量 :磨削后表面粗糙度Ra=0.272μm,满足航空航天工具要求的Ra<1.25μm。磨削深度0.4 mm时,未发现裂纹。
优势 :磨削通过微切削去除材料,避免对高硬度涂层(~750 HV1)产生冲击载荷,减少崩裂风险。
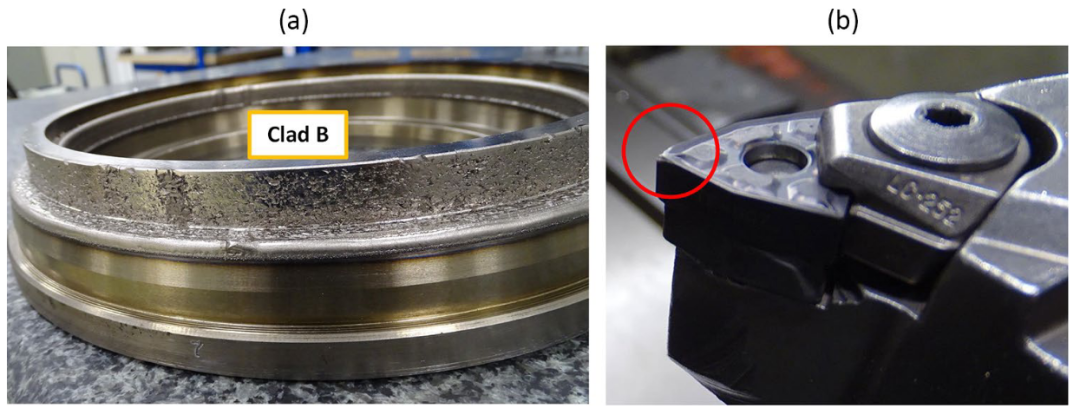
刀具磨损 :车削外圆柱面时,硬质合金刀具在切削0.3 mm后即出现刃口崩裂。原因为涂层硬度较高,导致剪切应力过大。
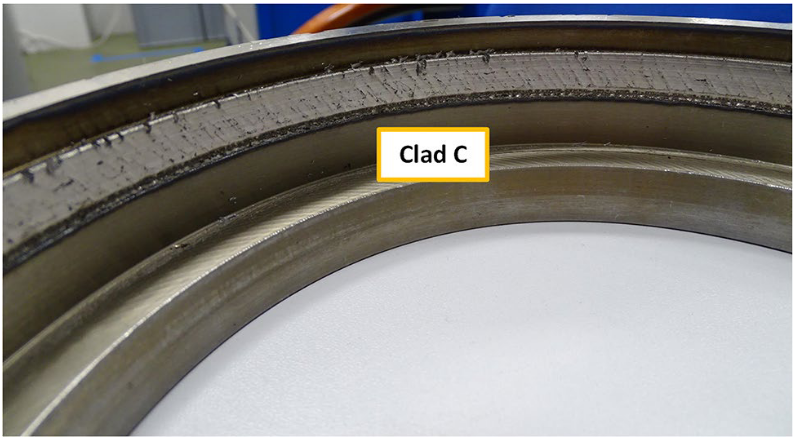
表面缺陷 :铣削内圆柱面时,涂层出现局部裂纹,主要原因与熔覆层残余应力与切削振动的耦合作用 相关。
车削后的平面与外圆柱面:涂层崩裂与不规则切屑 车削刀具磨损:a)车削后外圆柱面,b)硬质合金刀片刃口崩裂 磨削后的外圆柱面:表面粗糙度改善,但仍可见微小划痕 铣削后的内圆柱面:涂层局部裂纹,铣削振动与残余应力耦合作用 车削 :需采用更高红硬性的刀具,如CBN或金刚石涂层,并辅以冷却液降低热应力。
铣削 :减少每齿进给量,采用高速铣削策略以抑制振动。
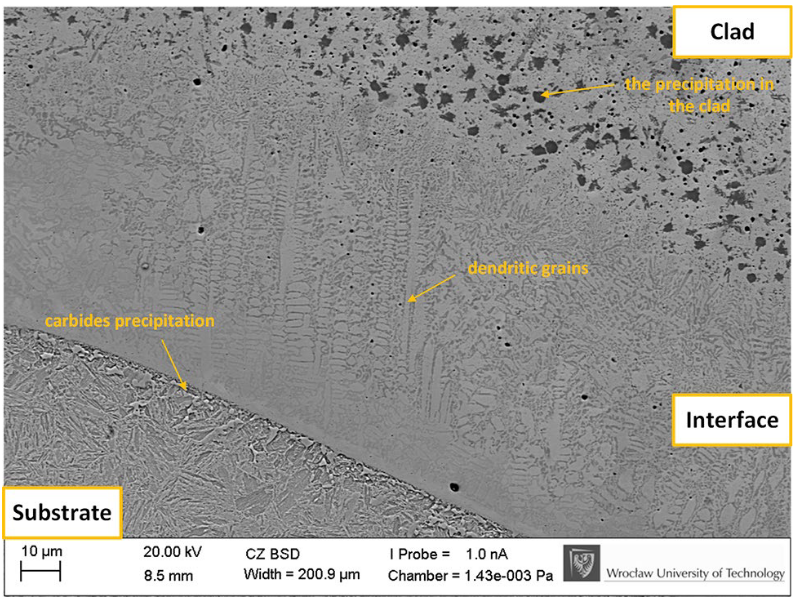
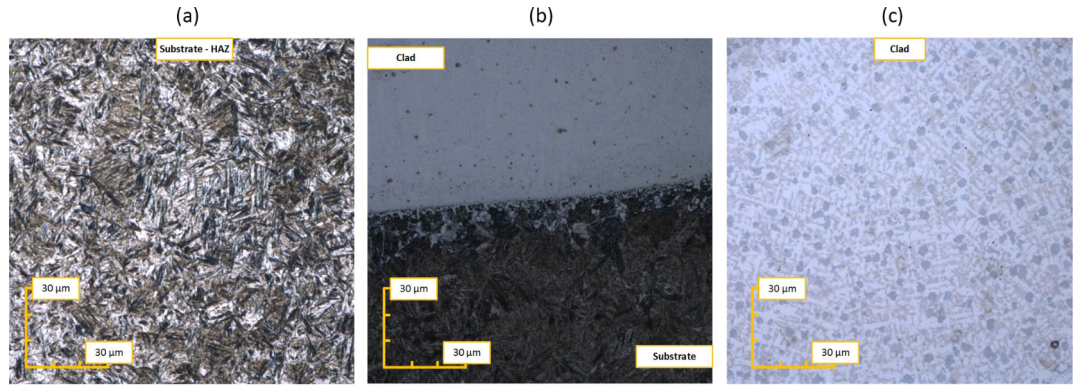
SEM: 熔覆层与基体界面无气孔或裂纹,呈现连续过渡。基体40HM钢因快速冷却形成板条马氏体,而远离界面区为回火马氏体 。
扩散机制 :熔池中Ni、Cr元素向基体扩散,形成约5μm厚的互扩散区 ,增强界面结合强度。
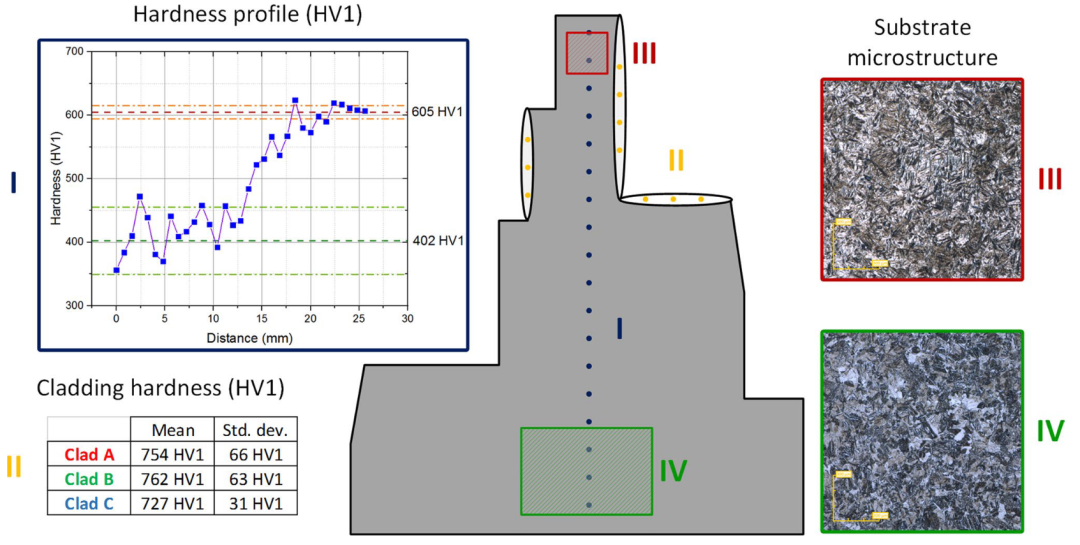
基材与涂层冶金结合,界面无气孔或裂纹 微观组织:a)基底马氏体,b)过渡区枝晶生长,c)涂层枝晶与硬质相分布 硬度分布与基体相变:熔覆区硬度754-762HV1,基体近界面区硬度605HV1(马氏体),远离区402HV1(回火组织) 针对受法规限制或高精度产品,优先激光熔覆,替换镀铬工艺,选择合适的粉末兼顾硬度与抗裂性。
①通过单道实验校准,控制稀释率<10%,避免基体软化。
②多层熔覆时,预留0.3-0.5 mm磨削余量。
基体打磨,彻底清除表面油污,杜绝气孔;潮湿环境下粉末预烘。
仅供参考!
Koruba, P., Pawlicki, M., Mróz, A. et al. Feasibility of laser cladding for tooling repair in aerospace manufacturing: an alternative to chrome plating. Arch. Civ. Mech. Eng. 25, 52 (2025). https://doi.org/10.1007/s43452-024-01110-5(在新标签页打开)