今天学习激光焊接案例:KRAKsat卫星316L铁磁流体容器激光自熔焊,包括工程应用分析、材料选择、关键焊接参数及在实操中易忽略的关键点。
应用背景
在现代航天任务中,尤其是长期任务,卫星需要精确地保持或改变其姿态。传统的姿态控制部件,如机械反作用轮,虽然常用,但存在一些固有缺点:它们有活动部件,容易卡死或磨损,需要轴承和润滑,相对较重且复杂,可靠性有时不高。
近年来,小型化、低成本的卫星发展迅速,如文献中提到的KRAKsat,属于CubeSat类型,重量通常在几十到一百公斤。这对卫星上的所有组件都提出了小型化和轻量化的要求。常规反作用轮由于其功能特殊性,小型化难度较大。
为了克服传统机械反作用轮的缺点,文中提出了一种新型的“液体反作用轮”方案。这种方案的核心是利用铁磁流体(一种在磁场作用下会改变性质的特殊液体)在特制的环形容器中流动来产生扭矩,从而控制卫星姿态。其优点如下:
- 无机械运动部件:容器内部没有轴承等,避免了磨损和卡死;
- 高可靠性:结构比较简单;
- 小型化:更容易适应微小卫星。
既然提到铁磁流体,那么来看看铁磁流体容器有哪些特殊要求:
- 磁中性:容器材料不能对电磁铁产生的磁场造成明显干扰或变形,奥氏体不锈钢(如316L)一般是“无磁”或弱磁性。
- 耐高低温:卫星内部工作温度范围宽,可能达到110°C或低至-170°C,材料和焊缝在此温度范围内需保持性能。
- 高强度:一是抵抗容器内外压差;二是抵抗液体热膨胀产生的压力。
- 抗冲击性:承受火箭发射过程中的随机振动和强烈过载。
- 轻量化:发射成本高昂,所有部件都应尽可能轻。316L不锈钢密度约8g/cm³,相对较重。
- 机加性好:容器具有特定的复杂形状和表面质量要求,需要通过机加工来实现。
- 焊接性好:容器需要通过焊接将各部件连接起来,形成密封、高强度的结构,焊缝不能有导致泄漏或失效的缺陷。
关键实验方法与参数
材料选择
AISI 316L奥氏体不锈钢 (X2CrNiMo17-12-2, 1.4404),选择理由如下:
- 磁惰性:不干扰电磁铁产生的磁场。
- 耐高低温:能在卫星内部可能出现的温度范围(-170°C至110°C)保持性能。
- 强度足够:可抵抗容器内外压差以及液体热膨胀产生的压力。
- 抗冲击性:能承受火箭发射时的振动和过载。
- 良好的机加性:容器形状特殊,需要精密加工。
- 良好的焊接性:形成高强度、密封的连接。
焊接方法
方法:激光自熔焊
设备:TruLaser Cell 7040光纤激光器
接头设计
形式:对接焊缝,采用自熔焊,无填充焊丝。焊缝填充材料来自零件边缘预留的凸起部分。
尺寸:焊缝厚度S=2mm,焊前最大间隙0.1mm。
焊接顺序:采用双道焊。
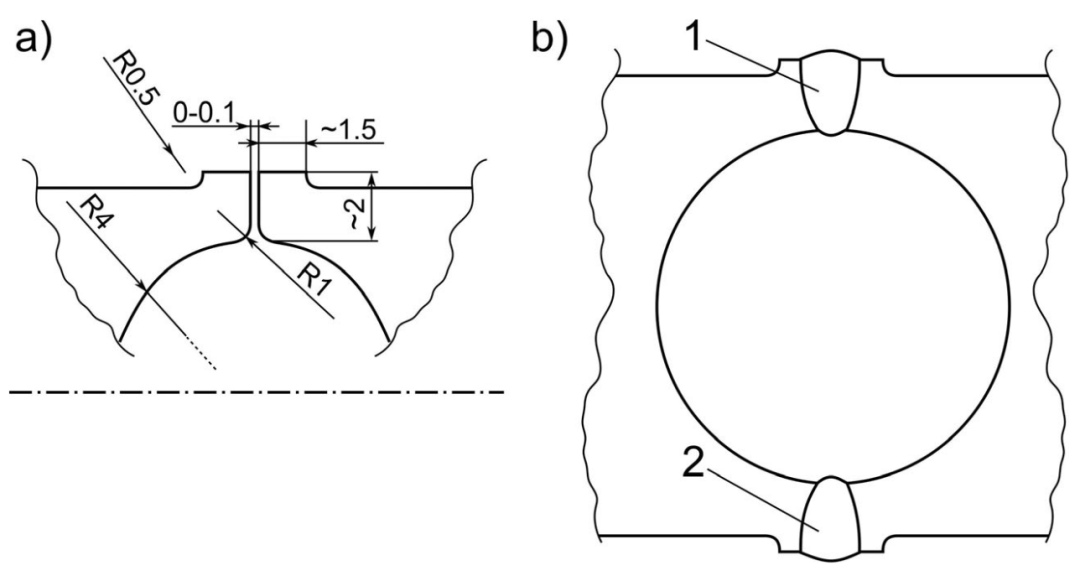 a) 接头设计;b) 焊接顺序
关键焊接工艺参数
保护气体:氩气 (Ar 99.99%),正面流量20L/min,背面流量12 L/min。
预热/后热:无
焊道1
- 功率: 2300-2700W
- 焦点: 4.8-5.2mm,相对较小的焦点,能量更集中,利于熔透
- 焊速: 1.9-2.1m/min,速度相对较快
焊道2
- 功率: 2500-2700W,功率略高
- 焦点: 8-10mm,相对较大的焦点,用于盖面或确保焊缝成型
- 焊速: 1.4-1.6m/min,相对较慢的速度,热输入稍多
焊道1采用较小焦点和较快速度,通常是为了获得足够的熔深和打底。焊道2采用较大焦点和较慢速度,可能是为了形成良好的盖面焊缝,或者对第一道焊缝的根部进行重熔,确保焊缝饱满和内部质量。
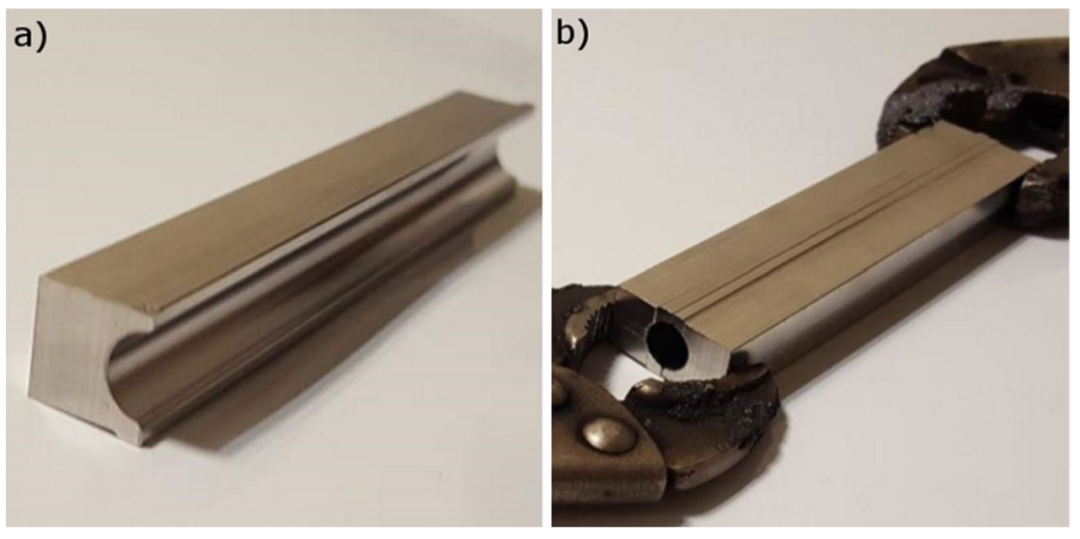 焊前准备工作:a) 装配前;b) 装配后
试验件检验方法
无损检测 (NDT)
- 目视检测 (VT): ISO 17637, EN 13018,直接观察焊缝表面缺陷。
- 渗透检测 (PT): ISO 3452-1,检测表面裂纹、气孔,采用着色渗透探伤。
- 射线检测 (RT): ISO 17636-1,检测内部缺陷,如气孔、夹杂、未焊透。
破坏性检测 (DT)
- 宏观/微观组织:SEM+EDS能谱分析。
- 拉伸试验:方形截面 (2mm边长),标距12mm。
- 弯曲试验:试样厚度2mm,宽度8mm,弯曲心轴直径Ø8mm。
- 硬度测试:维氏硬度。
容器原型件检验方法
- 泄漏测试:浸没气泡法,容器充气至0.8MPa压力,浸入水中观察气泡。
- 温度-真空测试:在真空烘箱中进行,温度在80°C和-50°C之间循环三次,真空度10⁻³ Pa。
- 振动测试:在振动台上进行,模拟火箭发射时的振动环境,最大振动水平 0.61g²/Hz。
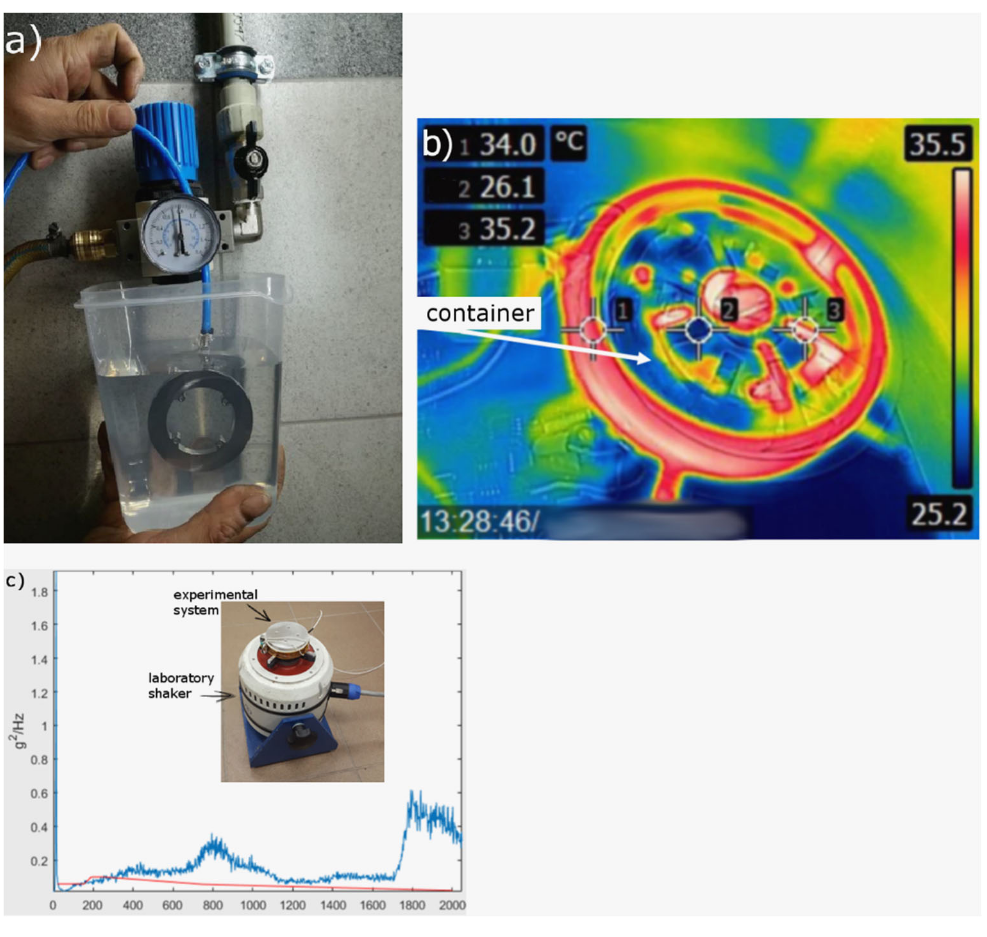 a) 水下泄漏测试;b) 真空-温度测试;c) 振动测试
主要试验结果
试验件焊接质量
NDT结果:显示焊缝质量达到了B级 (EN ISO 13919-1),未发现气孔、裂纹等缺陷。
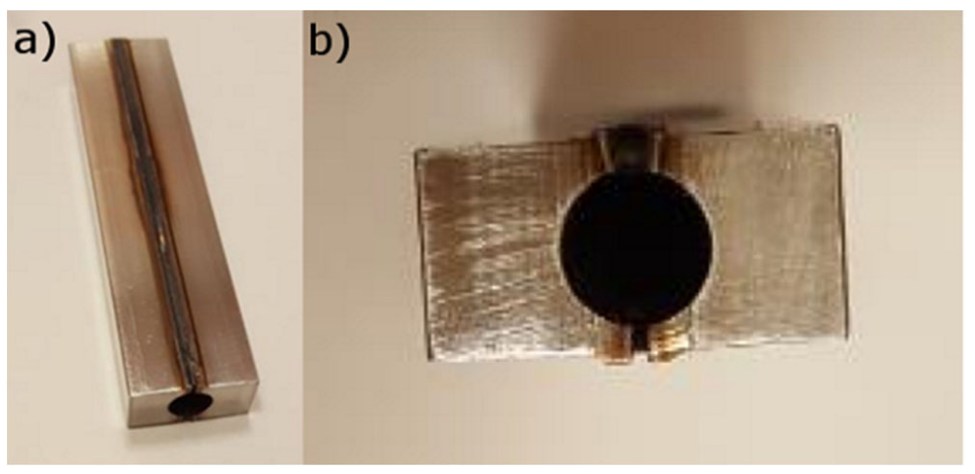 试验件接头
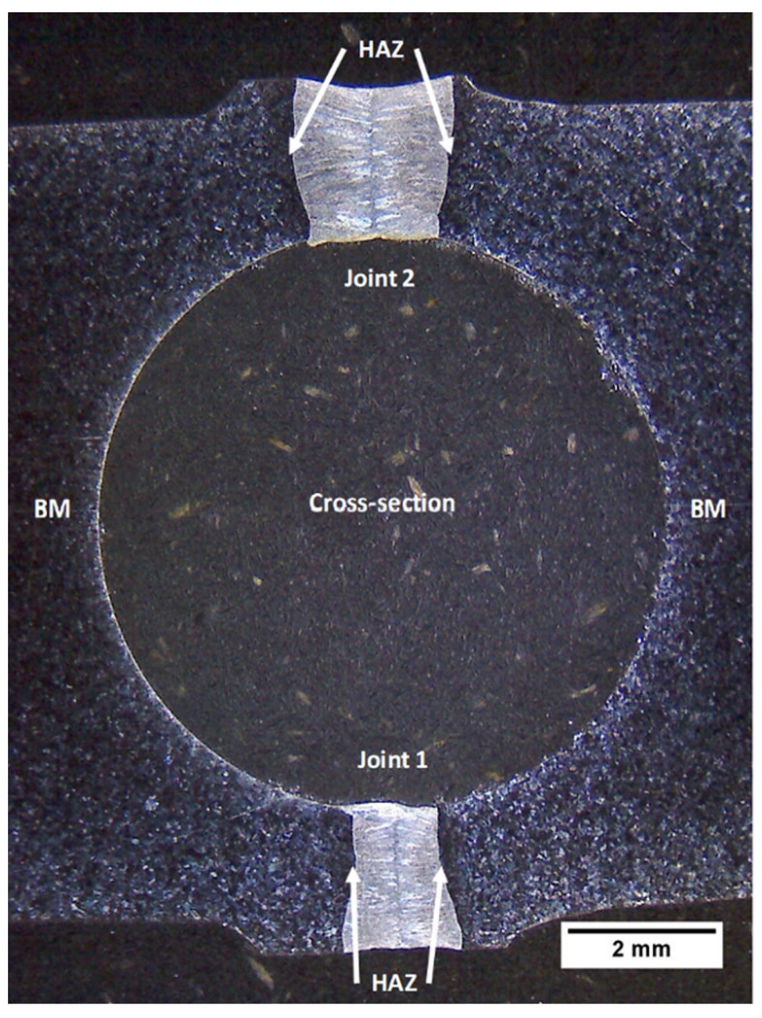 试验件宏观金相
微观组织
- 母材:典型的奥氏体组织,等轴晶,有孪晶和滑移带。
- 热影响区:非常窄,无明显晶粒长大,孪晶数量减少,无滑移带。
- 焊缝:呈现胞状或枝晶状的凝固组织。在焊缝中心轴线区域有等轴晶,靠近熔合线区域为柱状晶,在柱状晶间可观察到弥散分布的网状和条状δ铁素体。
- 重熔区:第2道焊缝对第1道焊缝的根部产生了重熔。
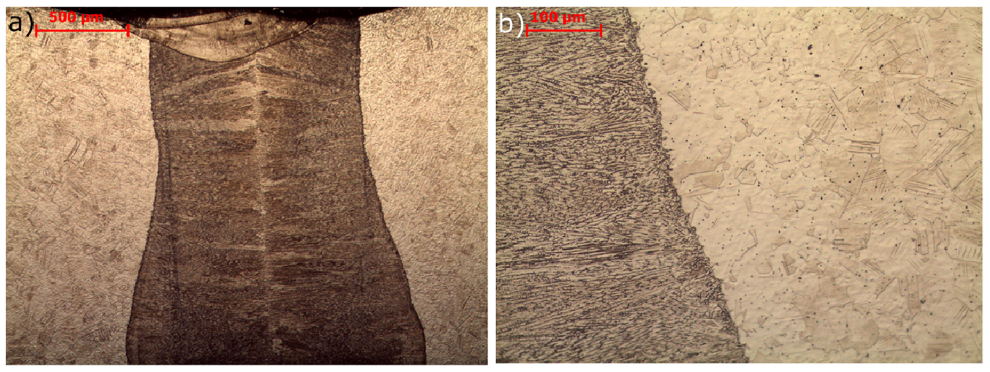 焊缝微观组织:a) 接头;b) 焊缝向热影响区和母材过渡区域
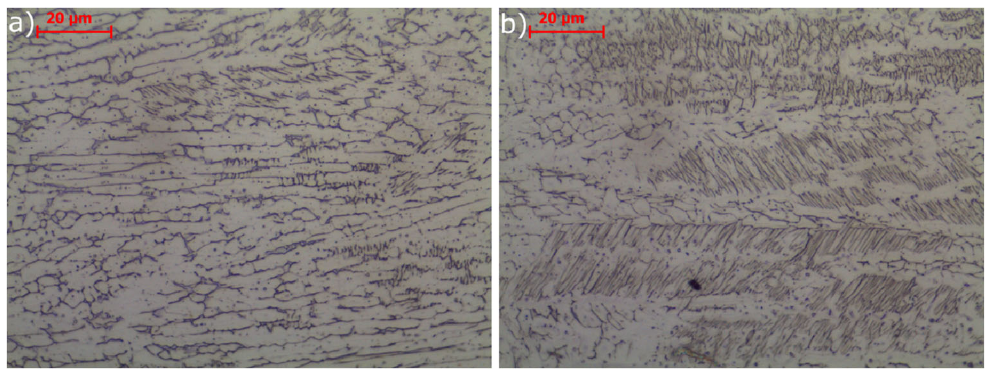 焊缝柱状晶区:a) 奥氏体与片状铁素体;b) 奥氏体与片状和网状铁素体
力学性能
- 硬度:焊缝区硬度为140-160HV,其他区域为170-200HV,均未超过母材。
- 抗拉强度:687-729MPa,远高于母材的485MPa,断裂发生在母材区,延伸率达20%。
- 弯曲性能:弯曲180°无裂纹,接头塑性良好。
容器原型件测试结果
泄漏测试:焊缝本身是致密的,仅在M3螺纹孔处有泄漏,这符合预期,后续会用螺钉进行密封。
温度-真空测试:容器能够承受-50°C到80°C的温度循环和真空环境,强度未受影响。
振动测试:容器结构能够承受火箭发射时的振动载荷,未发生损坏或共振。
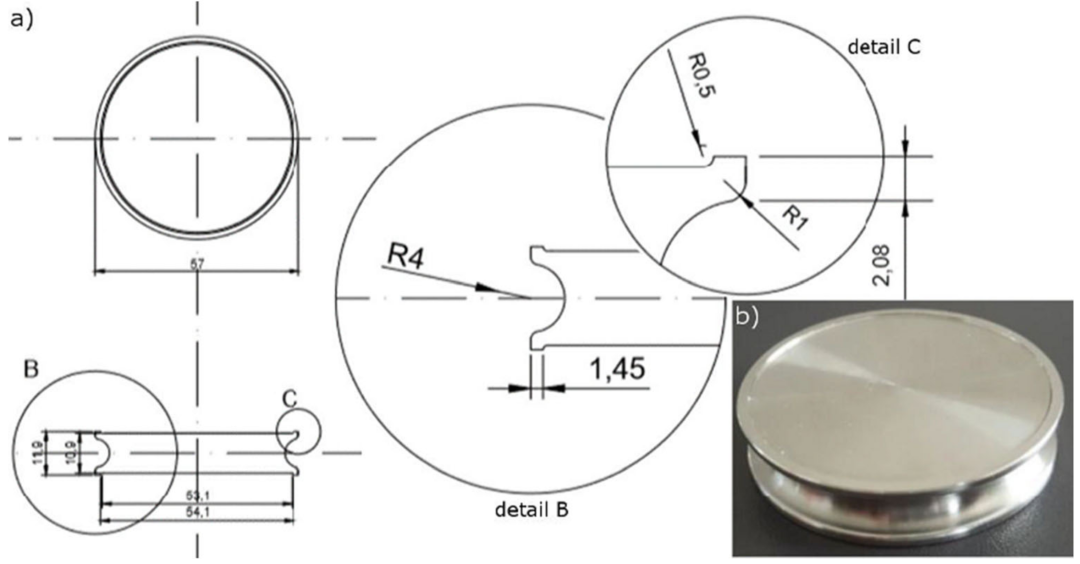 待焊接容器内部零件设计
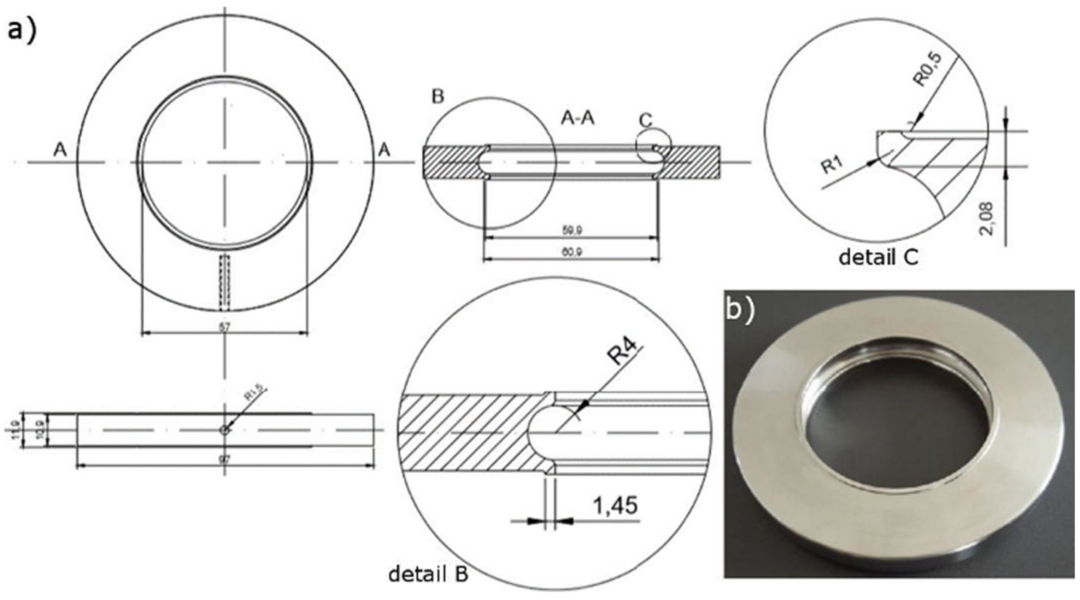 待焊接容器外部零件设计
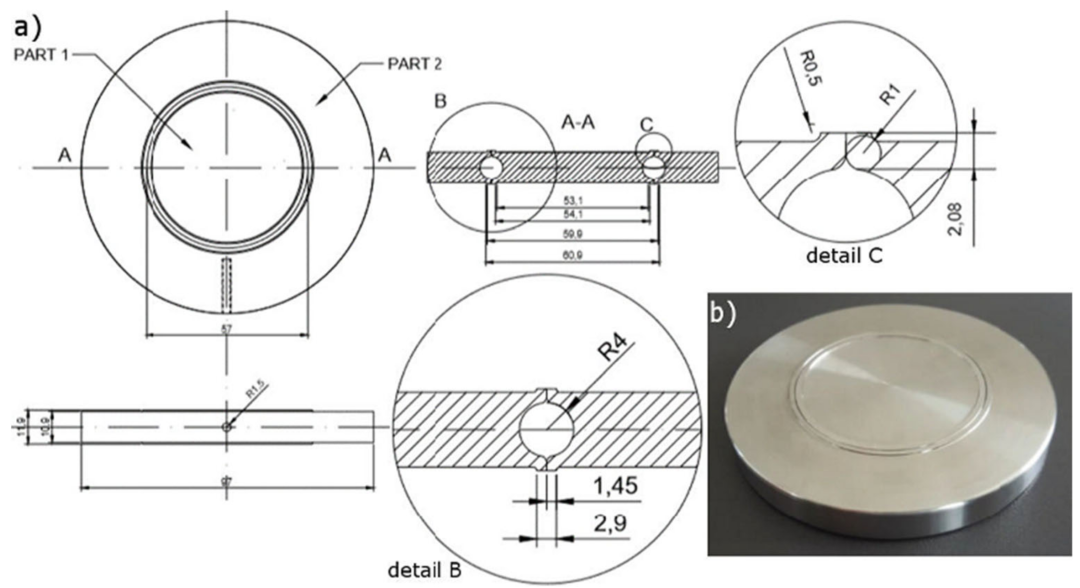 容器焊接过程中零件布置
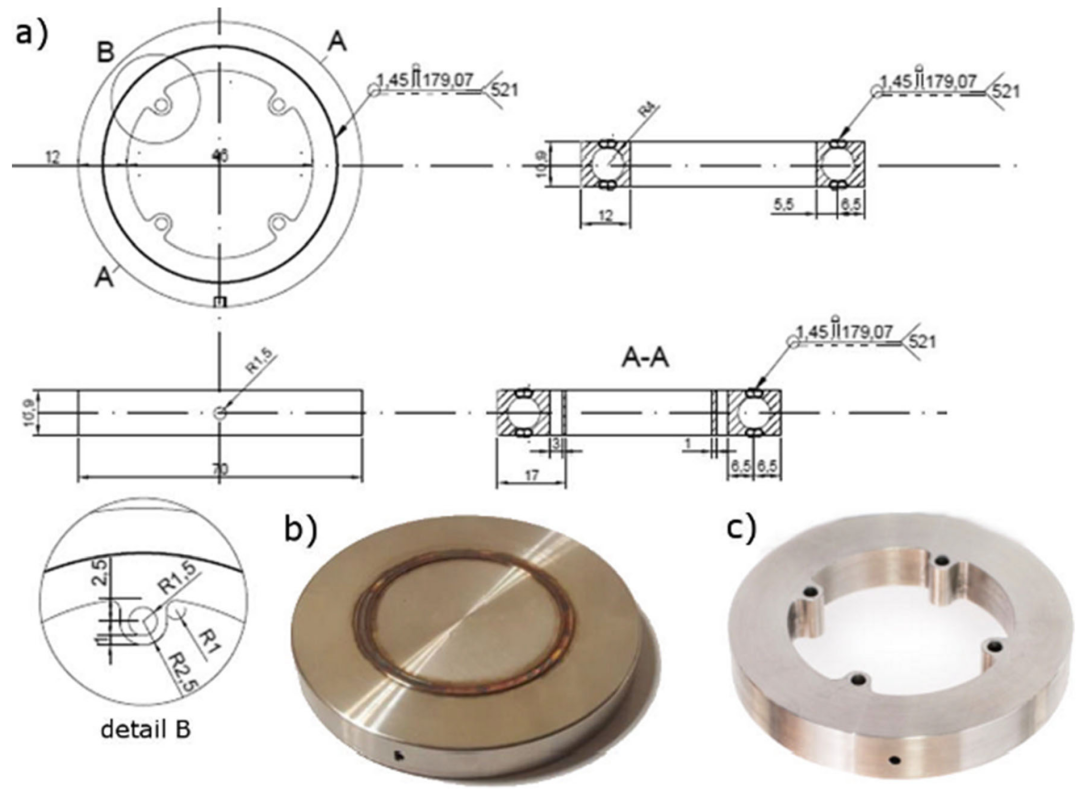 焊接后容器、成品容器
工程应用思考
最后,有几个值得关注且在实际操作中容易被忽略的关键点。
①焊缝凸台
将凸台作为焊缝填充材料,很妙,但需要注意这个凸台尺寸(高度、宽度)的一致性至关重要,不能一边高一边低,或宽度/高度不一致。
②装配精度
容器通过压合进行装配,这个“压合”是多大的力?压合的均匀性如何保证?不均匀的压合会导致局部间隙过大或过小,激光焊接对间隙非常敏感,文中提到焊接最大间隙0.1mm。
③密封容器排气孔
排气孔的位置、大小需要好好设计,位置要利于气体排出,大小要合适,文中是用M3螺钉进行密封。同时,需要避免因内部气体膨胀导致最后焊缝处出现“鼓包”等问题。
④环缝焊接的起弧与收弧处理
对于环形焊缝,起弧点和收弧点会有一个搭接区域,这个区域是热量累积最严重的区域,也是最容易产生缺陷的地方。可采用“缓升缓降”的功率策略,并精确控制搭接长度。
以上。
引用
1.Janiczak, R., Pańcikiewicz, K. Laser welding of austenitic ferrofluid container for the KRAKsat satellite. Weld World 65, 1347–1357 (2021). https://doi.org/10.1007/s40194-021-01103-5(在新标签页打开)