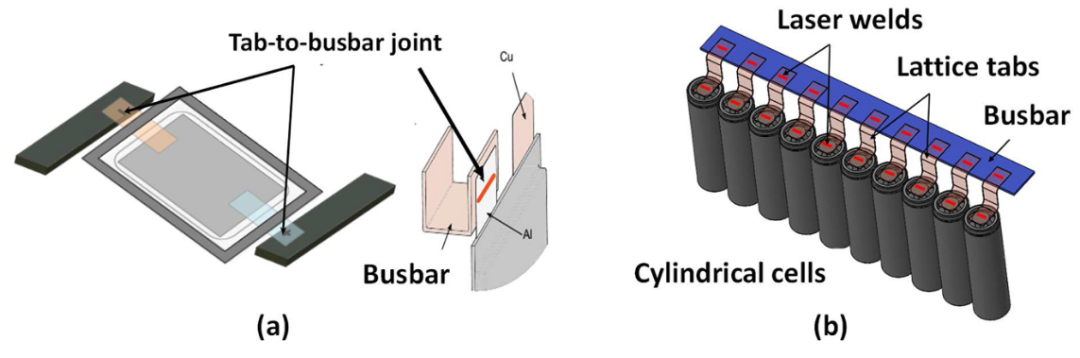
今天研习激光焊接技术在动力电池制造的应用,涉及同种材料(如Al-Al、Cu-Cu)和异种材料(如Al-Cu)的组合焊接。 应用背景 动力电池作为电动车的核心部件,其性能与安全性直接依赖于电池组内部的关键连接——极耳(tab) 与汇流排(busbar) 的焊接。
极耳作为电池单体的电极引出部分,需与汇流排实现高效、稳定的电学和机械连接,以确保电流传输的高效性和结构的可靠性。传统方法,如超声波焊或电阻焊,在同种材料上效果还好,但碰到Al-Cu异种材料组合,存在以下问题:热物性差异大,容易生成脆性IMC,缺陷也多。单模激光焊接也存在上述问题。
文中提出双模激光焊接 就是奔着解决这些痛点去的。通过结合核心激光 与环形激光 ,精确控制热输入,可有效减少焊接缺陷并抑制IMC生成。在异种材料焊接中的优越性尤为突出,能显著提高焊缝的机械性能和电学性能,优化电池制造工艺。
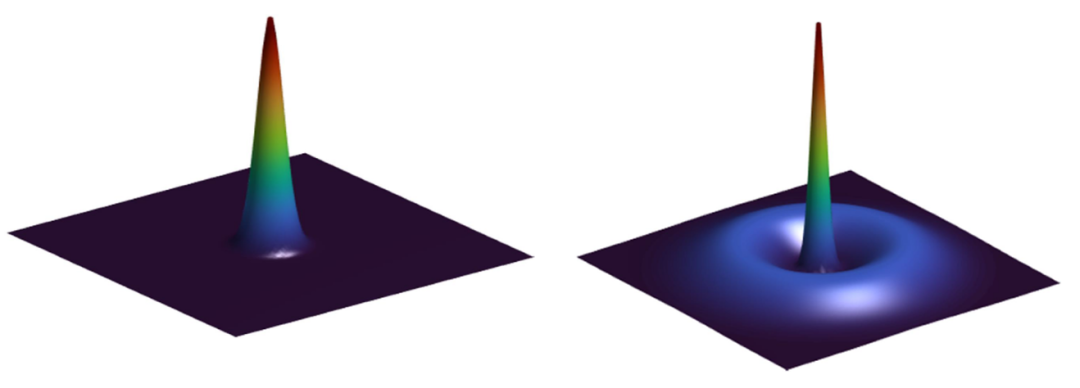
(a) 软包电池(b) 圆柱电池:极耳-汇流排连接示意图 亮点:双模激光 此研究最大亮点是双模激光焊接。 简单说,它把激光分成两部分:核心激光(Core Laser)和环形激光(Ring Laser) 。
①核心激光:光斑直径58μm (来源文献数据),用于深熔焊 ,能穿透材料形成深而窄的焊缝。
②环形激光:光斑直径413μm ,能量分布均匀,用于预热和后热处理 ,稳定熔池,减少热应力和焊接缺陷。
这有点像双光束系统,但双模的好处在于核心功率(CP)和环形功率(RP)可以独立调控,灵活性高,能针对不同材料组合进行量身定制。
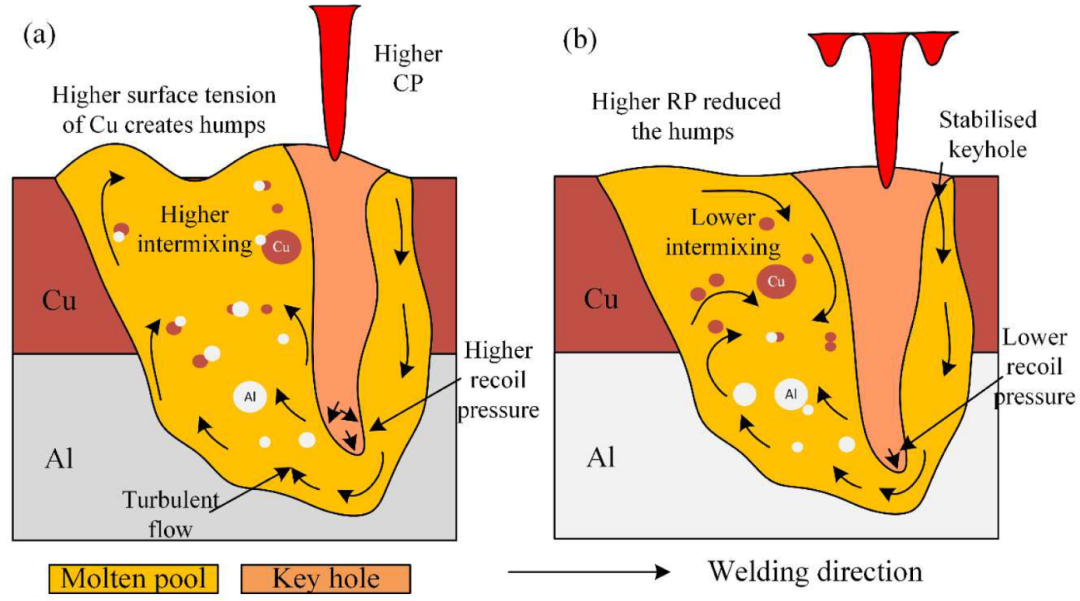
举个例子,焊接Cu-Cu时,铜导热快,核心激光需较大功率才能穿透,并采用环形激光防止熔池塌陷;换成Al-Cu,铝熔点低,核心功率得略低,环形激光则降低热梯度。关键思路在于如何“分工合作” 。
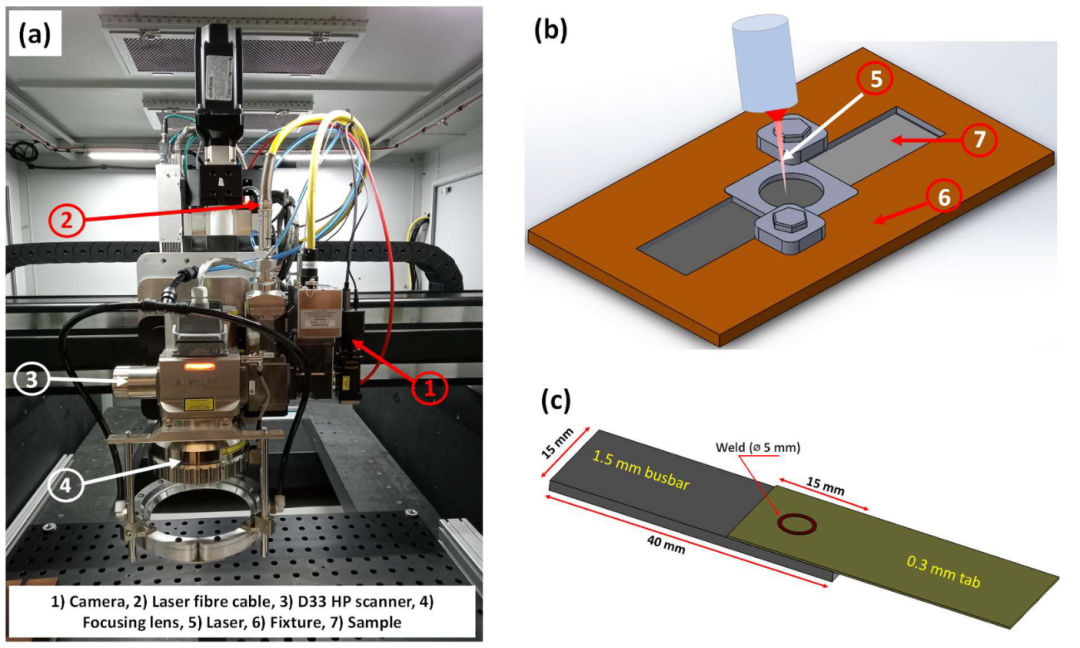
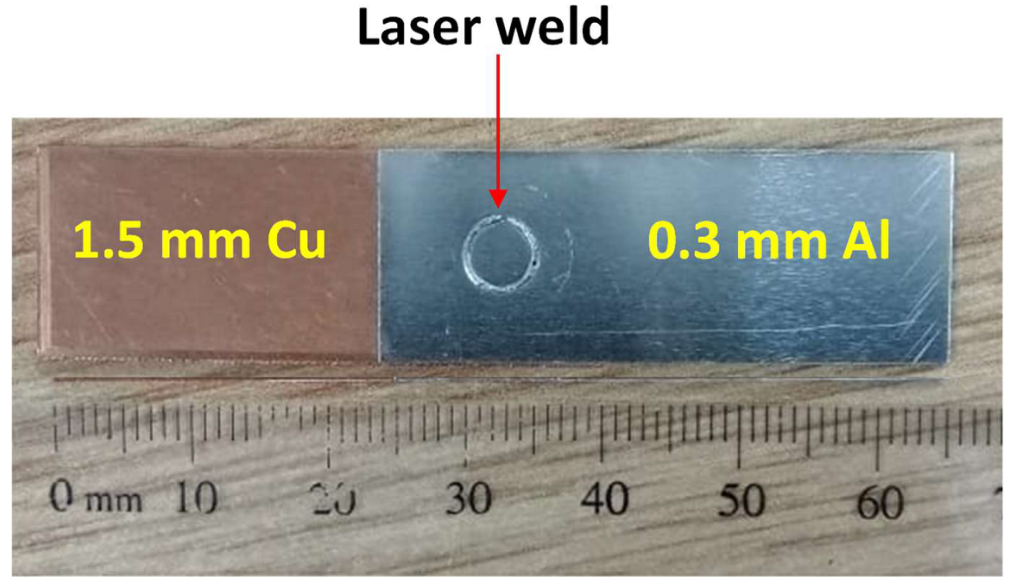
单模(左)和双模(右)激光 极耳-汇流排激光焊接装置 极耳与汇流排激光焊接头 关键:焊接参数 核心功率(Core Power) 核心功率(CP)直接决定了热输入和穿透深度。
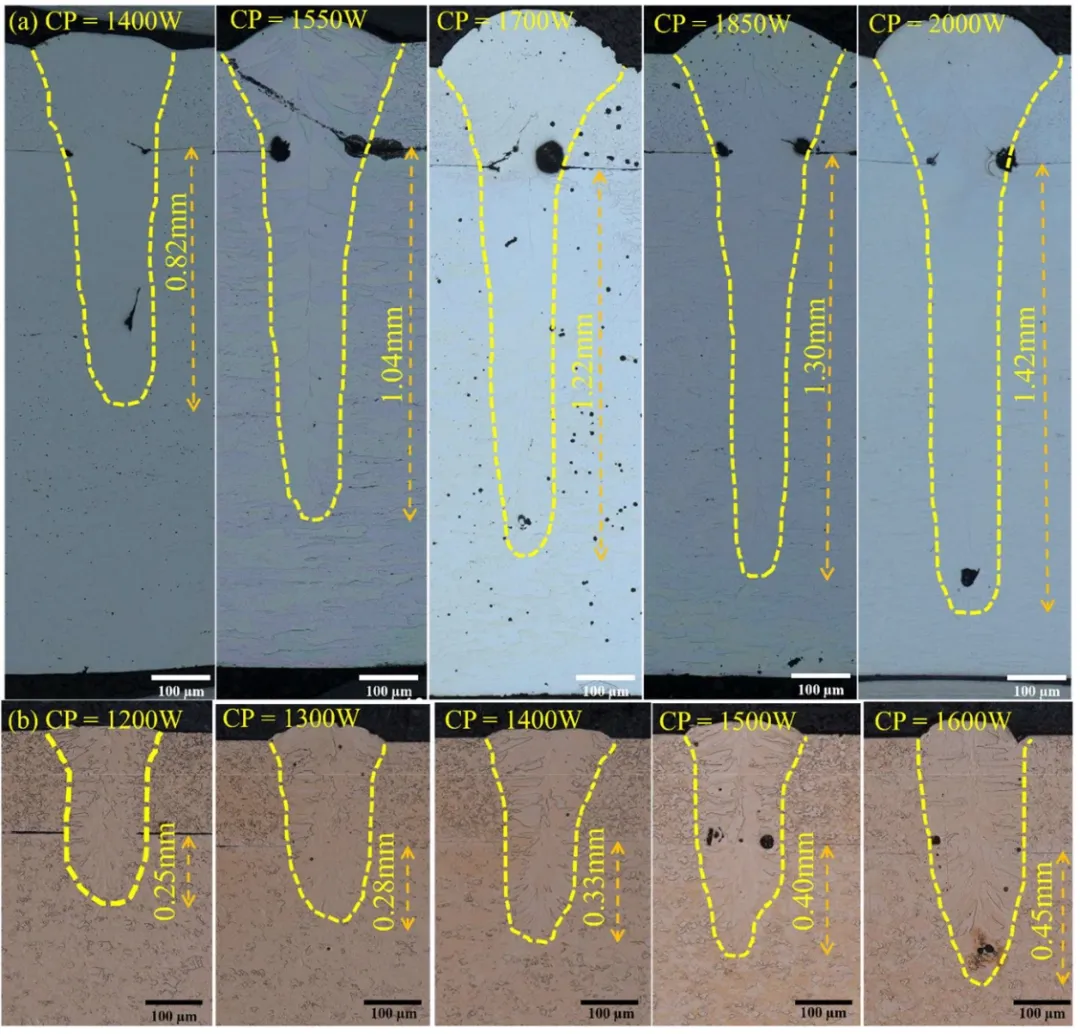
同种材料 ①Al-Al (极耳-汇流排,下同): CP从1400W增加到1850W,熔深增大,接头强度提高到221.2N;但到2000W时,出现了裂纹和根部空洞,同时强度下降到176.2N。主要原因为:铝熔点低、热膨胀大,热输入过高,应力集中就十分明显。
②Cu-Cu: 一定工艺窗口下,CP越高越好,强度能到613.2N。原因:铜熔点高,导热又快,能扛住高热输入,因此焊缝结合面积大,强度升高。
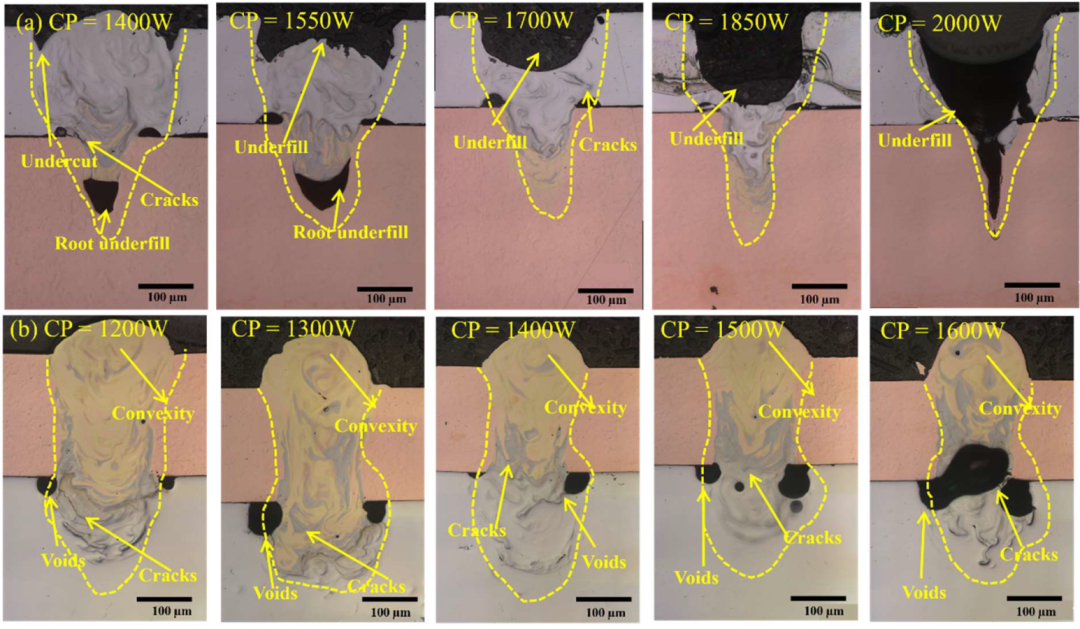
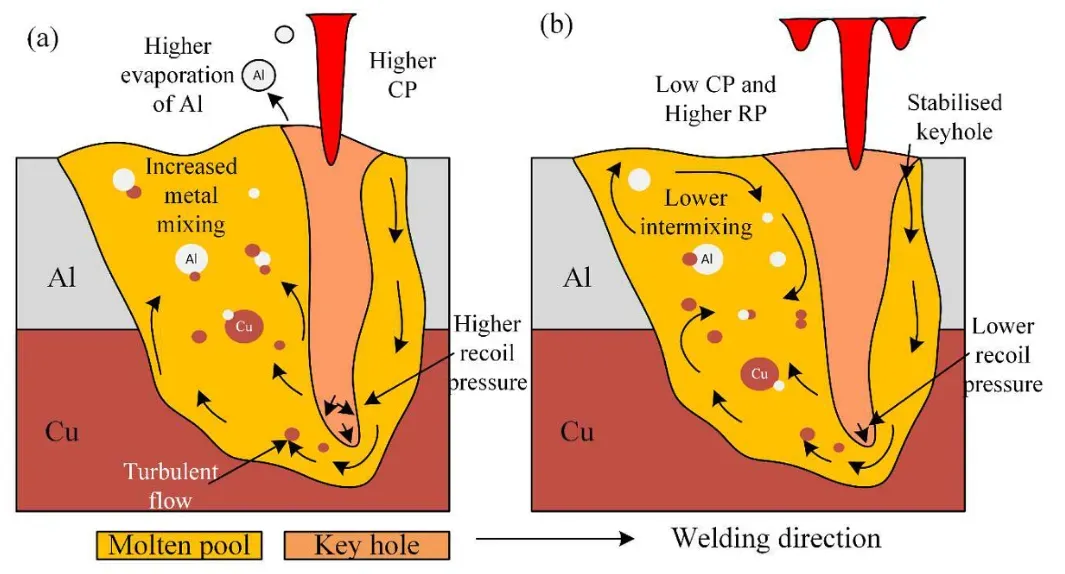
异种材料 ①Al-Cu: CP从1400W到2000W,穿透深度无明显变化,但高CP出现了焊缝下凹情况,强度从475.6N降到422.8N。原因是铝容易蒸发,不能过热。
②Cu-Al: CP到1400W时,空洞减少,强度为508.6N;CP再高,则凸起缺陷增加,原因是铜导热强,铝熔化上浮,IMC和裂纹风险显著增加。
对于异种材料焊接,核心功率需谨慎:功率过高,低熔点材料(如Al)易蒸发;功率低则又难以穿透。一般通过试错来找平衡点。
不同核心功率下显微组织:(a) Al-Al;(b) Cu-Cu 不同核心功率下显微组织:(a) Al-Cu;(b) Cu-Al 环形功率(Ring Power) 环形功率(RP)主要是稳熔池,对穿透深度影响不大。
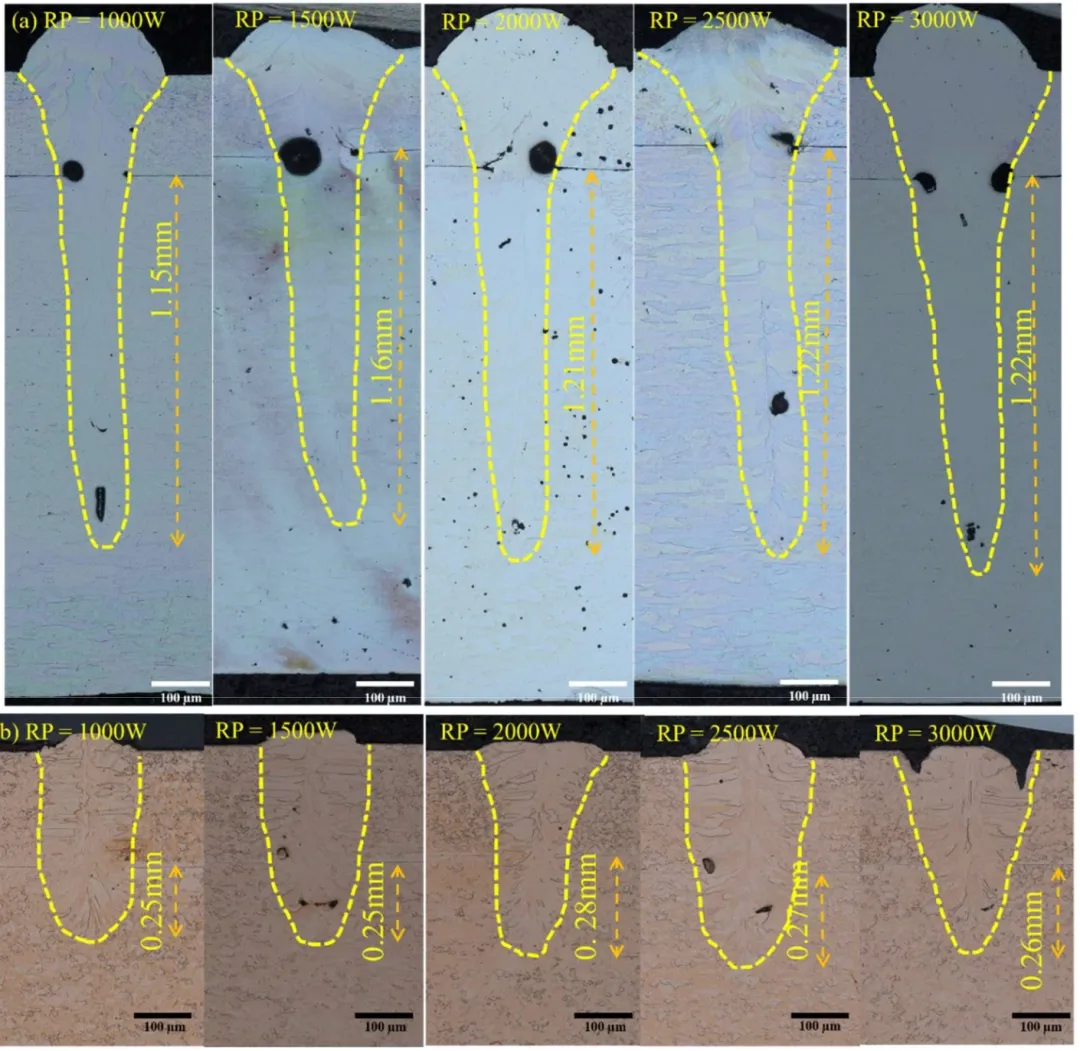
同种材料 ①Al-Al和Cu-Cu: RP增加到2000W,穿透没变,但熔池更稳定,凸起缺陷减少。这跟环形激光的预热和后热 效果有关,其实摆动焊接也类似,热分布均匀,焊缝成形也好。
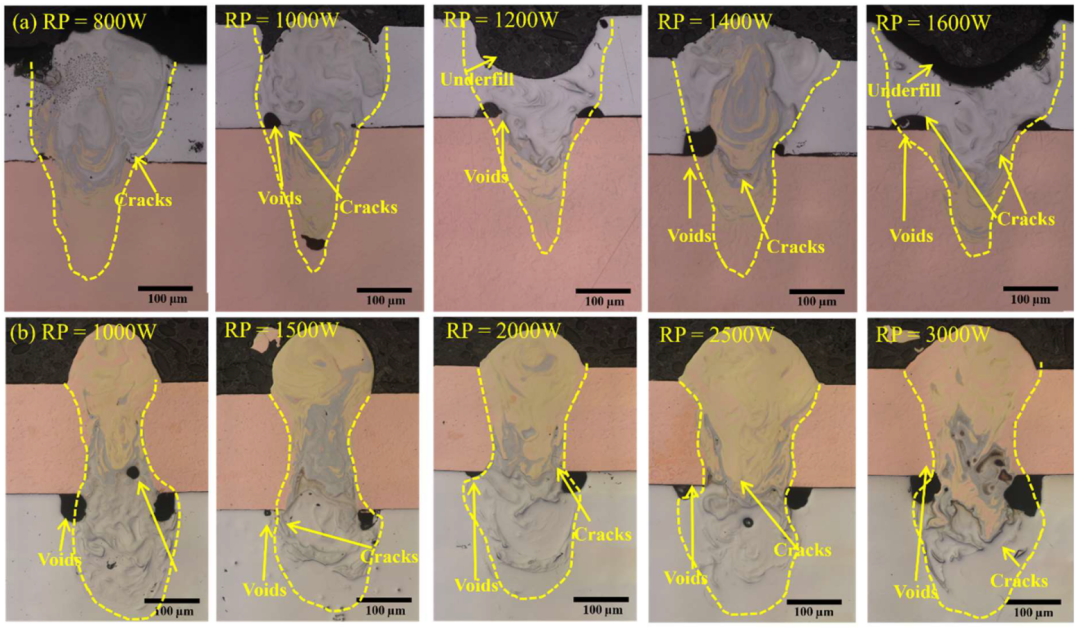
异种材料 ①Al-Cu: RP从900W到1600W,根部空洞和裂纹倾向增大。高RP热输入过大,IMC显著生长,有点得不偿失。
②Cu-Al: RP到2000W,焊缝高度下降,凸起减少,熔池流动更加平稳,同时铝上浮的现象减少。
环形功率主要起着缓冲作用,能拉平热梯度,但过犹不及。
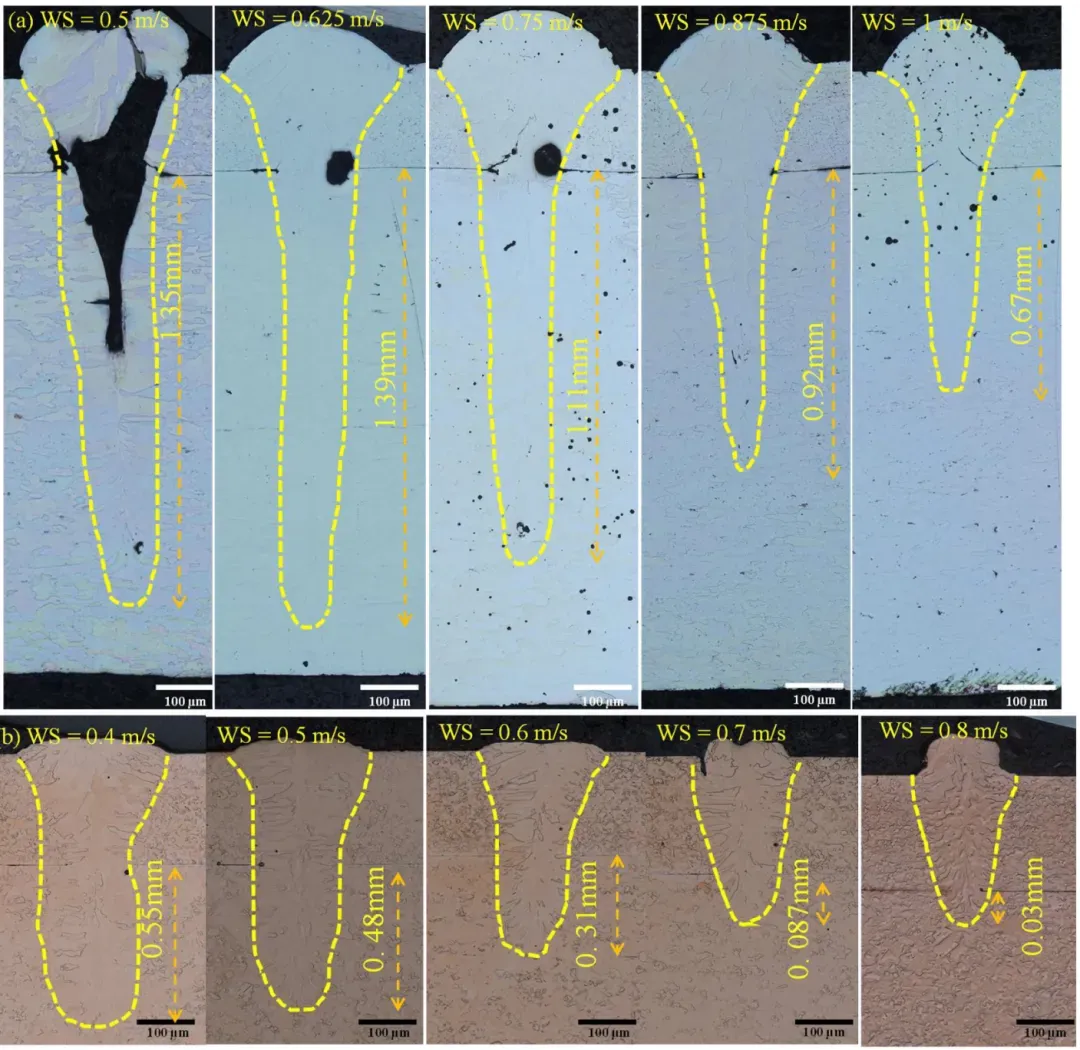
不同环形功率下显微组织:(a) Al-Al;(b) Cu-Cu 不同环形功率下显微组织:(a) Al-Cu;(b) Cu-Al 焊接速度(Speed) 焊接速度(S)影响热输入大小和冷却快慢,IMC对其尤为敏感。
同种材料 ①Al-Al和Cu-Cu: S从0.5m/s到1m/s,穿透变浅,强度无明显变化。
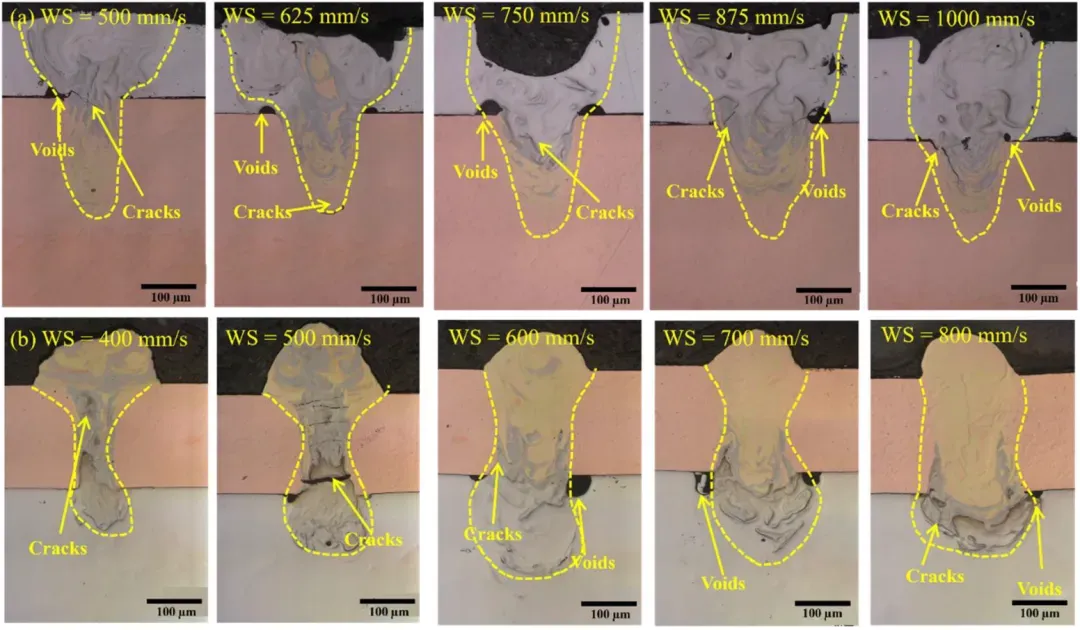
异种材料 ①Al-Cu: 低速(0.5m/s)热输入大,IMC较少;高速(1 m/s)凝固快,铝铜混合少,裂纹风险较低。
②Cu-Al: 高速(0.8 m/s)冷却快,IMC和裂纹都压住了。
焊接速度在异种材料焊接里极为重要 ,高焊速能控制IMC,但需保证熔深足够。
不同焊接速度下显微组织:(a) Al-Al;(b) Cu-Cu 不同焊接速度下显微组织:(a) Al-Cu;(b) Cu-Al 金属间化合物(IMC) IMC是异种材料焊接时的典型难题,直接看文献的分析结果:
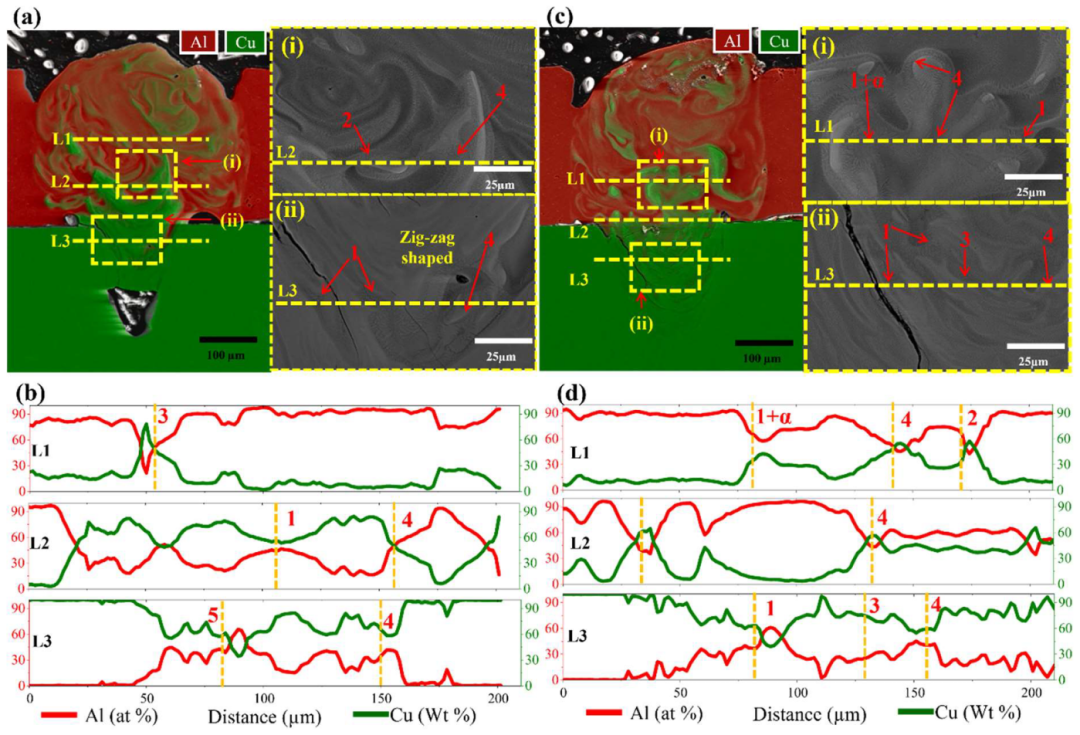
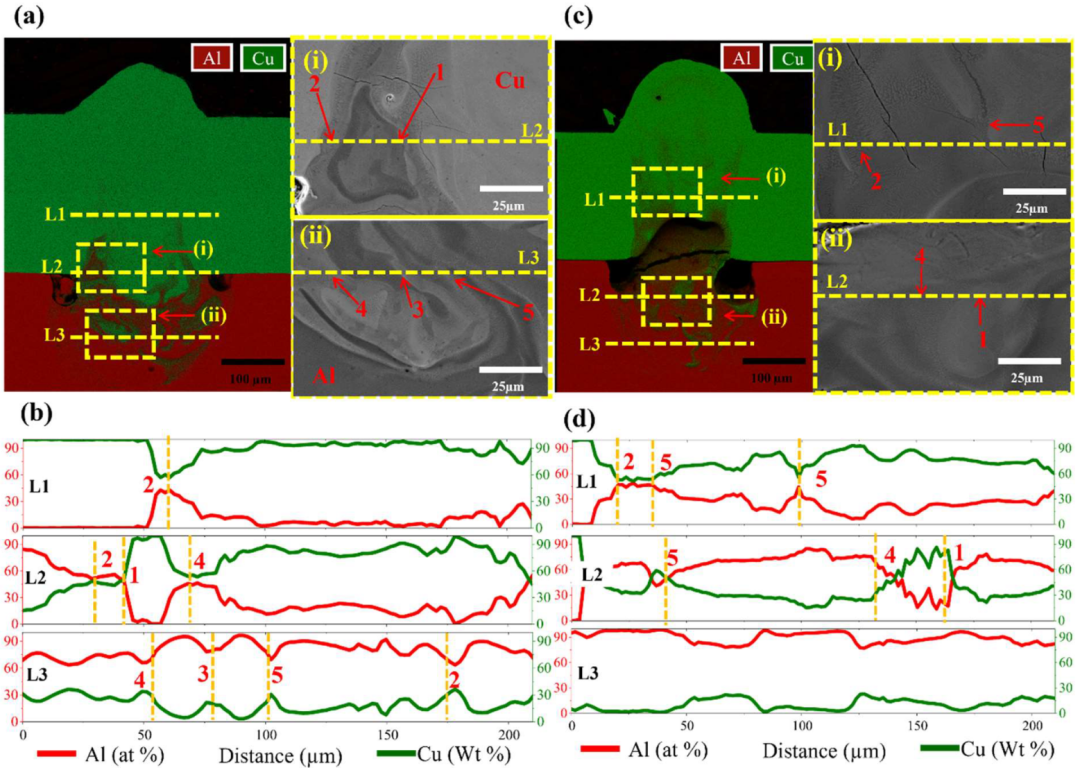
①Al-Cu: 核心功率低(1400W)时,IMC(Al₂Cu、Al₄Cu₉)集中在底部,裂纹少;高速下凝固快,但热输入没控制好时,IMC依然较多。
②Cu-Al: 低核心功率时,IMC(CuAl₂、CuAl)在底部,顶部较少;高速(0.8 m/s)时IMC的控制较好。
文献讲了IMC分布,但没细说厚度和性能的关系。 实际应用时,一般会限制IMC的厚度,比如不能超过几μm等。
Al-Cu接头的EDX显微图:(a,b) 优质焊缝;(c,d) 劣质焊缝 Al-Cu接头:(a)高核心功率/低环形功率;(b)低核心功率/高环形功率 Cu-Al接头的EDX显微图:(a,b) 优质焊缝;(c,d) 劣质焊缝 Cu-Al接头:(a)高核心功率/低环形功率;(b)低核心功率/高环形功率 电阻和温度 焊接接头的好坏,不仅看接头强度,电学和热学性能更关键。
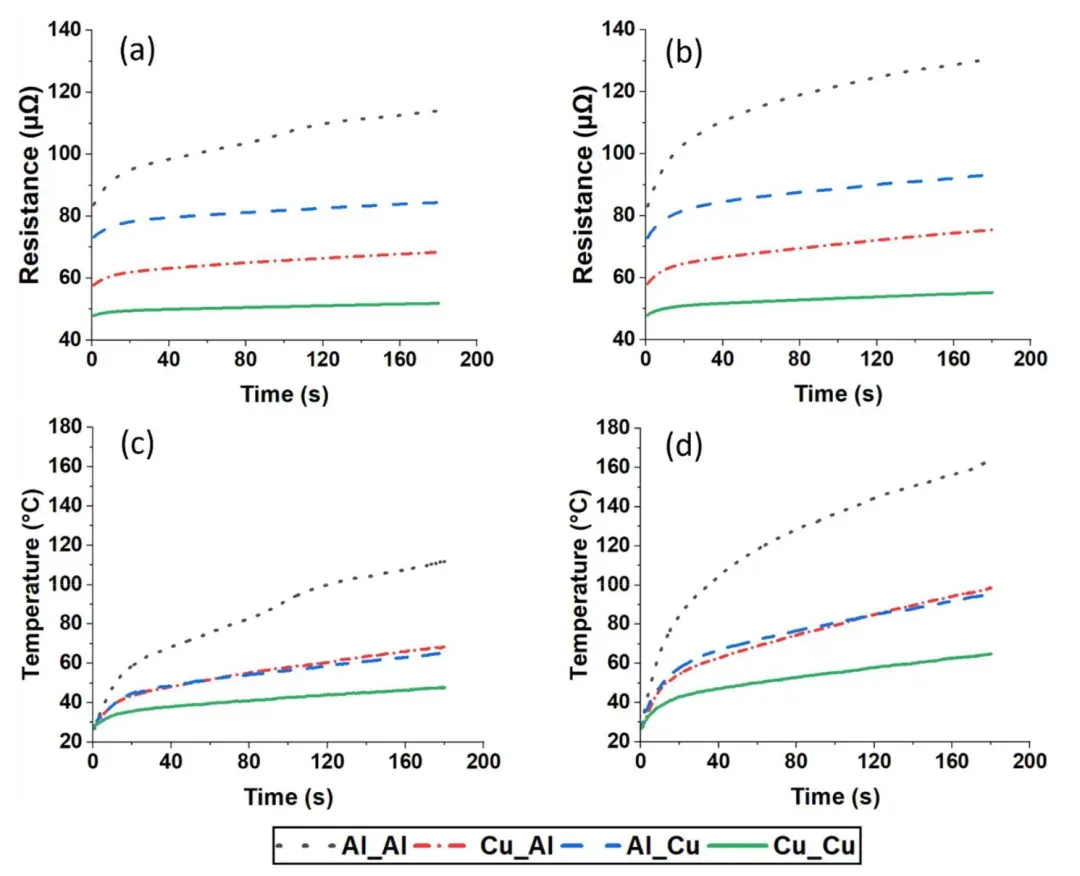
电阻 Cu-Cu最低(0.05 mΩ) ,Al-Al最高(0.15 mΩ),Al-Cu和Cu-Al差不多。
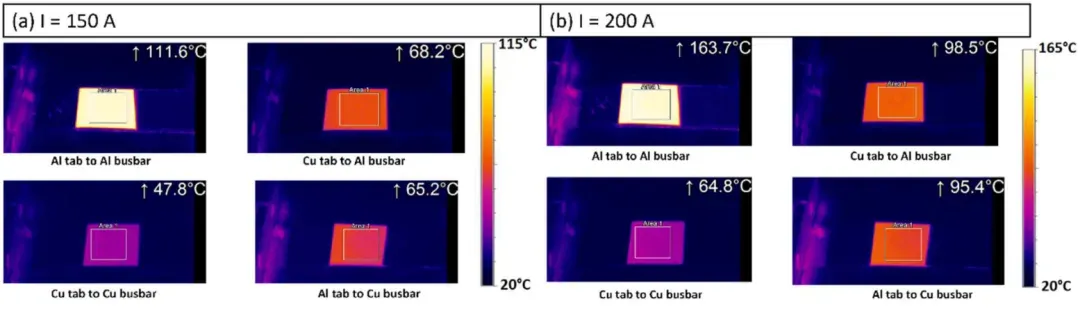
温度 Al-Al温度最高(150A下111.6°C),Cu-Cu温度最低(47.8°C) ,Al-Cu和Cu-Al在65-96°C之间。
电池组里,温度高一般寿命短,安全性也堪忧。Cu-Cu性能最优,但铝便宜轻,性价比有优势。作为消费者还是希望以安全为重。
极耳-汇流排电阻测试结果 极耳-汇流排电流测试结果 应用思考 总的来说,该文献提及的双模激光、异种材料优化思路等颇受启发。当然,也有几点思考:
①IMC厚度的量化分析挺重要。
②EV电池组常用铝和铜材料,需要考虑各批次材料带来的差异。
③800V快充正快速应用,论文中的150A和200A在目前来说其测试电流偏低。
④电池组在车辆生命周期内会承受频繁的振动、热循环,做疲劳测试和加速老化试验很有必要。
最后,固态电池开发如火如荼,不知是噱头还是真材实料?
以上。
Nikhil Kumar and others, ‘Dual-Mode Laser Beam Welding of Similar and Dissimilar Material Tab-to-Busbar for Electric Vehicle Battery Pack’, Journal of Advanced Joining Processes, 10 (2024), p. 100250, doi:10.1016/j.jajp.2024.100250.