今天学习铝合金激光焊及激光-电弧复合焊,包括铝合金基本特性、焊接方法、裂纹、气孔,以及组织性能等。 应用背景 铝合金 因其高强度重量比、优良的耐腐蚀性、良好的导热导电性和可回收性,在航空航天、汽车制造、轨道交通、船舶、电子产品等领域得到了广泛应用。
汽车工业: 轻量化是汽车发展的趋势,铝合金车身、底盘部件、电池包壳体等能有效降低车重,提高燃油经济性或电动汽车的续航里程。航空航天: 对材料性能要求极高,铝合金(尤其是2xxx、7xxx系)作为飞机结构的主要材料,焊接是实现复杂结构连接的关键。船舶与海洋: 5xxx系铝合金因其优异的耐海水腐蚀性能和良好的焊接性,广泛用于船体结构。电子与电池: 铝的高导电性和轻量化使其成为电池汇流排、壳体等的理想材料。然而,铝合金的焊接极有挑战性。传统的熔化极气体保护焊 (GMAW/MIG)虽然成熟,但在焊接厚板铝合金时,需要开坡口、多道焊,热输入大,易产生变形和较宽的软化区。搅拌摩擦焊 (FSW)是一种固相连接技术,能有效避免熔焊的许多问题,但设备成本高,同时对复杂曲线焊缝适应性较差,且存在轴肩压痕、匙孔等问题。
激光焊(LBW) 以其能量密度高、焊接速度快、热输入小、变形小等优点备受关注。激光-电弧复合焊接(LAHW) 则结合了激光和电弧的优势,能够克服单一热源的不足,提高焊接效率和质量。
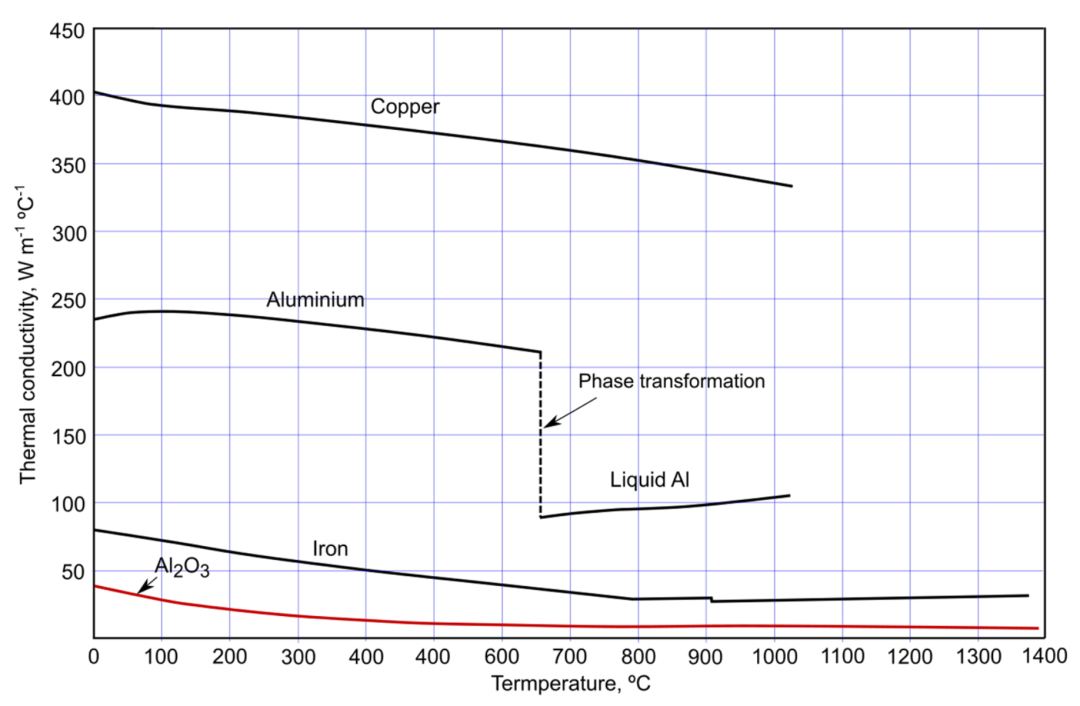
铝合金特性及其对焊接的影响 热物理性能(Thermophysical Properties) 热导率(Thermal conductivity): 铝的导热率远高于钢,随温度升高而降低。这意味着焊接时热量迅速散失,需要更高的线能量或功率密度才能熔化。
不同纯金属随温度变化的热导率:铜(Copper)、铝(Aluminium)、液态铝(Liquid Al)、铁(Iron)和氧化铝(Al₂O₃)的热导率 熔点:铝熔点660°C ,但其表面Al₂O₃熔点高达2050°C 。因此,焊前必须去除氧化膜,否则氧化膜会进入熔池形成夹杂,影响熔透。
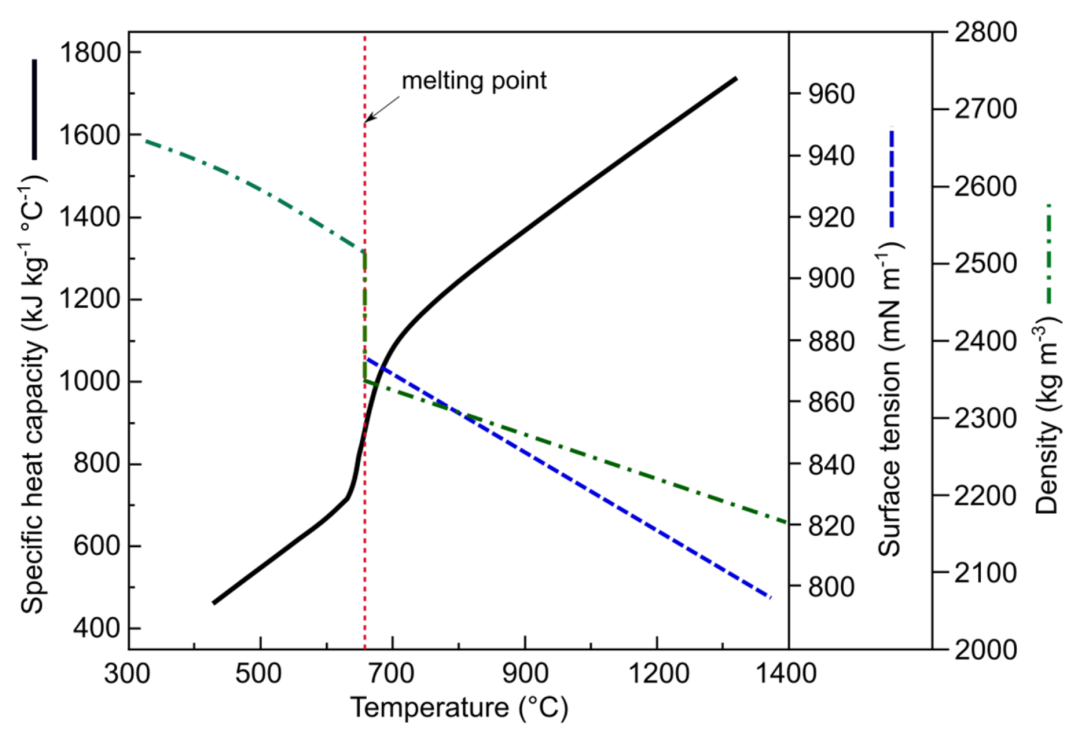
密度、比热容、表面张力: 这些参数在熔点附近有显著变化。铝的表面张力较低,熔池流动性好,但易产生焊缝塌陷、驼峰等缺陷。
铝的热物理性能:铝的比热容、表面张力和密度随温度变化的趋势 热膨胀系数: 铝的热膨胀系数约为钢的2倍,凝固收缩大,易产生焊接变形和残余应力。
这些特性决定了铝合金焊接工艺参数选择。例如,高热导率 要求激光功率足够高,焦点要准确;氧化膜问题 需要在焊前严格清理和焊接过程中的良好保护;高膨胀系数 则意味着需要考虑焊后变形控制和应力消除。
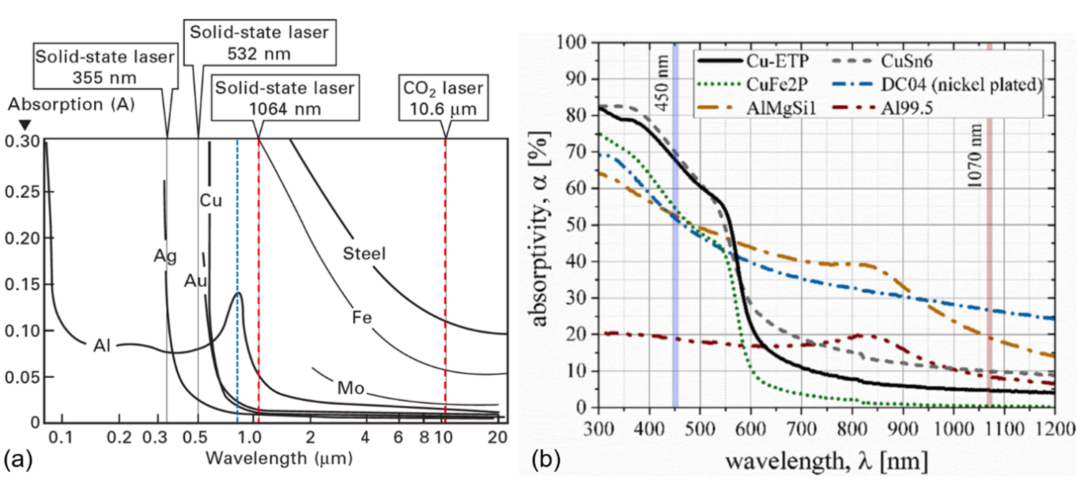
吸收率(Absorptivity) 铝对激光的吸收率受波长影响很大。
对长波长的CO₂激光(10.6μm)吸收率很低,室温下<10%;而对短波长的光纤/碟片激光(约1μm)吸收率稍高,室温下约20-30%。近年来兴起的蓝光激光(450nm)对铝的吸收率可达60-70%。
不同金属材料的吸收系数随激光波长的变化:(a) 波长0.1-20μm;(b) 波长0.3-12μm 需要注意的是,吸收率会随温度升高而增加,一旦形成匙孔(keyhole) ,匙孔内的多次反射会使吸收率 迅速提高至80-90% 。
这解释了为什么早期用CO₂激光焊铝很困难,而现在光纤激光成为主流。同时,蓝光激光 在铜、铝等高反材料焊接方面展现出巨大潜力,尤其在电池极耳焊接等薄件领域。
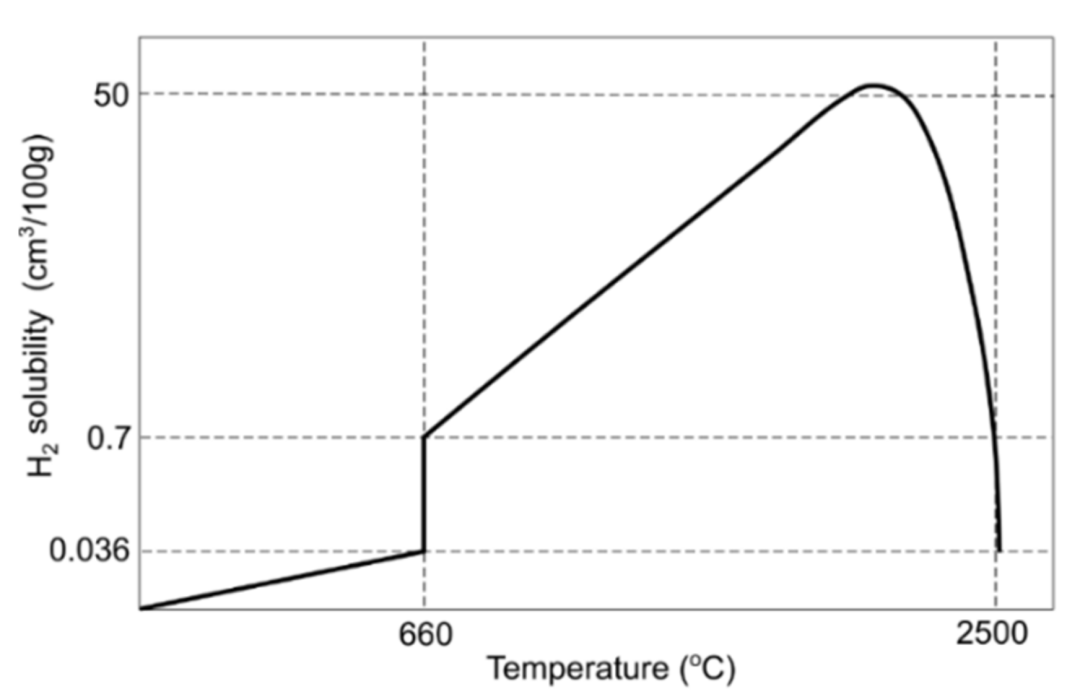
氢气溶解度(Hydrogen solubility) 氢在液态铝中的溶解度远大于固态铝,温度越高溶解度越大。凝固过程中,溶解度会急剧下降,过饱和的氢析出形成气孔。
铝在1个标准大气压下焊接热循环过程中的氢溶解度 这是铝合金焊接气孔的主要来源。
控制氢源 (母材、填充焊丝、保护气、环境中水汽)和促进氢气逸出 是防止气孔的关键。
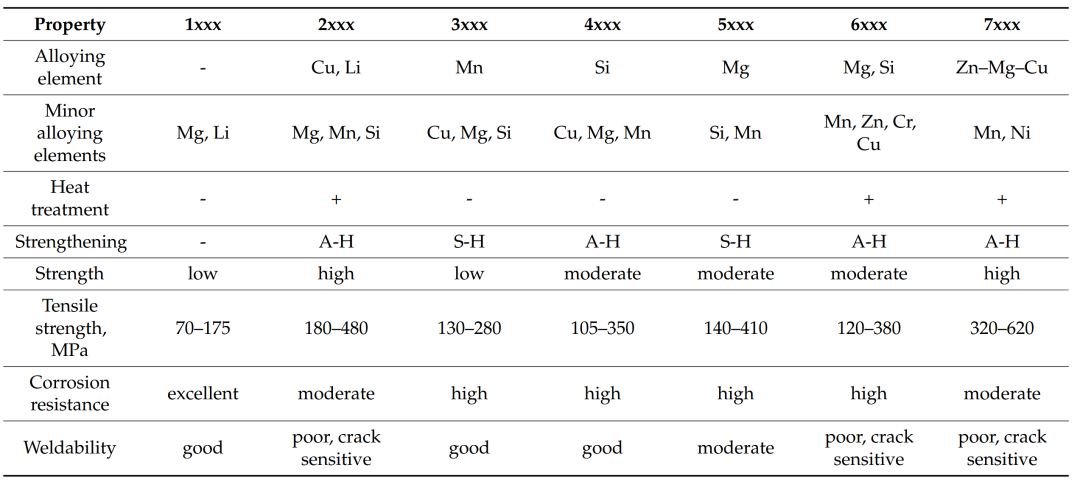
铝合金分类 铝合金分类及合金元素 加工硬化型(不可热处理强化): 1xxx (纯铝),3xxx (Al-Mn),5xxx (Al-Mg)。通过冷变形 提高强度,焊接时HAZ会发生回复和再结晶,导致强度下降。热处理强化型: 2xxx (Al-Cu),4xxx (Al-Si, 主要作焊丝),6xxx (Al-Mg-Si),7xxx (Al-Zn-Mg-Cu)。通过固溶处理+时效析出强化相 提高强度,在焊接时HAZ中的强化相会溶解或粗化,导致强度大幅下降。填充焊丝: 主要作用是调整焊缝成分,降低裂纹敏感性,提高强度,常用的如ER4043 (Al-5Si),ER5356 (Al-5Mg)。
总结一下: 5xxx系通常焊接性较好,但Mg含量高时易蒸发;6xxx系焊接性良好,但HAZ软化严重;2xxx和7xxx系强度高,但热裂纹和气孔倾向大,焊接难度高。
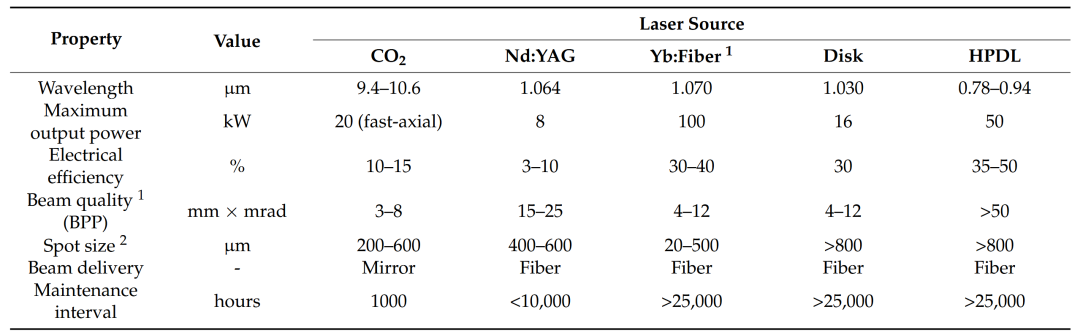
不同焊接方法对比 MIG/TIG: 传统电弧焊,成本低,但热输入大,效率低,易变形。激光焊LBW: 速度快,热输入小,但对间隙敏感,可能存在气孔、裂纹问题。激光-电弧复合焊LAHW: 结合LBW和电弧优势,有望提高效率和质量,改善间隙桥接能力。搅拌摩擦焊FSW: 固相连接,无熔化,接头性能好,但设备和工艺有局限性。激光源比较 CO₂激光器: 波长10.6µm,铝吸收率低,逐渐被淘汰。Nd:YAG激光器: 波长1.064µm,电光效率低,维护成本高。光纤激光器: 波长1.03-1.07µm,电光效率高,约30-40%,光束质量好(BPP小),柔性光纤传输,是目前主流。铝合金焊接激光源特性 光束参数积BPP(Beam Parameter Product) 是衡量激光光束质量的重要指标,BPP越小,光束质量越好,意味着可以聚焦到更小的光斑,或者在同样光斑尺寸下有更大的焦深,这对于深熔焊和匙孔稳定性非常重要。
铝合金激光焊:物理过程 激光-材料相互作用 热导焊(Conduction Mode): 激光功率密度较低(<10⁵ W/cm²),材料表面熔化,不发生汽化,熔深浅,熔宽大,类似TIG焊。适用于薄板焊接或表面改性。
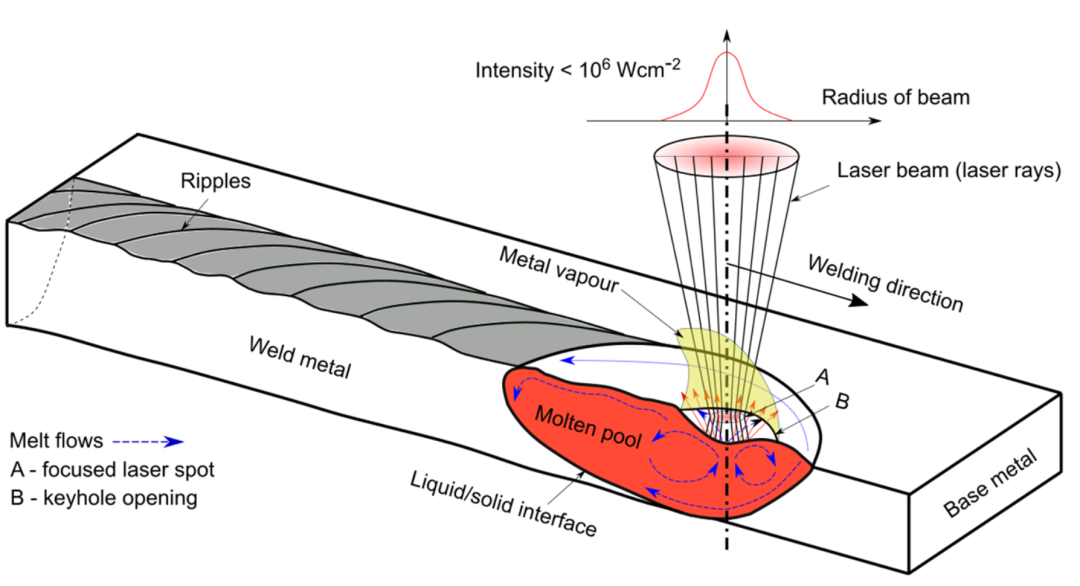
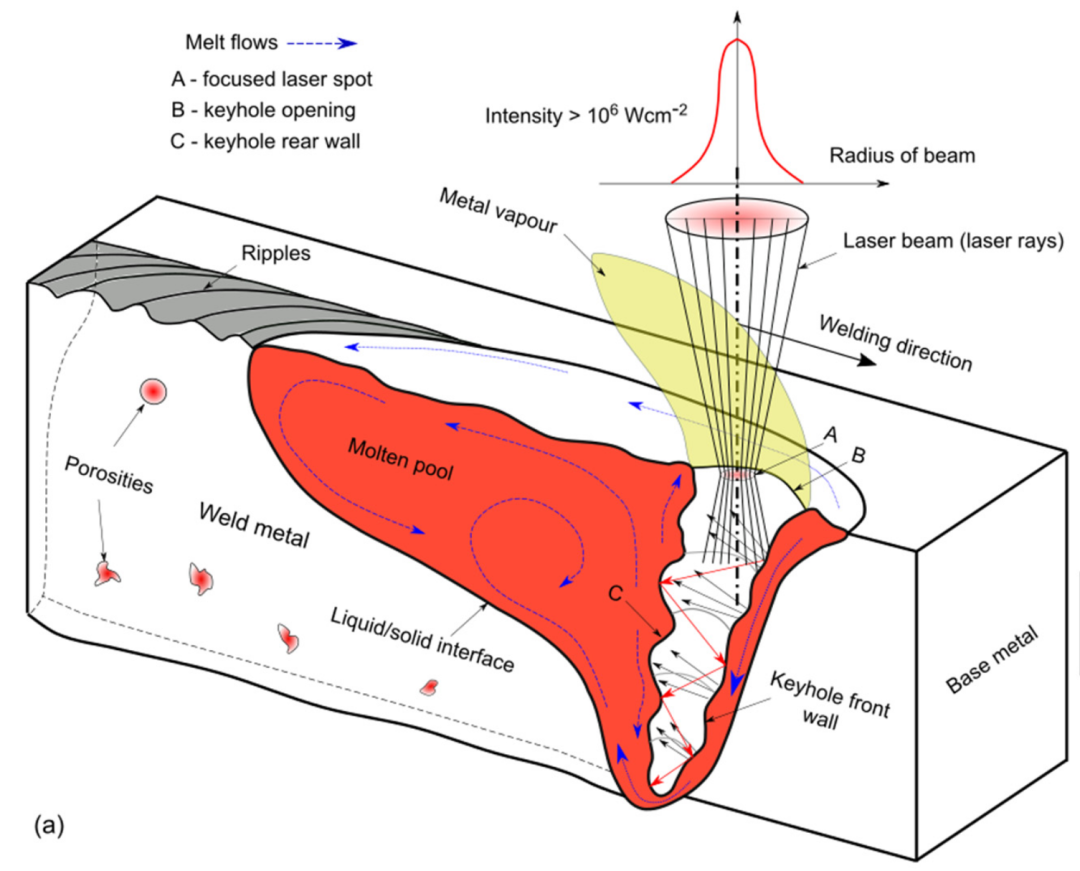
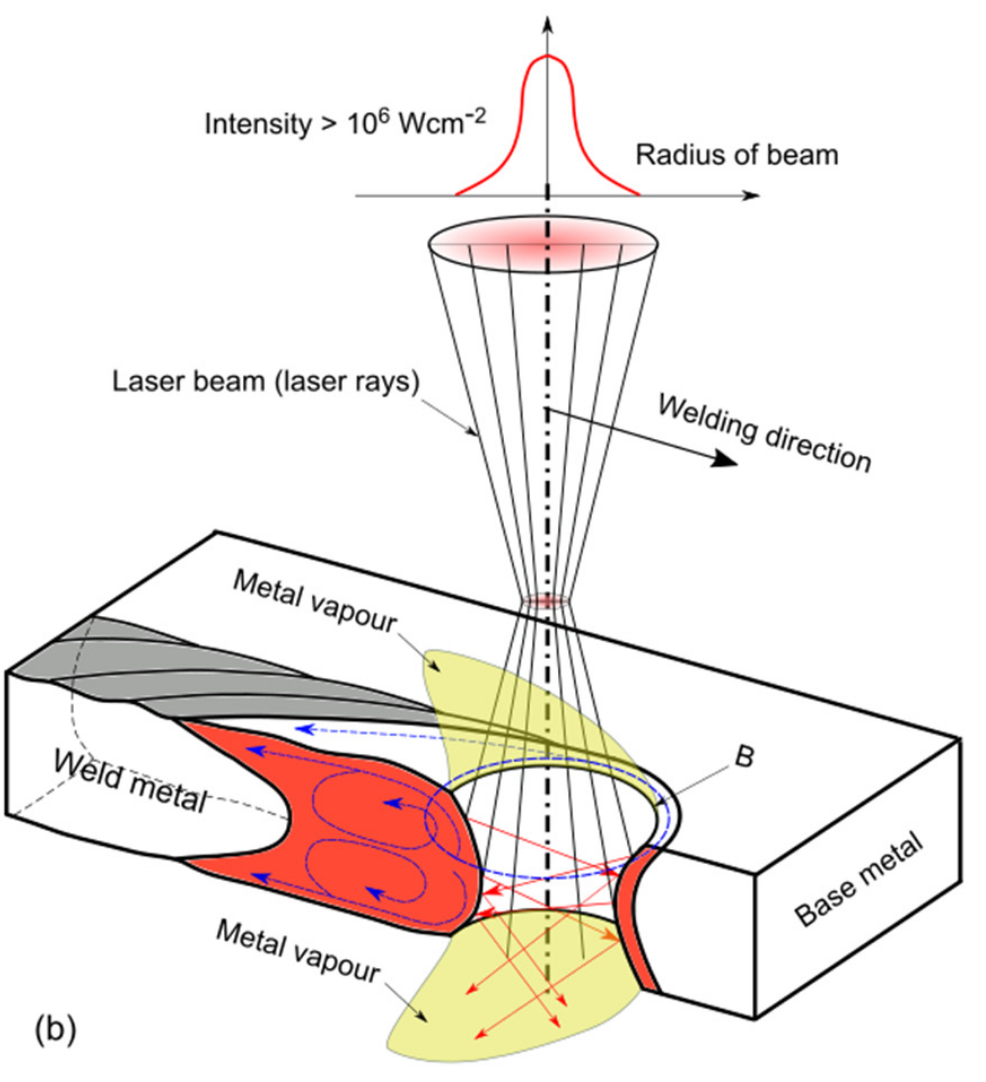
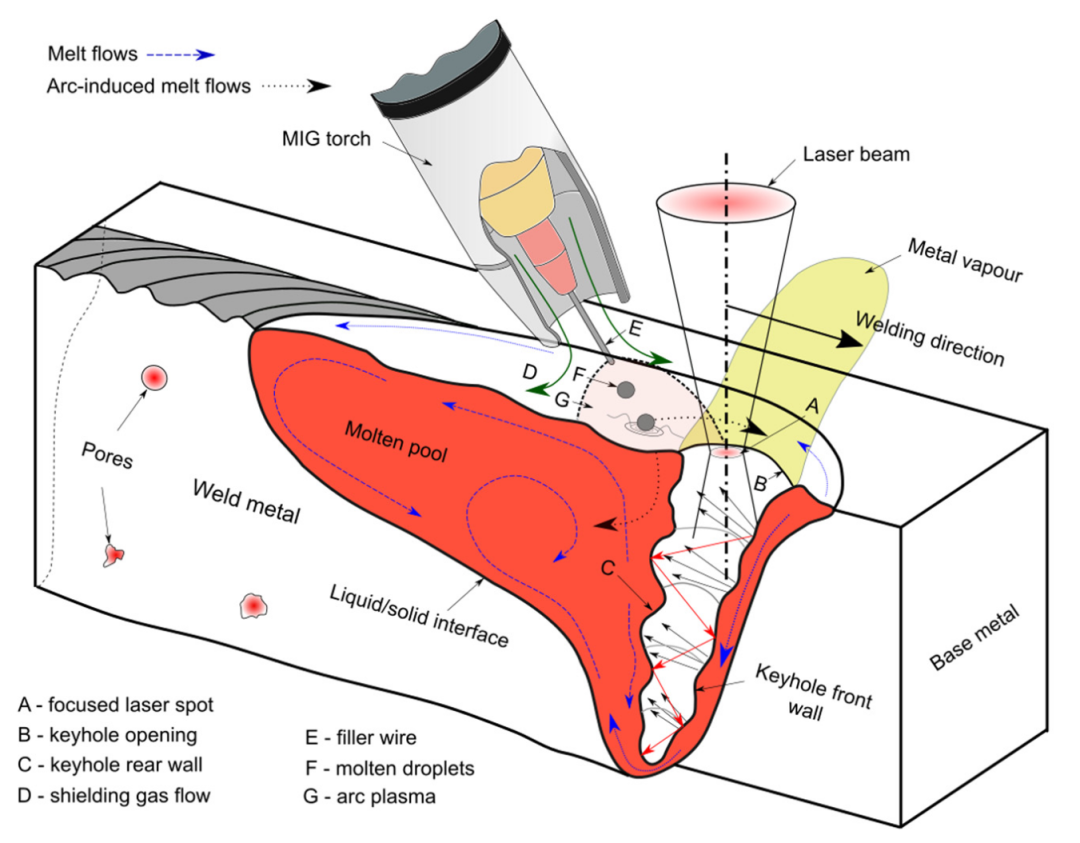
热导激光焊示意图 匙孔焊(Keyhole Mode): 激光功率密度较高(>10⁶ W/cm²),材料表面迅速汽化,产生金属蒸气,蒸气的反冲压力排开熔融金属,形成一个充满金属蒸气的小孔——匙孔 。激光束在匙孔内多次反射,能量吸收率急剧提高,实现深熔焊接,这是LBW的核心。
匙孔的形成与维持: 蒸气反冲压力与熔池的表面张力、静压力、流体动力达到动态平衡。熔池流动: 受Marangoni效应、蒸气反冲压力、匙孔壁形状等影响,非常复杂。熔池流动会直接影响热量和质量传输、气泡行为、焊缝成形等。中厚板匙孔激光焊示意图 薄板匙孔激光焊示意图 光束形状: 以高斯光束最常见,平顶光束、环形光束或更复杂的光束整形技术可以改善匙孔稳定性、减少飞溅、控制熔池形态。
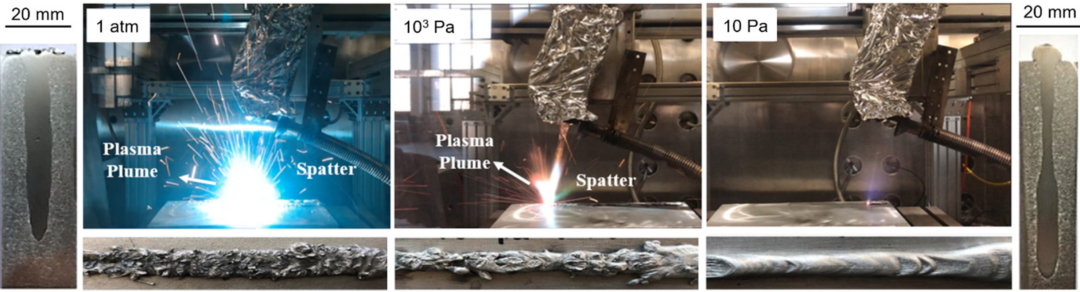
等离子体/金属蒸气羽辉及其影响 激光-材料相互作用热导焊(Conduction Mode): 激光功率密度较低(<10⁵ W/cm²),材料表面熔化,不发生汽化,熔深浅,熔宽大,类似TIG焊。适用于薄板焊接或表面改性。*热导激光焊示意图匙孔焊(Keyhole Mode): 激光功率密度较高(>10⁶ W/cm²),材料表面迅速汽化,产生金属蒸气,蒸气的反冲压力排开熔融金属,形成一个充满金属蒸气的小孔——匙孔 。激光束在匙孔内多次反射,能量吸收率急剧提高,实现深熔焊接,这是LBW的核心。匙孔的形成与维持: 蒸气反冲压力与熔池的表面张力、静压力、流体动力达到动态平衡。熔池流动: 受Marangoni效应、蒸气反冲压力、匙孔壁形状等影响,非常复杂。熔池流动会直接影响热量和质量传输、气泡行为、焊缝成形等。*中厚板匙孔激光焊示意图*薄板匙孔激光焊示意图光束形状: 以高斯光束最常见,平顶光束、环形光束或更复杂的光束整形技术可以改善匙孔稳定性、减少飞溅、控制熔池形态。等离子体/金属蒸气羽辉及其影响 匙孔中喷出的高温金属蒸气和部分电离的等离子体形成羽辉。等离子体屏蔽: 羽辉会吸收和散射入射激光,降低激光的有效能量,影响熔深和匙孔稳定性。尤其对于CO₂激光,问题更严重;对于光纤激光,由于波长短,等离子体吸收较弱,但金属蒸气颗粒的散射仍存在。焦点漂移: 等离子体的折射效应可能导致激光焦点位置偏移。如何控制: 通过侧吹辅助气体 (Ar, He或其混合气)吹散羽辉。He气由于电离能高、密度小,抑制等离子体效果好,但成本高;Ar气常用,但可能形成较浓的金属蒸气。辅助气体的种类、流量、喷嘴角度和距离对羽辉的控制至关重要,对于大功率激光焊接,羽辉控制是保证焊接质量和稳定性的关键。*30kW光纤激光焊接厚铝合金过程中等离子体/焊缝羽辉尺寸及熔深
等离子体屏蔽: 羽辉会吸收和散射入射激光,降低激光的有效能量,影响熔深和匙孔稳定性。尤其对于CO₂激光,问题更严重;对于光纤激光,由于波长短,等离子体吸收较弱,但金属蒸气颗粒的散射仍存在。
焦点漂移: 等离子体的折射效应可能导致激光焦点位置偏移。
如何控制: 通过侧吹辅助气体 (Ar, He或其混合气)吹散羽辉。He气由于电离能高、密度小,抑制等离子体效果好,但成本高;Ar气常用,但可能形成较浓的金属蒸气。
辅助气体的种类、流量、喷嘴角度和距离对羽辉的控制至关重要,对于大功率激光焊接,羽辉控制是保证焊接质量和稳定性的关键。
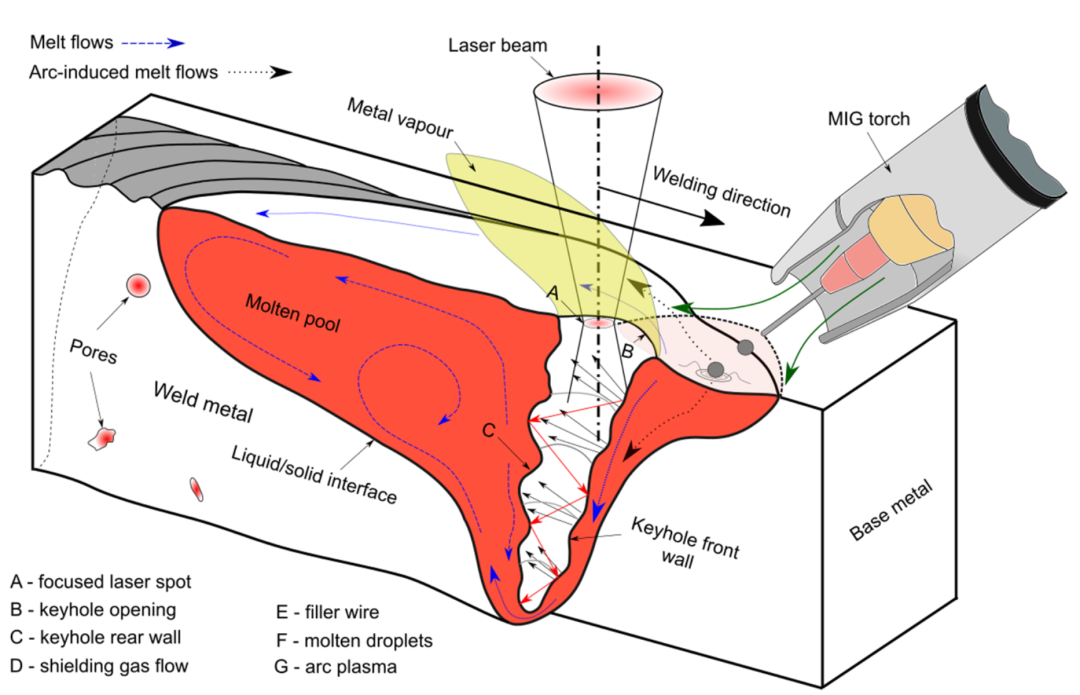
30kW光纤激光焊接厚铝合金过程中等离子体/焊缝羽辉尺寸及熔深 激光-电弧复合焊(LAHW) 激光-电弧复合焊旨在结合激光和电弧的优点,实现“1+1>2” 的效果。
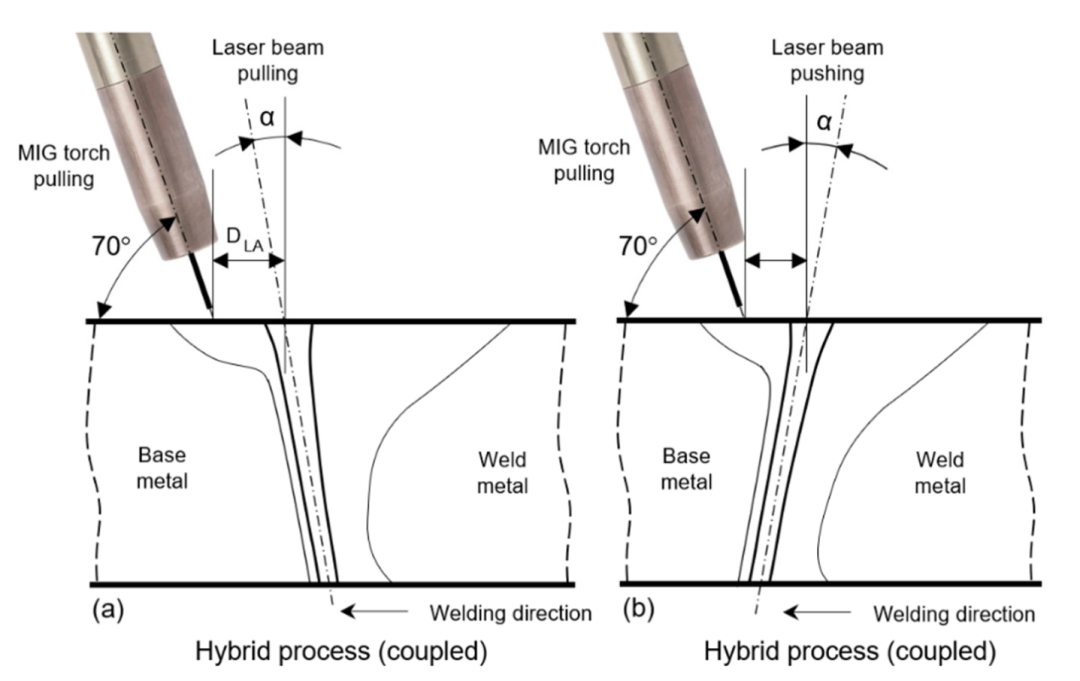
基本原理与优势 激光 提供集中的能量,实现深熔,稳定电弧。电弧 提供额外的热量,熔化填充焊丝,增加熔宽,桥接间隙,并对铝表面有阴极清理作用(取决于电弧极性)。优势: 更高的焊接速度、更大的熔深、更好的间隙桥接能力、更灵活的冶金控制、更低的变形。LAHW类型 电弧在前/激光在后: 电弧预热工件,提高激光吸收率,可能获得更大熔深。
电弧-激光旁轴复合焊:电弧在前/激光在后 激光束与电弧源之间距离:a) 拉;b)推 激光在前/电弧在后: 激光形成匙孔,电弧负责填充和修饰焊缝形状。这是更常见的组合,有利于提高间隙桥接能力和焊缝成形。
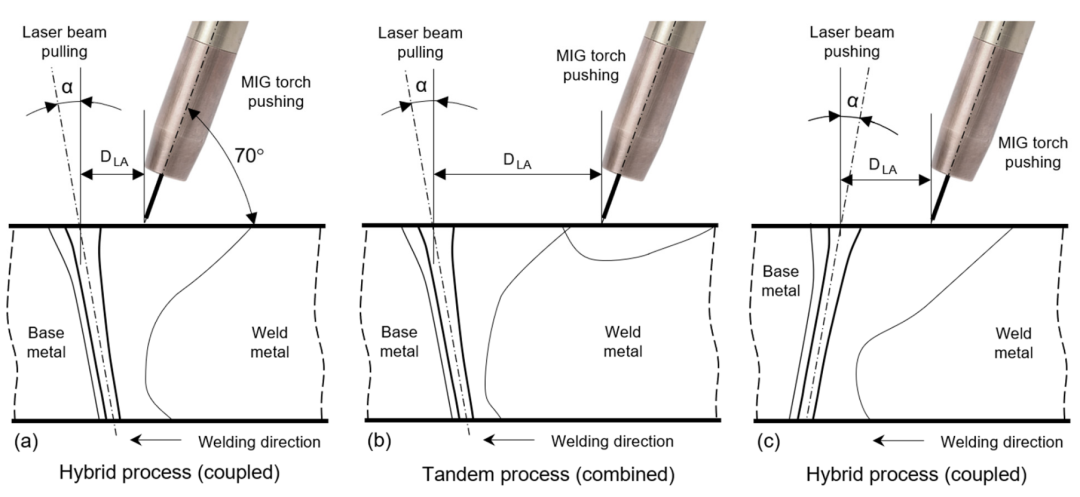
电弧-激光旁轴复合焊:激光在前/电弧在后 激光束与电弧源之间距离:a) 拉-复合;b)拉-组合;c)推-复合 激光与电弧的距离: 耦合焊距离近,如2-5mm,激光等离子体与电弧等离子体相互作用,产生协同效应。
组合焊: 距离远,如>8mm,相互作用弱,可视为两个独立热源先后作用。
电弧类型: MIG最常用,因其自带填丝。TIG也可用于需要精密控制的场合。
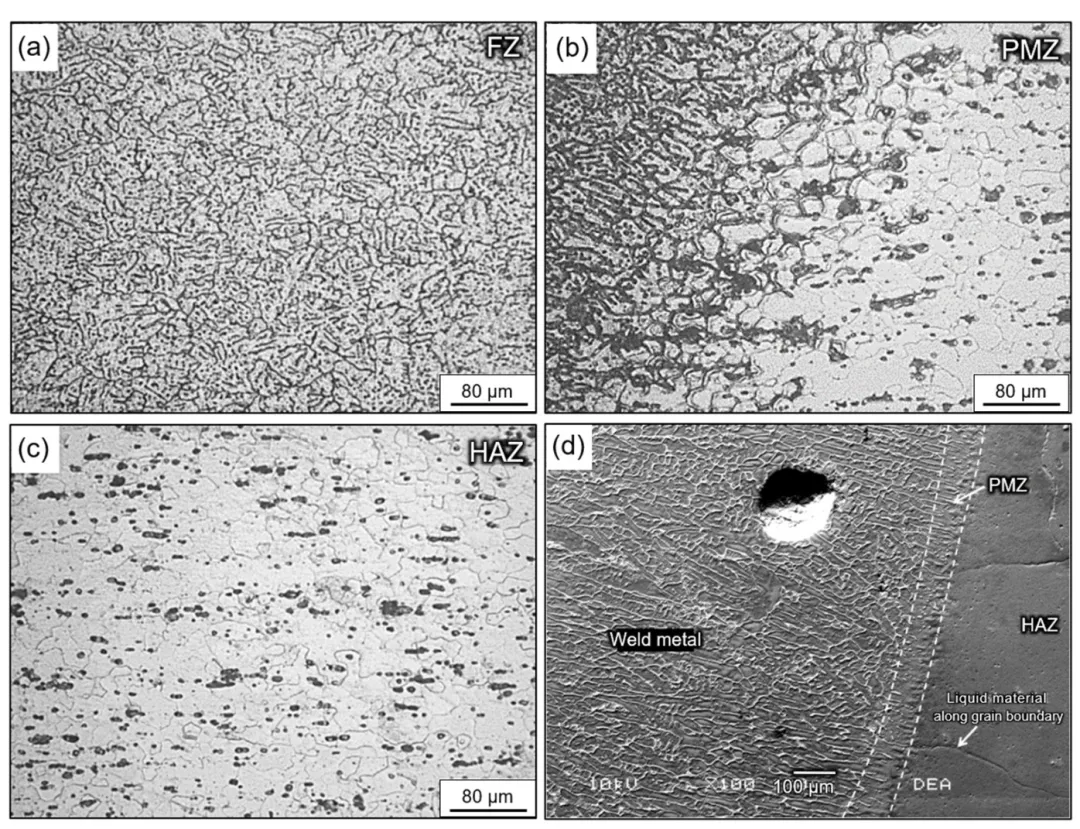
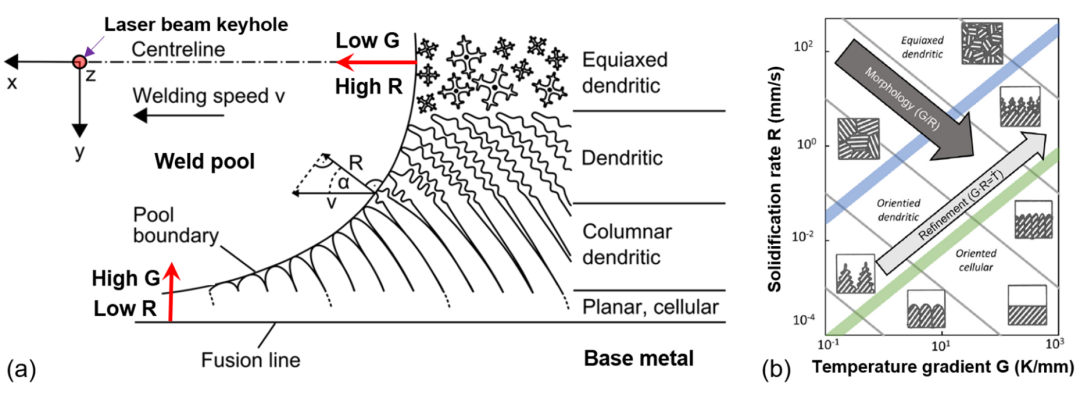
激光束与电弧的相互作用 激光产生的金属蒸气和等离子体可以为电弧提供导电通道,稳定电弧,降低电弧电压,增加电流。 电弧等离子体也可能对激光束产生一定屏蔽。 协同效应: 在合适的激光-电弧距离下,激光和电弧可以相互促进,提高能量利用率和熔深。凝固行为与热裂纹 凝固组织 焊缝组织通常为柱状晶 或等轴晶 。 G/R比值 (温度梯度G与凝固速率R之比)决定了凝固形态。高G/R→平面晶/胞状晶,低G/R→树枝晶,极低G/R→等轴晶。快速冷却有利于细化晶粒和减小二次枝晶臂间距,从而提高性能。 6061-T6的典型焊缝显微组织:(a)熔合区中心(FZ)的等轴枝晶;(b)部分熔化区(PMZ);(c)热影响区(HAZ)及析出相;(d)从母材外延生长的柱状枝晶 (a)铝合金的焊缝结构;(b)适用于铝合金的凝固模式图 热裂纹 机理: 在凝固末期,固相骨架已经形成,但晶界处仍存在液膜。此时,凝固收缩产生的拉应力超过了液膜的承载能力,且液相无法及时补充,便形成裂纹。
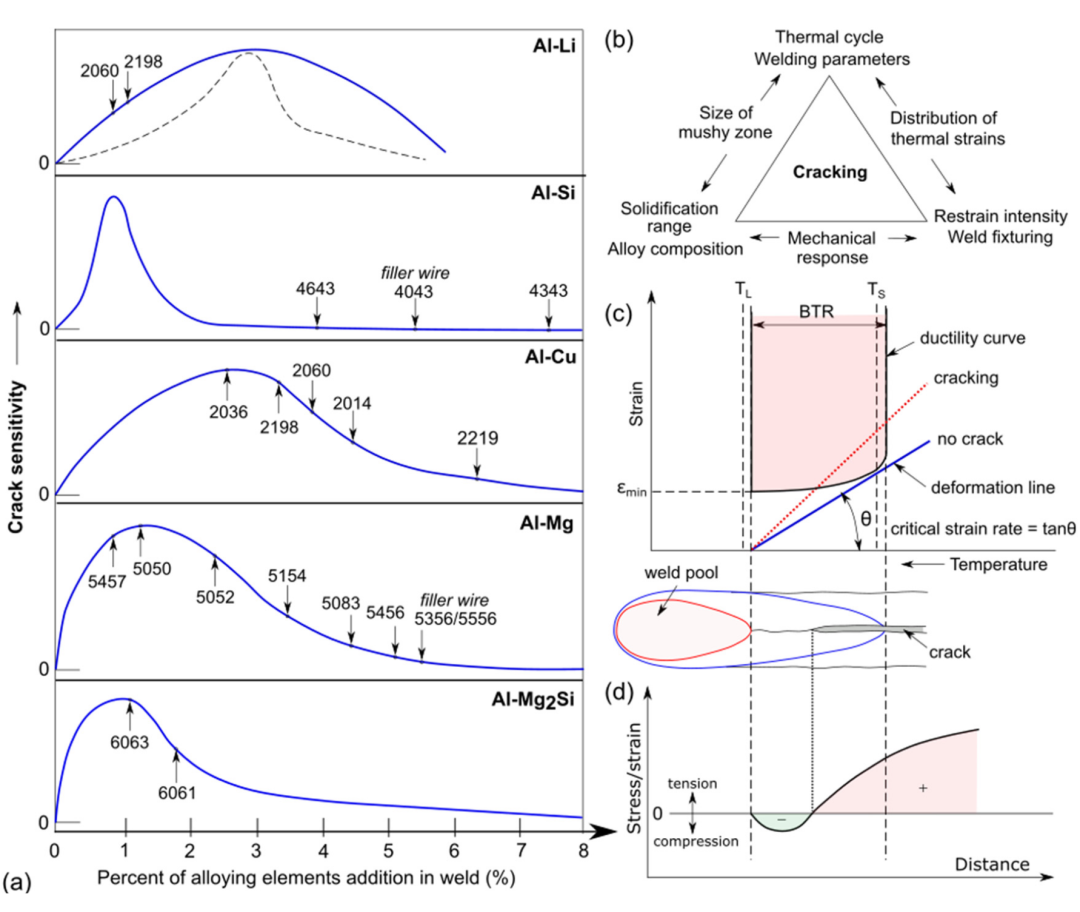
影响因素 合金成分: 某些合金元素(如Cu, Si, Mg)在特定含量范围内会显著增大热裂纹敏感性,形成“λ”形曲线。凝固区间: 宽的凝固区间(液固相线温差大)意味着更长的脆性温度区间,裂纹敏感性增加。拘束度: 焊接时工件的拘束度越大,产生的收缩应力越大,裂纹倾向越大。焊缝形状: 深而窄的焊缝中心易产生偏析,裂纹敏感。(a)基于合金元素和溶质浓度影响的冶金裂纹敏感性;(b)影响裂纹发生的因素;(c)基于临界应变的机械裂纹敏感性;(d)糊状区典型的横向应力和应变分布 控制方法 选择合适的填充焊丝: 通过焊丝调整焊缝成分,使其远离裂纹敏感区。如用Al-Si系4043焊丝焊接6xxx系Al-Mg-Si合金,Si能提高流动性,形成低熔共晶,利于补缩。晶粒细化: 加入晶粒细化剂(如Ti, Zr, Sc,通常通过焊丝添加),促进等轴晶形成,打乱裂纹扩展路径,增加晶界数量以分散应力。工艺优化: 减小热输入,控制焊缝形状,采用脉冲激光或激光束摆动技术改变凝固条件。预热或预加载压应力: 减小焊接应力。气孔形成及控制 气孔是铝合金焊接中最常见的缺陷。
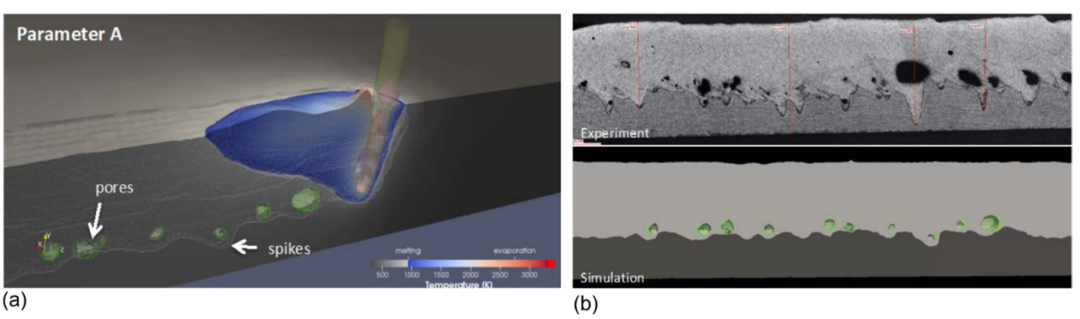
气孔类型与来源 氢气孔: 主要原因,如前所述,液态铝中氢溶解度远大于固态铝。匙孔失稳导致的气孔: 匙孔周期性塌陷,卷入金属蒸气或保护气形成气孔,通常形状不规则,尺寸较大。这种气孔在LBW和LAHW中都很常见,尤其是在部分熔透(盲孔)焊接时。匙孔波动导致气孔 LBW中气孔的控制 热导焊模式: 气孔敏感性较低,因为熔池相对稳定,气体容易逸出。
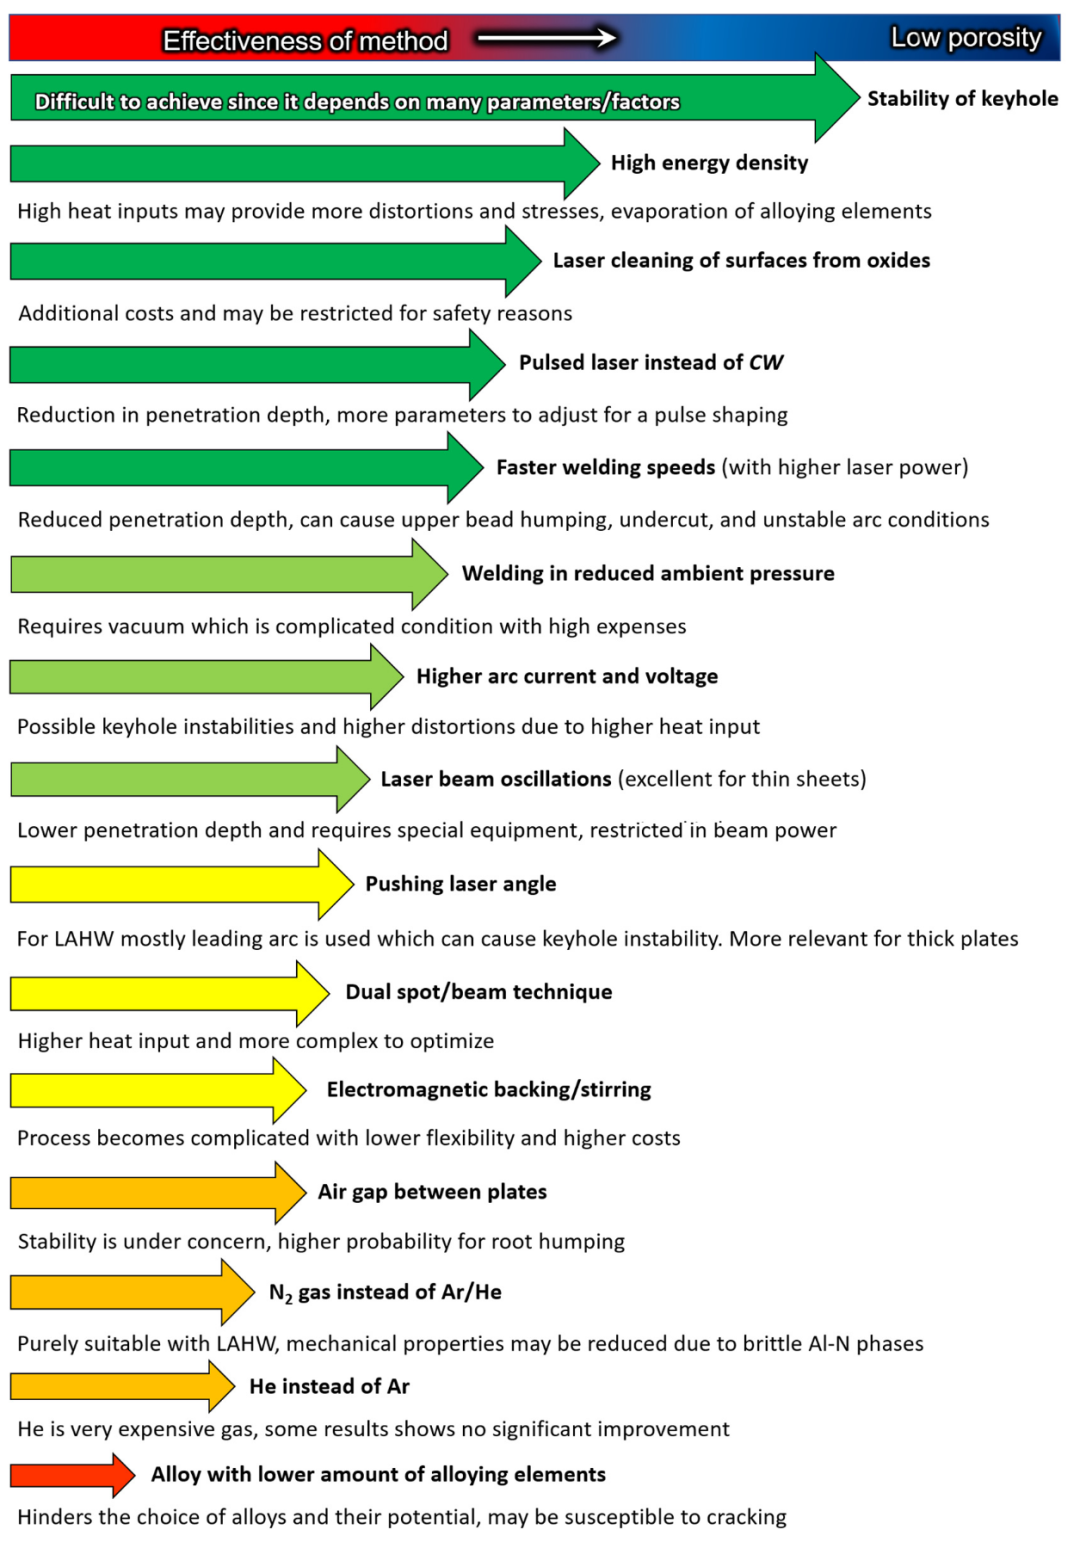
匙孔焊模式 匙孔稳定性: 关键!稳定的匙孔不易塌陷。熔池动力学: 快速凝固可能使气泡来不及上浮逸出。合金元素: Mg, Zn等易蒸发元素可能加剧匙孔波动。工艺措施 优化激光参数,例如功率、速度、焦点等。 采用脉冲激光或光束摆动(如圆形、8字形扫描),改善匙孔稳定性和熔池流动,促进排气。 采用双光点技术,前光点开孔,后光点稳定熔池。 减压焊接(真空或低气压):类似电子束焊,显著减少羽辉,稳定匙孔,促进气体逸出,能大幅提高熔深和质量,但设备复杂昂贵。 对于厚板铝合金的深熔焊,匙孔塌陷气孔很难完全避免,全熔透焊接时,部分气体可以从背面逸出,情况稍好。
LAHW中气孔的控制 LAHW中气孔的控制更复杂,因为涉及激光和电弧两个热源,以及填充焊丝。
激光/电弧功率平衡: 增大电弧电流可以扩大匙孔直径,稳定熔池,减少气孔。但过高的电弧功率也可能引入更多氢。
保护气体: He-Ar混合气优于纯Ar,但成本高。
电弧位置: 激光在前/电弧在后,通常更有利于减少气孔。因为电弧的清理作用和对熔池的加热有助于气体逸出。
间隙: LAHW对间隙的适应性更好,适当的间隙有利于气体从根部逸出,但过大间隙会导致其他缺陷。
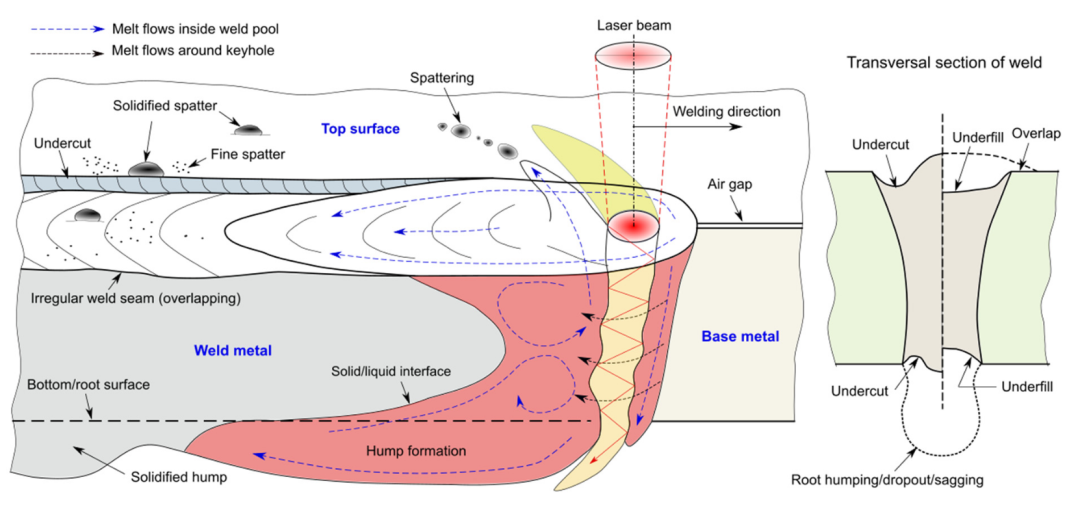
LBW/LAHW中的气孔抑制机制 焊缝成形、咬边与飞溅 全熔透激光匙孔焊接过程中外部缺陷示意图 咬边和未焊满 焊缝边缘的凹坑(咬边)或焊缝金属不足(未焊满)。
原因: 焊接速度过快,熔敷金属不足,熔池流动性差,飞溅导致金属损失等。
危害:减小有效截面,造成严重应力集中,显著降低疲劳寿命。
飞溅 熔融金属液滴从熔池中喷射出来。
原因: 匙孔不稳定,金属蒸气压力剧烈波动,熔滴在电弧力或等离子体流作用下不规则过渡等。
危害:损失金属,污染工件和设备,可能导致焊缝缺陷。
驼峰焊道/根部塌陷 常见于全熔透焊。
原因: 熔池过大,重力作用克服表面张力,导致熔融金属在焊缝背面形成不规则的驼峰或下垂。
控制:优化参数,减小熔池体积,采用背面衬垫 等方法。
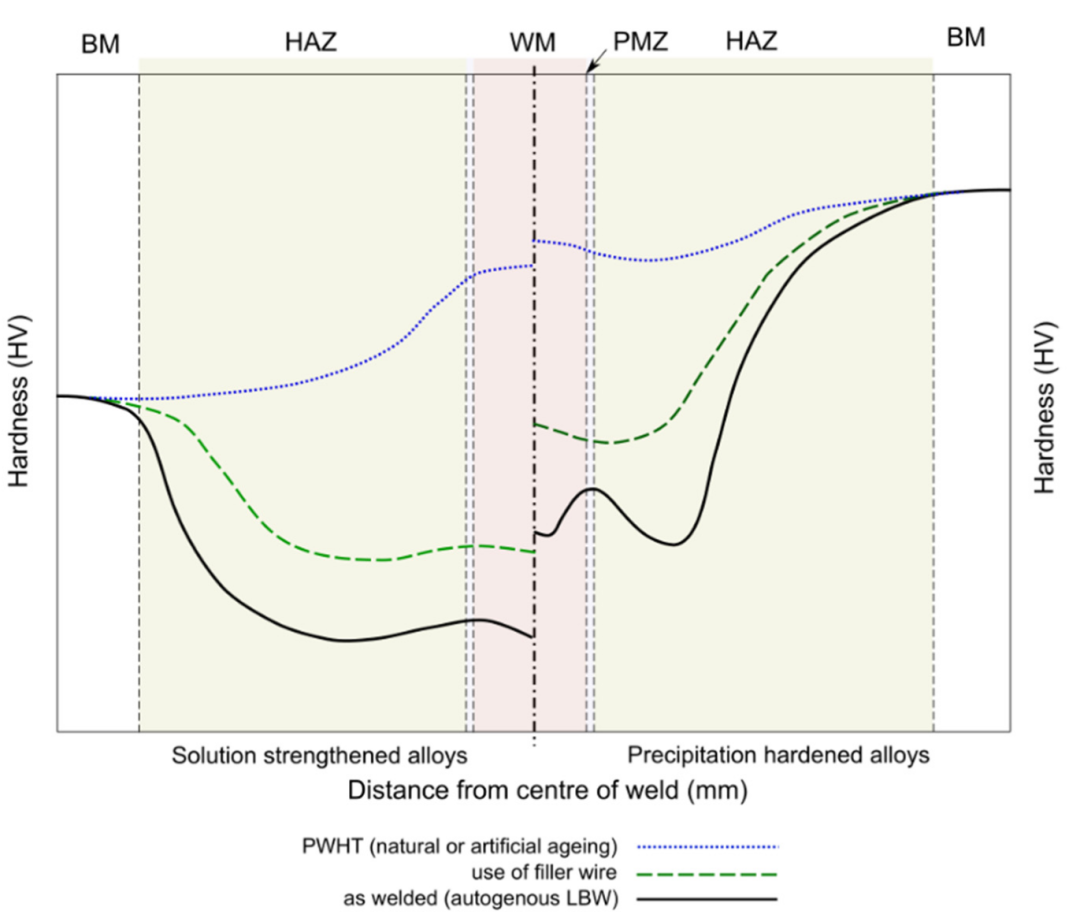
显微组织-力学性能关系 HAZ软化 非热处理强化铝合金(5xxx系): HAZ发生再结晶和回复,消除加工硬化,强度降低。
热处理强化铝合金(2xxx, 6xxx, 7xxx系): HAZ中的强化相发生溶解、粗化或不完全再析出,导致强度大幅下降。
焊缝金属的硬度通常也低于母材,除非采用过匹配的焊丝或特殊处理。
铝合金焊接接头硬度分布 提高接头性能的策略 HAZ软化非热处理强化铝合金(5xxx系): HAZ发生再结晶和回复,消除加工硬化,强度降低。热处理强化铝合金(2xxx, 6xxx, 7xxx系): HAZ中的强化相发生溶解、粗化或不完全再析出,导致强度大幅下降。焊缝金属的硬度通常也低于母材,除非采用过匹配的焊丝或特殊处理。*铝合金焊接接头硬度分布提高接头性能的策略焊前: 合理的接头设计,选择合适的母材和焊丝。焊中低热输入: 减小HAZ宽度和软化程度,LBW和LAHW本身具有优势。填充焊丝: 调整焊缝成分,抑制裂纹,细化晶粒,形成有利的强化相。晶粒细化: 通过焊丝添加Ti, Zr, Sc等元素,或采用激光束摆动、超声振动等物理手段。焊后焊后热处理: 对热处理强化铝合金,进行固溶+时效处理,可以部分恢复HAZ和WM的强度。但成本高,周期长,易变形,且难以完全恢复到母材水平。自然时效: 部分合金(如含Mg₂Si相的6xxx系)在室温下放置一段时间后强度会有所回升。不同系铝合金的焊接特点与性能2xxx (Al-Cu, Al-Cu-Li): 强度高,但热裂纹敏感性高。Li的加入能减重增刚,但使焊接更复杂,因Li易烧损,形成特殊相。5xxx (Al-Mg): 焊接性相对较好,HAZ软化程度较低。6xxx (Al-Mg-Si): 焊接性好,但HAZ软化严重,常用4xxx或5xxx系焊丝。7xxx (Al-Zn-Mg-Cu): 强度最高,但热裂纹和气孔敏感性极高,HAZ软化也较严重,焊接难度最大。以上。
焊中 低热输入: 减小HAZ宽度和软化程度,LBW和LAHW本身具有优势。填充焊丝: 调整焊缝成分,抑制裂纹,细化晶粒,形成有利的强化相。晶粒细化: 通过焊丝添加Ti, Zr, Sc等元素,或采用激光束摆动、超声振动等物理手段。焊后 焊后热处理: 对热处理强化铝合金,进行固溶+时效处理,可以部分恢复HAZ和WM的强度。但成本高,周期长,易变形,且难以完全恢复到母材水平。自然时效: 部分合金(如含Mg₂Si相的6xxx系)在室温下放置一段时间后强度会有所回升。不同系铝合金的焊接特点与性能 2xxx (Al-Cu, Al-Cu-Li): 强度高,但热裂纹敏感性高。Li的加入能减重增刚,但使焊接更复杂,因Li易烧损,形成特殊相。5xxx (Al-Mg): 焊接性相对较好,HAZ软化程度较低。6xxx (Al-Mg-Si): 焊接性好,但HAZ软化严重,常用4xxx或5xxx系焊丝。7xxx (Al-Zn-Mg-Cu): 强度最高,但热裂纹和气孔敏感性极高,HAZ软化也较严重,焊接难度最大。以上。
Bunaziv I, Akselsen OM, Ren X, Nyhus B, Eriksson M. Laser Beam and Laser-Arc Hybrid Welding of Aluminium Alloys. Metals. 2021; 11(8):1150. https://doi.org/10.3390/met11081150(在新标签页打开)