今天研习铝合金激光焊接的裂纹抑制技术,主要通过光束整形+高频振荡实现。 应用背景 新能源汽车、航空航天等领域轻量化需求激增,6xxx系铝合金因高比强度成为关键结构材料。但航空航天燃料贮箱、新能源车电池托盘等薄壁件激光焊接时,传统高斯光束的熔池深宽比大,导致两大瓶颈:
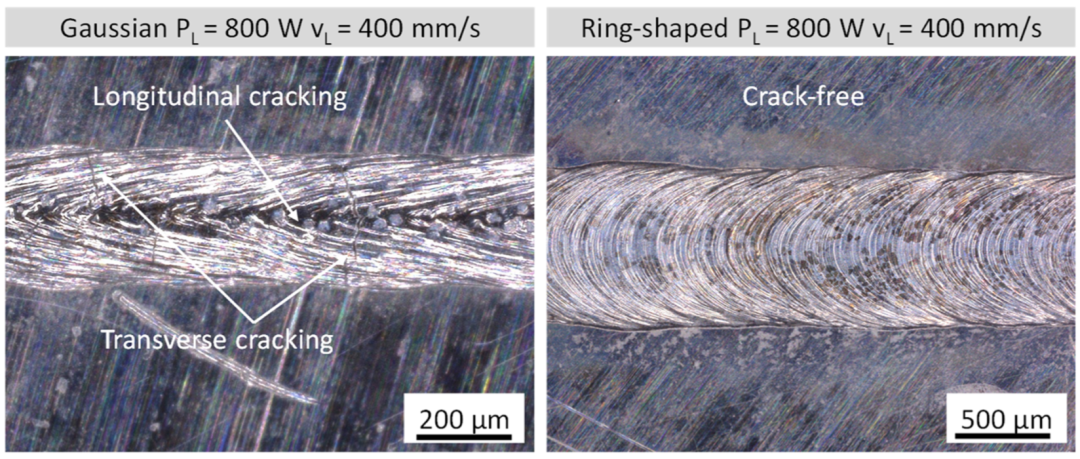
①热裂纹: 凝固收缩导致应力集中,低熔点共晶相沿晶界聚集,形成开裂;
②性能衰减: 柱状晶主导的焊缝区韧性差,疲劳寿命下降,威胁结构安全。
文中采用光束整形+振荡: 即通过环形光斑降低熔池温度梯度,叠加高频摆动促进熔池对流,将柱状晶转化为等轴晶,从根源切断裂纹萌生路径。同时也为金属激光增材制造领域提供低热应力、高致密度的凝固控制范式,满足制造业对高强铝合金“无缺陷成形”的共性需求。
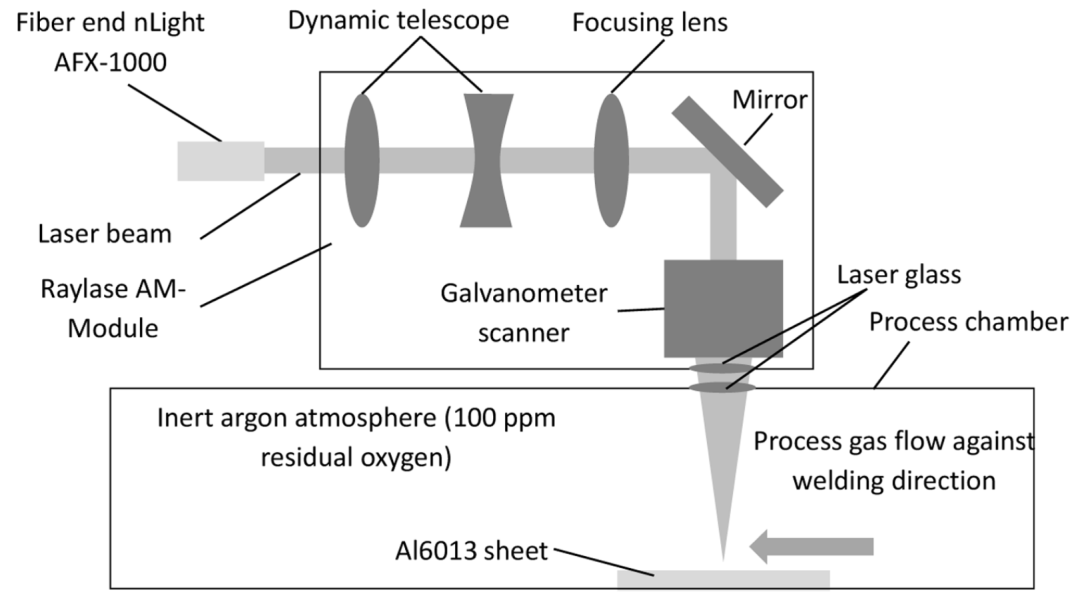
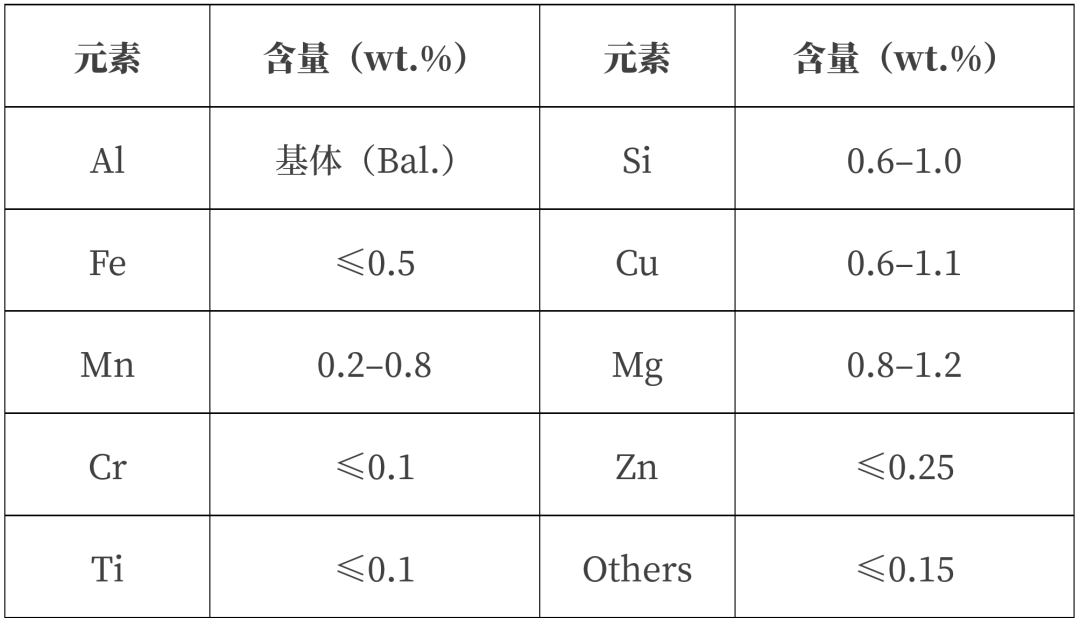
激光系统示意图 6013铝合金:特性 材料特性 6013属于Al-Mg-Si-Cu系铝合金 ,其铜含量为0.6-1.1wt.%,显著高于如6061等常规6xxx系合金,导致凝固区间扩大。这一特性使其在快速凝固的激光焊接中易形成粗大柱状晶,热裂纹敏感性突出 。
凝固行为 高冷却速率 下,熔池边缘至中心的温度梯度(G)与生长速率(R)失配,导致凝固前沿形成连续脆性晶界。
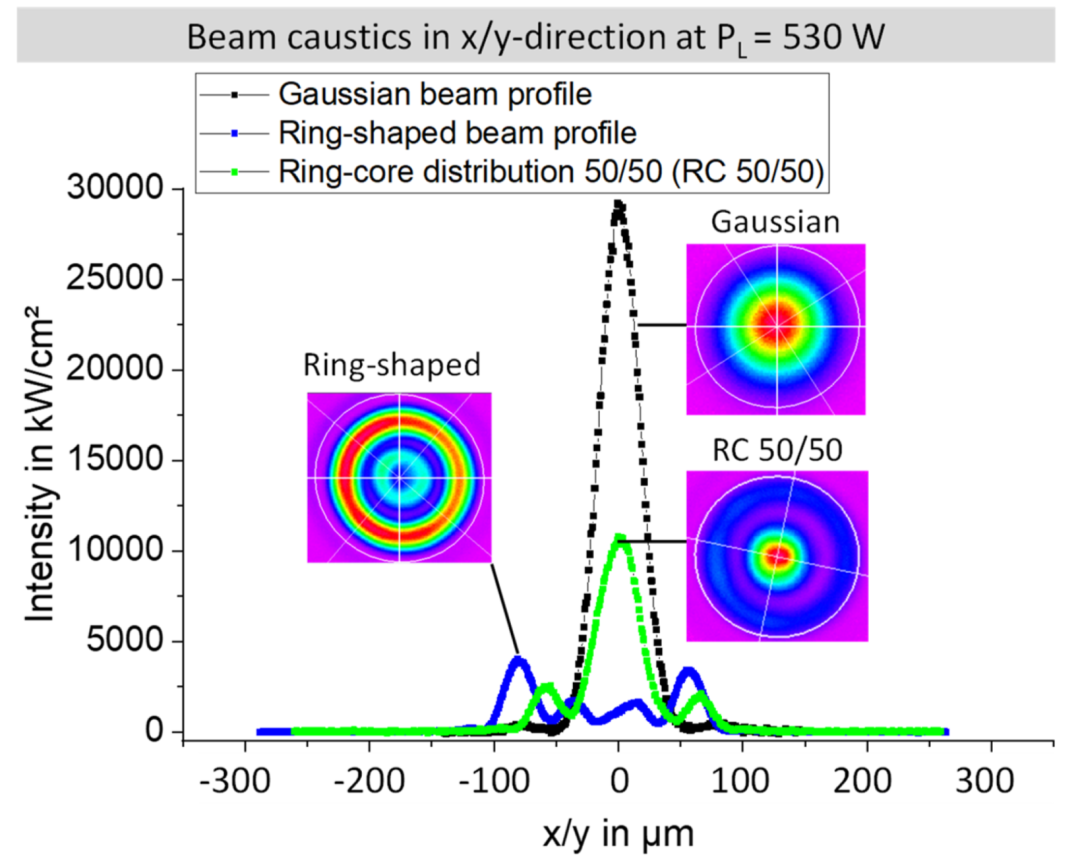
Al6013化学成分 Al6013单道焊缝:裂纹与无裂纹 光束整形:能量分布调控 传统高斯光束(Gaussian) 传统高斯光束能量集中分布于中心区域 ,形成高功率密度(29.5 kW/cm²,文中数据),瞬间汽化金属形成深熔池(keyhole)。这种“深而窄”的熔池导致两个问题:
①高温度梯度: 熔池中心与边缘温差极大,凝固时柱状晶从熔合线向中心生长,晶界成为应力集中点。
②匙孔不稳定: 金属蒸汽反冲压力波动易引发飞溅和孔隙,进一步加剧裂纹风险。
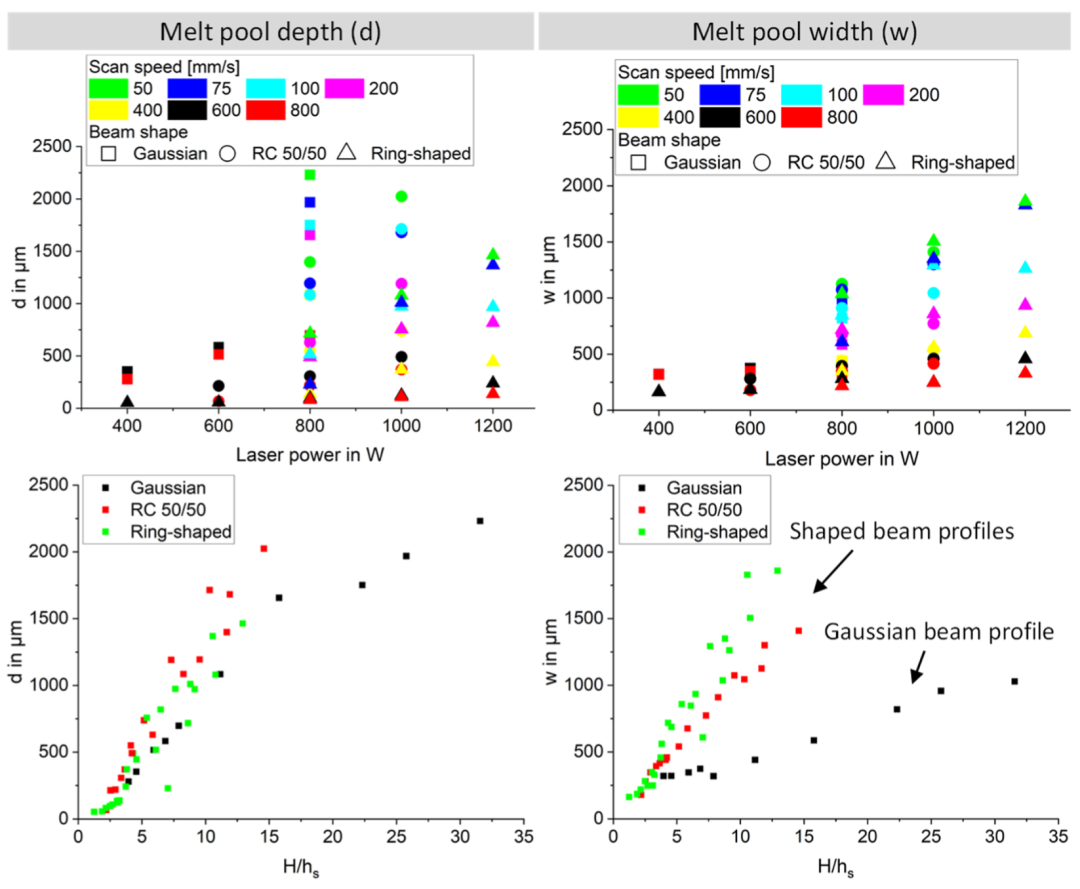
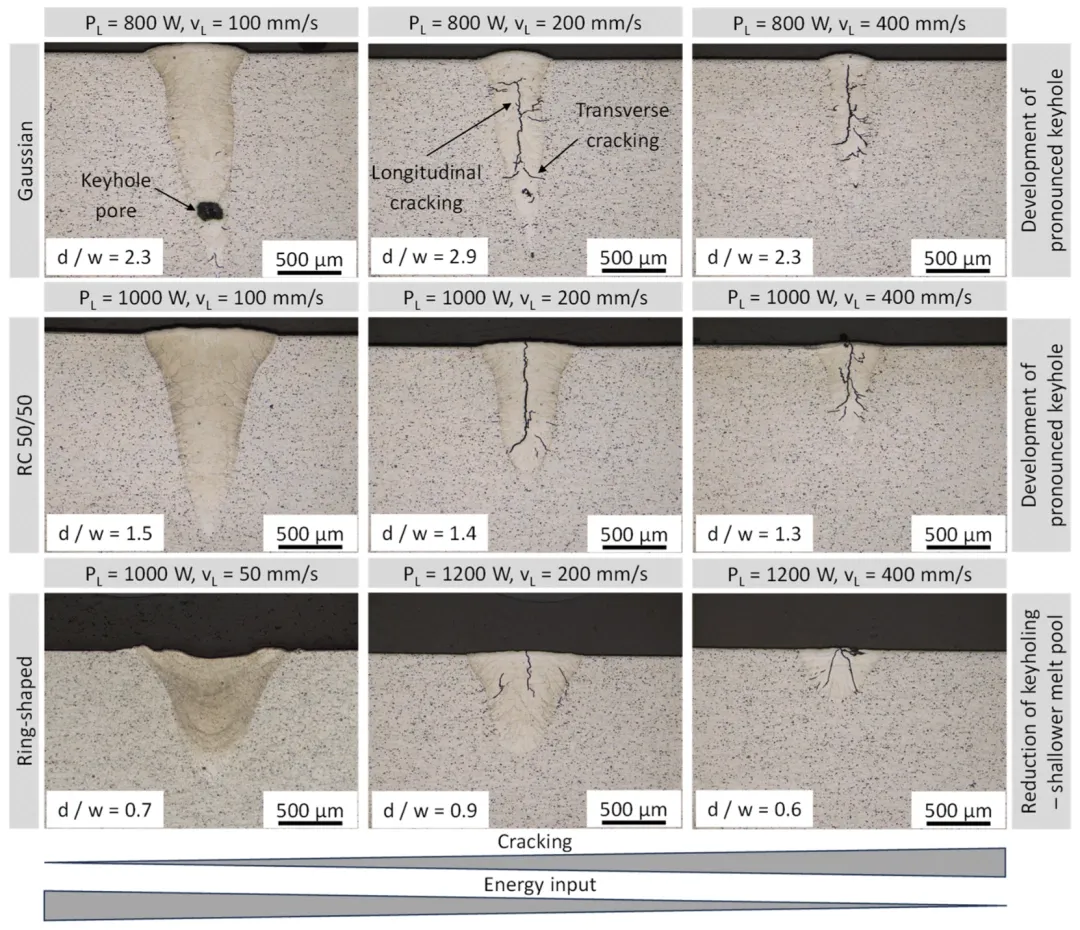
环芯分布(RC 50/50) 能量在核心与环形区域各占50% ,峰值强度降至12.15 kW/cm²,是高斯光束的41%。这种分布平衡了熔池的穿透深度与横向扩展 ,降低温度梯度的同时维持足够的熔池稳定性。实验表明,RC 50/50的熔池d/w比约为1.2,介于高斯与环形光束之间。
环形光束(Ring-shaped) 90%能量分布于环形区域,核心仅占10% ,峰值强度进一步降至4 kW/cm²,高斯光束的14%。这种模式的优势在于:
①降低温度梯度: 热量在更大面积扩散,G值下降,凝固更平缓。
②延长熔池高温停留时间: 环形能量分布使熔池边缘持续加热,液态金属有更长时间填充枝晶间的收缩空隙。
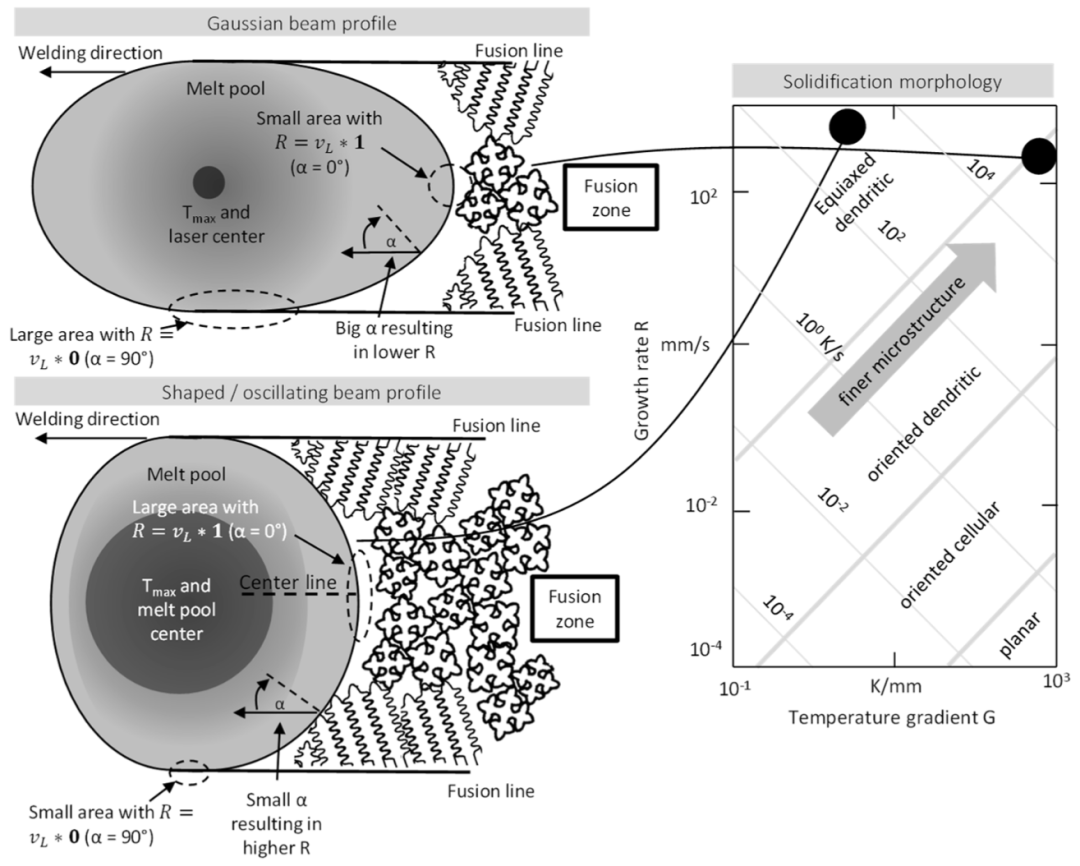
关键:光束整形的本质是通过能量再分配,控制熔池的G/R比值 (G为温度梯度,R为凝固生长速率)。环形光束通过降低G,同时提高R,使G/R趋近于等轴晶生长条件。
高斯光束、环芯分布及环形光束:在x/y方向光强分布 Al6013在不同光束形貌下的熔池深度与宽度 能量输入与光束形貌对裂纹行为及熔池深宽比的影响 光束振荡:熔池搅拌效应 在汽车配件行业中,光束振荡技术已被应用于搭接焊的间隙桥接 ,尤其在铝合金车身、动力电池等轻量化场景中成为主流工艺。但作者把它用到抑制裂纹上,有两个反直觉的发现:
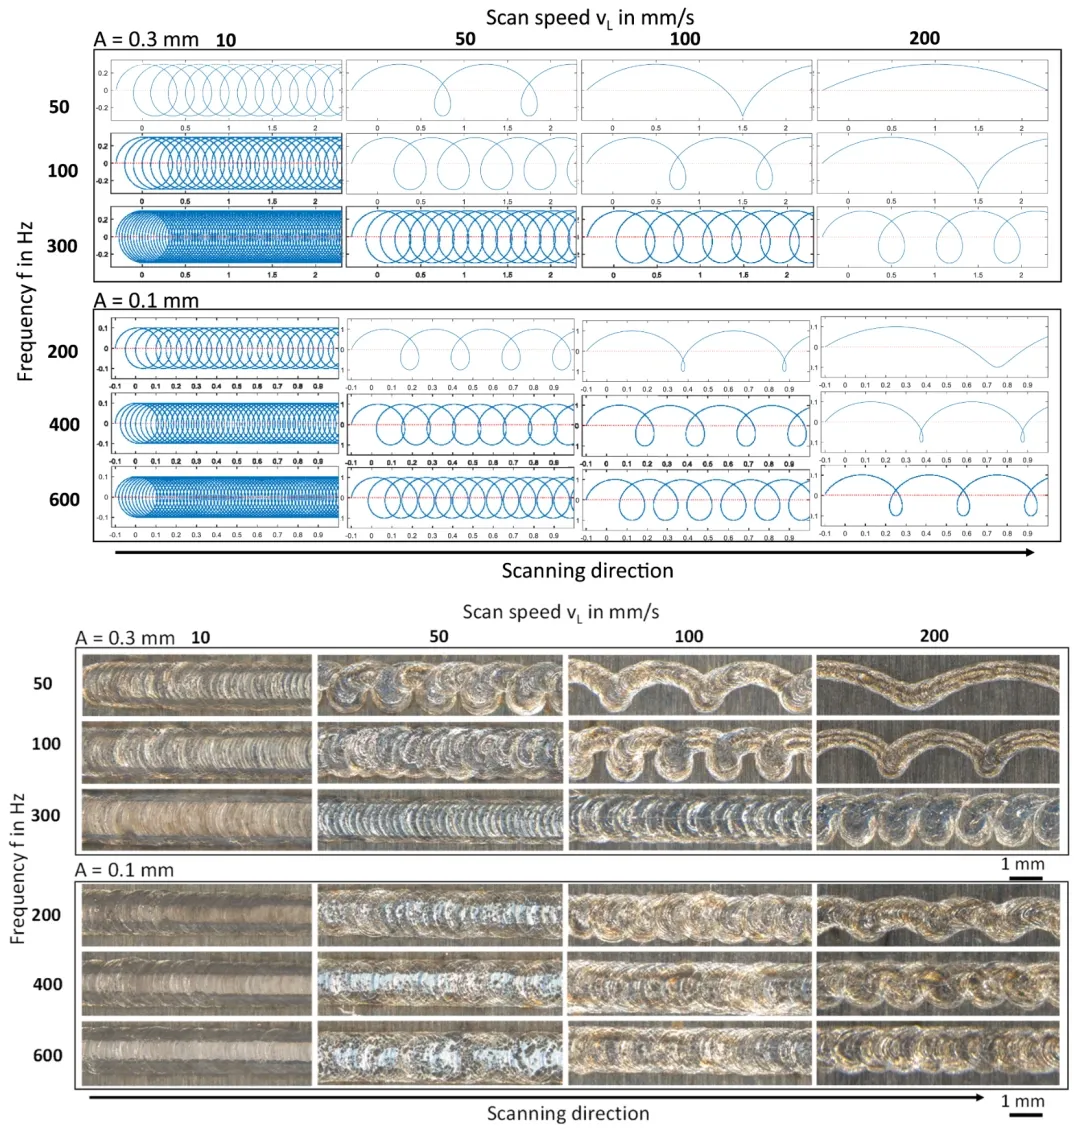
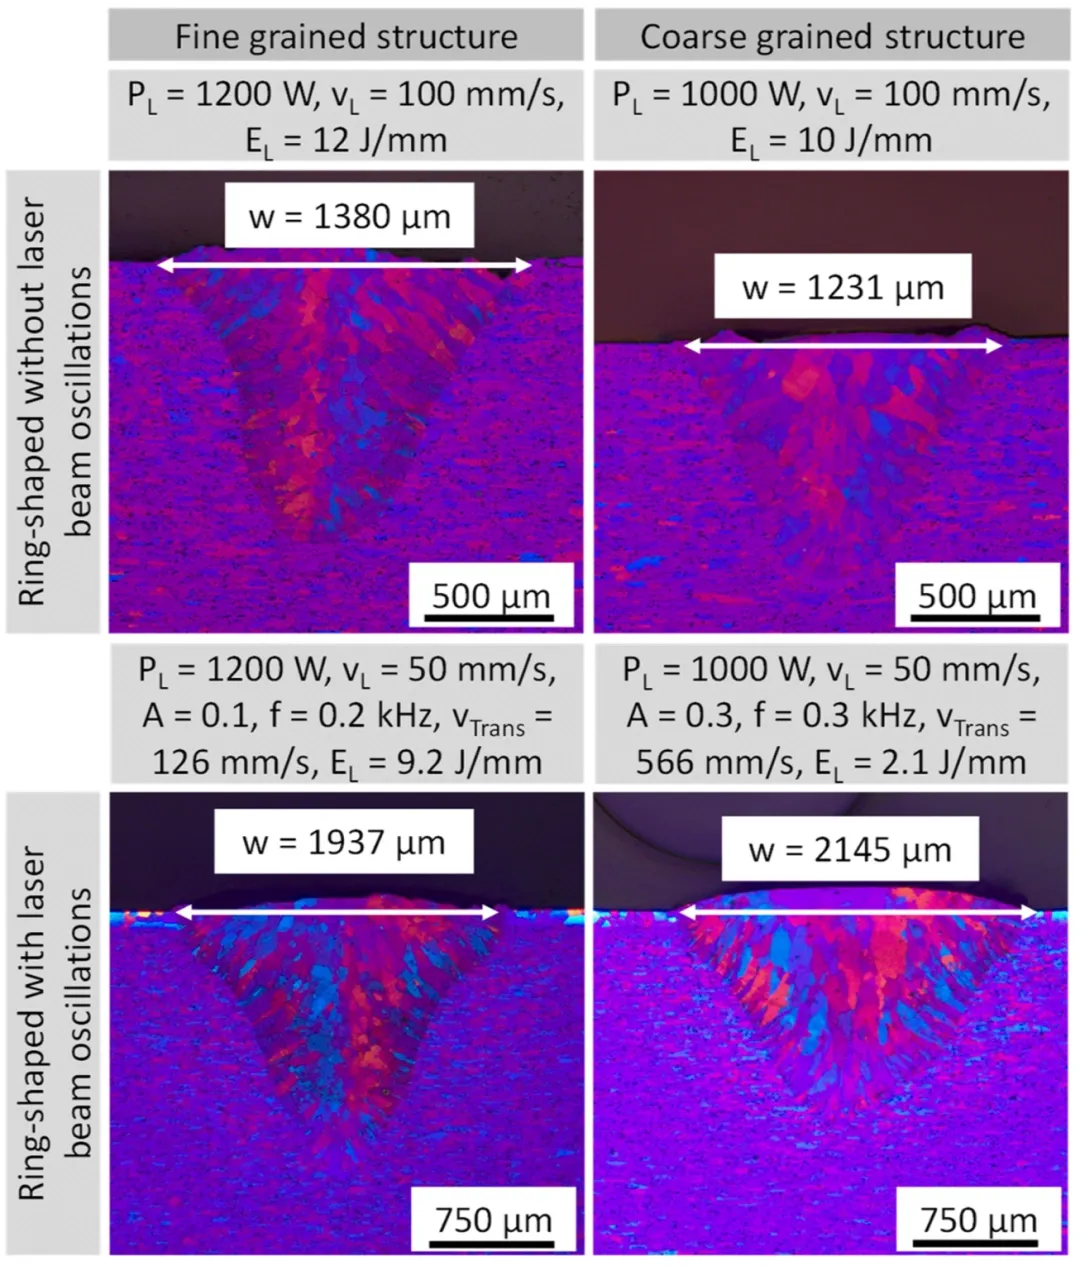
1. 低频振荡(0.1kHz)比高频更有效 振幅0.3mm时,熔池内形成稳定的旋涡流,把枝晶碎片带到熔池中部成为异质形核点。
2. 过度振荡会适得其反 当f>0.5kHz时,熔池出现周期性扰动,反而引发气孔。
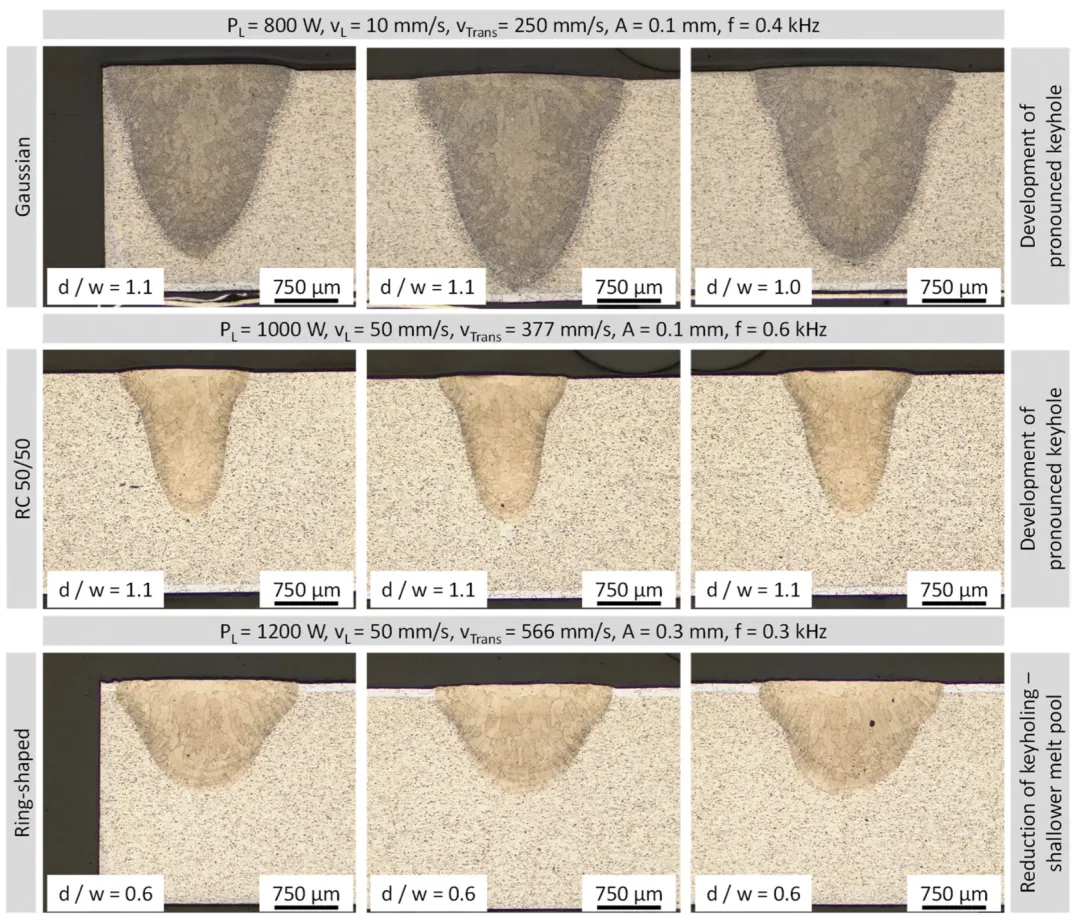
上图:设计的振荡模式;下图:实测 不同光束形貌与振荡参数:三次重复实验下无裂纹焊缝截面 凝固理论与微观组织调控 文中用G/R(温度梯度/凝固速率)模型 解释等轴晶形成,这对部分读者来说可能有些抽象。
根据Kou的凝固理论,凝固模式由G/R比值决定:
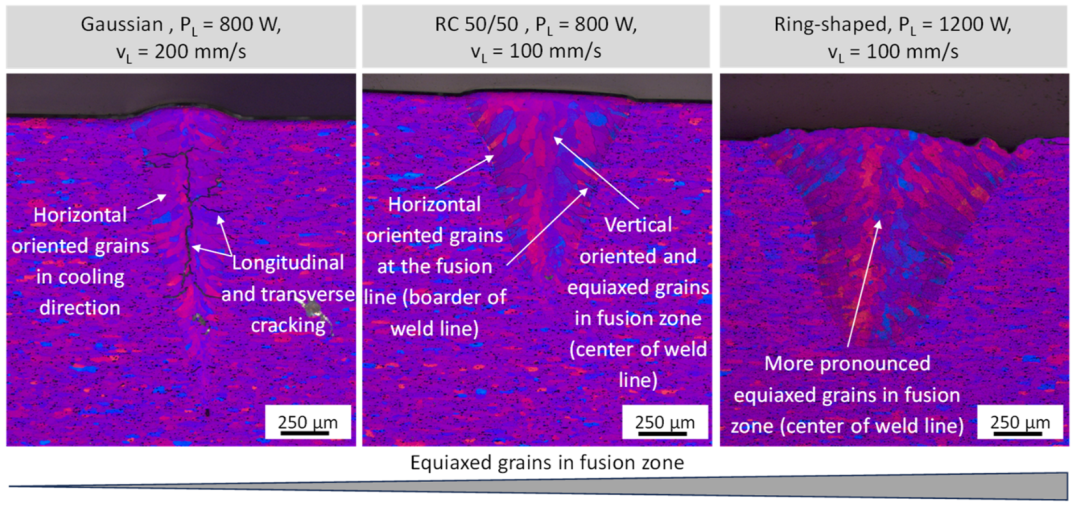
①高G/R(柱状晶主导) :高斯光束的高G值与较低R值,导致G/R升高,促进柱状晶沿热梯度方向生长。柱状晶的定向排列使晶界成为裂纹扩展的优先路径。
②低G/R(等轴晶主导): 环形光束与振荡技术的结合,可显著降低G值并提高R值,使G/R趋近于等轴晶生长阈值。等轴晶的随机取向可抑制裂纹沿单一方向扩展。
冷却速率(G×R)的影响 冷却速率G×R决定凝固组织的细化程度。
高斯光束: G×R可达10⁷K/s,导致超细柱状晶 ,但高冷却速率加剧热应力。
环形光束+振荡: G×R降至10⁶K/s级别,允许更多时间进行枝晶粗化与溶质扩散,形成较粗大的等轴晶与部分柱状晶的混合结构。尽管晶粒尺寸未量化,但混合结构通过Hall-Petch效应提高强度和韧性。
不同光束形貌下的典型显微组织 环形光束下:光束振荡与否的显微组织 结合光束整形与振荡的凝固理论及显微组织示意图 工程落地思考 总体来说,作者的研究框架很扎实,且论文数据漂亮,裂纹率从80%降到0%,但有几个现实挑战需要考虑:
光束整形器件的可靠性:振镜在连续工作多个小时后,光斑模式是否会发生漂移? 铝合金焊接对氢致敏感,实验室恒温恒湿的数据,能否外推到南方梅雨季节的车间环境? 最后:随着DeepSeek人工智能爆火,如果出现自适应光束整形技术,即根据实时熔池状态调整光斑,裂纹抑制会不会从“概率游戏”变成“确定性工艺”?
以上。
Thomas Stoll and others, ‘Crack-Free Manufacture of Single Weld Tracks on Aluminum Alloy 6013 with the Usage of Laser Beam Shaping and Oscillation Strategies’, Journal of Advanced Joining Processes, 10 (2024), p. 100269, doi:10.1016/j.jajp.2024.100269.